
Просмотры: 0 Автор: Редактор сайта Время публикации: 16 сентября 2026 г. Происхождение: Сайт


Сдвиг в сторону однократного введения и упаковки, ориентированной на пациента, делает форматы саше ключевым компонентом современного фармацевтического производства. Команды инженеров и закупщиков сталкиваются со сложной проблемой на производстве. Вы должны сбалансировать требования высокой производительности производства с бескомпромиссными требованиями к точности дозирования, строгим соблюдением cGMP и абсолютной барьерной защитой от влаги и кислорода. Выбор подходящего оборудования требует тщательной оценки характеристик материала, объемов производства, архитектуры системы управления, требований валидации и стратегии закупок. В этом руководстве представлена техническая основа для оценки и составления короткого списка. машины для упаковки в саше для фармацевтической продукции . Мы разберем механические конфигурации, механизмы дозирования и требования к интеграции, необходимые для поддержания общей эффективности оборудования (OEE) и обеспечения соответствия нормативным требованиям.
Точность дозирования имеет первостепенное значение: физические свойства АФИ и вспомогательных веществ определяют необходимый механизм дозирования (например, шнеки с сервоприводом или массовые расходомеры) для соблюдения строгих допусков по весу.
Компромисс между производительностью и гибкостью. Хотя многопоточная упаковочная машина обеспечивает экспоненциальное масштабирование производительности, она усложняет время переналадки и обслуживания по сравнению с гибкими однопоточными системами.
Соответствие не подлежит обсуждению: жизнеспособное оборудование должно иметь санитарную конструкцию (cGMP) для предотвращения перекрестного загрязнения и программное обеспечение, способное соответствовать требованиям 21 CFR Part 11 для обеспечения целостности данных.
Интеграция определяет OEE: истинная ценность машины для изготовления пакетиков измеряется ее способностью легко интегрироваться с последующим оборудованием для сериализации, контрольного взвешивания и картонирования, не создавая при этом узких мест.
Оценка оборудования начинается с четкого понимания области применения конечного пользователя и конкретной реологии продукта. Фармацевтические производители все чаще полагаются на пакетики для детского дозирования, дорожные упаковки и размеры для клинических исследований. Однодозовые порошки, предназначенные для пероральной суспензии или разведения, представляют собой огромный сегмент этого рынка. Эти приложения требуют абсолютной последовательности, поскольку терапевтическое окно для активных фармацевтических ингредиентов (АФИ) часто узко. Пациент, смешивающий порошок с водой, полностью зависит от производителя, обеспечивающего точную дозировку. Оборудование должно работать с различной объемной плотностью без ущерба для конечного веса наполнения. Вы должны оценить, как машина обрабатывает конкретные рецептуры, особенно те, которые склонны к сегрегации в процессе кормления. Если более тяжелые частицы АФИ отделяются от более легких наполнителей в бункере, полученные пакетики не пройдут проверку на однородность содержимого.
Проверка формата упаковки является обязательным условием закупки оборудования. Плоские пакеты обладают явными механическими и нормативными преимуществами по сравнению с альтернативными форматами. Они обеспечивают превосходную площадь поверхности для печати по сравнению с упаковками-стиками. В упаковках-стиках используется ребро уплотнение сзади, которое прерывает область печати и усложняет сканирование штрих-кода. Дополнительное место на плоском пакете обязательно для размещения маркировки соответствия, двумерных матричных штрих-кодов, номеров партий и инструкций для пациентов. Более того, пакетики обычно обеспечивают лучшую защиту от влаги для гигроскопичных порошков, чем проталкиваемые блистерные упаковки. Блистеры требуют тонкого баланса между целостностью запечатывания и легкостью проталкивания, что часто приводит к компромиссу в отношении толщины закрывающей фольги. Пакетики устраняют этот компромисс. Вы можете использовать ламинаты из фольги с высокими барьерными свойствами (например, структуры PET/ALU/PE), которые защищают чувствительные соединения от разложения кислорода и влаги. Плоская геометрия также упрощает последующие процессы картонирования и вторичной упаковки, поскольку пакетики равномерно укладываются в магазины.
Точность дозирования определяет жизнеспособность партии и напрямую влияет на вашу прибыль. Прежде чем выбирать оборудование, вы должны установить приемлемые стандартные отклонения для веса наполнения. Физические свойства вашего продукта напрямую влияют на постоянство дозировки. Плотность продукта, сыпучесть и содержание влаги играют роль. Свободносыпучие гранулы ведут себя иначе, чем когезивные мелкие порошки. Когда бункер заканчивается, давление напора падает, что может изменить количество порошка, подаваемого в дозирующую камеру. Оборудование должно компенсировать эти переменные с помощью датчиков уровня и автоматических систем дозаправки для поддержания постоянного давления напора. Усовершенствованные системы используют обратную связь в реальном времени от встроенных чеквейеров. Это позволяет ПЛК машины автоматически регулировать параметры дозирования серводвигателя на лету. Поддержание строгого контроля веса предотвращает дорогостоящую раздачу продукции и обеспечивает безопасность пациентов.
Соблюдение нормативных требований стимулирует разработку оборудования в фармацевтическом секторе. Конструкция машин должна соответствовать строгим санитарным нормам, чтобы пройти проверку. Все детали, контактирующие с продуктом, должны быть изготовлены из нержавеющей стали 316L или одобренных пищевых полимеров, таких как ПТФЭ. Поверхностная обработка обычно должна соответствовать средней шероховатости (Ra) менее 0,8 микрометра, а все сварные швы должны быть отшлифованы заподлицо и пассивированы для предотвращения бактериальной адгезии. Вы должны оценить систему на предмет застойных зон, в которых может накапливаться продукт. Доступность необходима для очистки и осмотра. Демонтаж дозирующих головок, бункеров и формовочных трубок без инструментов значительно сокращает время переналадки и обеспечивает тщательную проверку очистки. Перекрестное загрязнение между партиями представляет собой серьезный риск. Оборудование должно поддерживать строгие протоколы очистки на месте (CIP) или мойки на месте (WIP) с использованием распылительных шаров и автоматических дренажных систем в зависимости от стандартных рабочих процедур предприятия.
Пакетик эффективен настолько, насколько эффективна его печать. Герметизация фармацевтической продукции обязательна для обеспечения срока годности. Вы должны оценить распределение температуры машины по сварочным губкам. Высокопроизводительные машины используют несколько встроенных термопар и независимые контуры ПИД-регулирования для поддержания температуры в пределах одного градуса. Непостоянный нагрев приводит к появлению слабых мест, микропротечек или прожогов на упаковочной пленке. Не менее важна постоянство давления уплотнения. Механические системы должны прилагать равномерную силу по всей ширине челюсти, независимо от скорости машины. Также следует учитывать технологию герметизации. Традиционная термосварка хорошо подходит для большинства ламинатов. Однако ультразвуковая герметизация дает преимущества для высокочувствительных составов. Ультразвуковые системы генерируют тепло только на границе раздела уплотнений за счет высокочастотной вибрации. Это предотвращает термическую деградацию API и легко герметизирует зону уплотнения при загрязнении порошком.
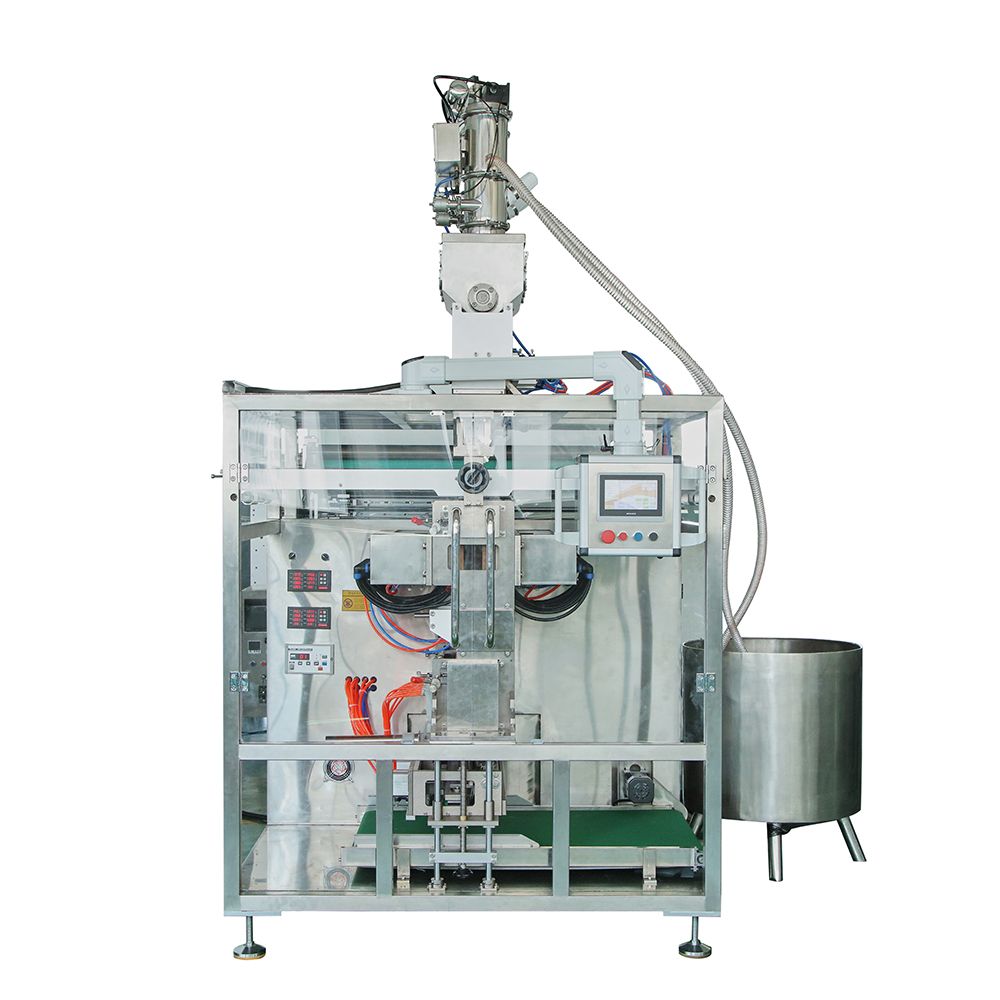
Физическое состояние продукта определяет внутреннюю архитектуру машины и технологию дозирования. А В машине для упаковки порошков в пакетики используются специальные наполнительные головки, предназначенные для предотвращения образования пыли. Для мелкозернистых порошков часто требуются закрытые шнековые системы с вакуумными форсунками для пылеудаления, расположенными непосредственно над областью уплотнения. Если летучая пыль оседает на внутренней пленке перед герметизацией, она создает капиллярные каналы, разрушающие герметизацию. Для связных API необходимы механизмы перемешивания внутри бункера. Лопасть мешалки обычно вращается в направлении, противоположном шнеку шнека, чтобы предотвратить засорение и образование мостов. И наоборот, конфигурации гранул основаны на объемных чашках или вибрационных системах массового расхода. Гранулы свободно текут и требуют бережного обращения, чтобы предотвратить разложение частиц и образование пыли. Жидкостные конфигурации создают совершенно другие проблемы. Они используют перистальтические или поршневые насосы для работы с различной вязкостью. Жидкостные системы также должны включать в себя механизмы обратного всасывания или запорные форсунки, чтобы предотвратить налипание или капание, которое может поставить под угрозу область уплотнения.
Объем производства диктует выбор между одно- и многополосными системами. Вы должны оценить соотношение занимаемой площади и производительности. Однополосные машины обеспечивают исключительную гибкость. Они требуют минимальной площади, работают при стандартном падении напряжения и позволяют быстро переключать форматы. Это делает их идеальными для клинических испытаний, небольших партий или контрактного производства, где гибкость имеет приоритет над скоростью. Однако, когда коммерческие объемы достигают миллионов единиц в месяц, многополосная упаковочная машина . становится необходимой Эти системы увеличивают производительность в геометрической прогрессии без пропорционального увеличения площади помещения. Машина с 10 дорожками может легко превысить 800 пакетов в минуту. Переход от однополосной к многополосной требует тщательного инженерного рассмотрения. Многополосные системы требуют более сложных инструментов, массивных рулонов пленки, требующих подъемных подъемников, и значительно более длительного времени выравнивания во время установки.
Механика движения полотна существенно влияет на скорость производства, качество уплотнений и графики технического обслуживания. Системы прерывистого движения приостанавливают полотно пленки на этапе запечатывания. Челюсти закрываются, прикладывают тепло и давление, открываются, а затем пленка продвигается. Это обеспечивает достаточное время выдержки для теплопередачи, что делает его очень эффективным для сложных, толстых ламинатов, требующих более длительного времени герметизации. Однако движение старт-стоп ограничивает общую скорость линии и создает нагрузку на систему натяжения полотна. Системы непрерывного движения обеспечивают постоянное движение полотна. Запечатывающие губки установлены на вращающихся барабанах или каретках с шагающими балками, которые перемещаются вместе с пленкой. Такая архитектура обеспечивает значительно более высокую пропускную способность и снижает скачки натяжения пленки. Согласование типа движения с конкретными характеристиками вашего фильма и производственными целями является критически важным инженерным решением.
Согласование типа питателя с продуктом является наиболее важным механическим решением в процессе спецификации. Неправильный механизм дозирования гарантирует сбой партии и постоянное вмешательство оператора. Шнеки с сервоприводом превосходно справляются с трудносыпучими порошками. Они обеспечивают точный объемный контроль путем поворота на определенное количество градусов, контролируемого энкодером высокого разрешения. Объемные стаканчики являются стандартом для сыпучих гранул. Они обеспечивают высокоскоростное и повторяемое дозирование стабильных продуктов, заполняя обработанную полость и удаляя излишки. Перистальтические насосы изолируют жидкий продукт внутри стерильной силиконовой трубки. Это предотвращает перекрестное загрязнение, поскольку продукт никогда не касается механики насоса, и упрощает протоколы очистки пакетиков с жидкостью.
Тип продукта |
Рекомендуемый механизм дозирования |
Основное механическое преимущество |
Общее фармацевтическое применение |
|---|---|---|---|
Несыпучий порошок |
Шнек с сервоприводом и мешалкой |
Подает связный материал в дозирующую воронку с высокой точностью. |
Суспензии антибиотиков, смеси API, ингаляторы сухого порошка |
Свободносыпучие гранулы |
Объемный стакан/вибрационный питатель |
Высокая скорость и бережное обращение с продуктом предотвращает разрушение частиц |
Шипучие гранулы, БАДы, антациды |
Стерильные жидкости |
Перистальтический насос |
Нулевой контакт продукта с деталями машины; одноразовый канал для жидкости |
Жидкие дозы для перорального применения, гели для местного применения, стерильный физиологический раствор. |
Вязкие жидкости |
Сервопоршневой насос |
Постоянное объемное перемещение независимо от изменений вязкости. |
Мази, тяжелые сиропы, суспензионные гели |
Современная фармацевтическая упаковка во многом зависит от надежной автоматизации и регистрации данных. Вы должны оценить архитектуру человеко-машинного интерфейса (ЧМИ) и программируемого логического контроллера (ПЛК). Отраслевые стандарты, такие как Allen-Bradley ControlLogix или Siemens S7, гарантируют долгосрочную поддержку, доступность запасных частей и надежность. Целостность данных — это нормативное требование, а не дополнительная функция. Система управления должна обеспечивать встроенную поддержку соответствия FDA 21 CFR Part 11. Сюда входят безопасные журналы аудита, уникальные логины пользователей, привязанные к Microsoft Active Directory, и электронные подписи. Машина должна регистрировать каждое изменение параметров, состояние тревоги и пакетный отчет в неизменяемом формате (например, в защищенной базе данных SQL или зашифрованном PDF-файле). Операторы не должны иметь возможность изменять критические параметры дозирования или температуру уплотнения без разрешения руководителя. Полная интеграция с системой управления производством (MES) предприятия через протоколы OPC UA настоятельно рекомендуется для централизованного управления записями партий.
Отходы материалов напрямую влияют на операционную эффективность и расчет доходности. Механика веб-отслеживания требует тщательного изучения. По мере разматывания рулона тяжелой пленки его диаметр уменьшается, вызывая колебания натяжения. В современных машинах используются активные направляющие ролики и тензодатчики для измерения натяжения полотна в режиме реального времени. ПЛК использует эти данные для регулировки скорости двигателя размотки с помощью частотно-регулируемого привода (VFD), поддерживая постоянное натяжение. Это предотвращает растяжение пленки, которое искажает печатную графику, или ее разрыв, что приводит к остановке производства. Системы обнаружения сращивания автоматически определяют место соединения двух рулонов пленки с помощью металлической ленты. Машина отслеживает этот стык на пути полотна и автоматически отбраковывает поврежденные пакеты через разгрузочный желоб без вмешательства оператора. Системы автоматического выравнивания постоянно контролируют край полотна с помощью ультразвуковых или оптических датчиков. Они выполняют микрорегулировку разматывающего стержня в поперечном направлении, чтобы предотвратить перекос уплотнения. Правильное обращение с пленкой гарантирует идеальное совмещение напечатанной графики с режущими лезвиями и запечатывающими губками.
Расширение производства требует точного моделирования производительности на основе реальных условий. Вы не можете полагаться исключительно на максимальную теоретическую скорость, указанную производителем. Теоретический выпуск редко соответствует фактическому доходу на полу. Общая эффективность оборудования (OEE) обеспечивает более точные показатели, учитывая доступность, производительность и качество. Вы должны учитывать микроостановки, процент брака и текущие задачи по техническому обслуживанию. Смена рулонов пленки представляет собой серьезную причину простоев на высокоскоростных линиях. Системы с возможностью автоматического сращивания могут значительно улучшить OEE, присоединяя новый рулон к истекающему рулону без остановки машины. При оценке Многолинейная машина для упаковки порошков позволяет рассчитать последствия отказа одной полосы. Позволяет ли машина операторам изолировать неисправную полосу (например, отключить один шнек и одно режущее лезвие), в то время как остальные продолжают работать? Эта функция жизненно важна для поддержания высокой производительности при незначительных механических неполадках вместо отключения всей 10-полосной системы.
Многополосная архитектура создает особые технические проблемы, которых удается избежать однополосным машинам. Поддержание одинаковой температуры на широких уплотнительных губках (ширина часто превышает 1000 мм) затруднено. Падение температуры на внешних дорожках нарушает целостность уплотнения и приводит к браковке партии. В высокопроизводительных машинах используются несколько нагревательных картриджей, расположенных поперек щеки, каждый с независимым ПИД-регулятором, чтобы обеспечить равномерное распределение тепла. Точная ротационная резка является еще одним важным фактором. Машина должна с абсолютной точностью разрезать широкое полотно на отдельные полосы перед формированием пакетов. Тупые лезвия или небольшое смещение вызывают неровные края, эстетические дефекты и неравномерную ширину дорожек. В механизме продольной резки должны использоваться подпружиненные ножевые узлы, которые поддерживают постоянное давление на упорный ролик, а конструкция должна обеспечивать легкую замену лезвия и точную регулировку бокового натяжения.
Машина для изготовления пакетиков не работает в вакууме. Он должен легко интегрироваться с последующим оборудованием для поддержания непрерывного потока. Проектирование перехода от многополосной разгрузки является сложным. Пакеты сбрасываются с нескольких дорожек одновременно и должны плавно поступать на чеквейеры или счетные конвейеры. Роботизированные устройства захвата и размещения, оснащенные вакуумными концевыми эффекторами, часто осуществляют передачу на системы вторичной картонации, помещая точные количества на ковшовый конвейер картонажной машины. Вы должны убедиться, что система управления машины для изготовления пакетиков может взаимодействовать с этими последующими устройствами. Узкое место в упаковочной машине приведет к остановке машины для изготовления пакетиков, что приведет к разрушению вашего OEE. Ищите оборудование, которое предлагает стандартизированные протоколы связи и физические буферные зоны (например, накопительные желоба), чтобы компенсировать незначительные остановки на выходе без остановки процесса первичной упаковки.
Команды по закупкам должны сбалансировать первоначальные капитальные затраты и долгосрочную операционную эффективность. Высококачественное европейское или североамериканское оборудование часто требует более крупных первоначальных инвестиций. Однако эти системы обычно имеют прочную конструкцию, развитую автоматизацию и превосходную надежность. Вы должны оценить долгосрочное распределение ресурсов. Учитывайте энергопотребление различных технологий срабатывания. Системы с сервоприводом изначально стоят дороже, чем пневматические цилиндры, но они потребляют значительно меньше энергии, обеспечивают точную обратную связь по положению и требуют меньшего обслуживания, чем системы сжатого воздуха. Более дешевое оборудование может на начальном этапе сэкономить капитал, но может истощить ресурсы из-за частых поломок, более высокого процента брака и дорогих фирменных запасных частей. Крайне важен тщательный анализ эксплуатационной долговечности и потребления коммунальных услуг.
Приобретение высокопроизводительного упаковочного оборудования требует стратегического финансового планирования. Многие производители изучают альтернативные модели закупок для эффективного управления капитальными затратами. Модели лизинга оборудования обеспечивают гибкость и сохраняют денежный поток для модернизации других объектов. Они позволяют предприятиям чаще обновлять оборудование, идя в ногу с технологическими достижениями в области автоматизации и сериализации. Поэтапные капитальные затраты включают приобретение базовой машины с модульной возможностью добавления дорожек или дозирующих головок позже, по мере увеличения объемов производства. Варианты финансирования со стороны поставщиков также могут компенсировать высокие первоначальные инвестиции в многополосные системы. Вам следует обсудить эти структуры в процессе запроса предложений, чтобы согласовать приобретение оборудования с финансовой стратегией вашего предприятия и графиками амортизации.
Оперативные группы постоянно ведут борьбу между высокой скоростью производства и гибкостью переналадки. Многополосные системы поставляют огромные объемы, выпуская миллионы пакетиков в месяц. Однако они создают значительные эксплуатационные трудности при изменении формата. Замена инструментов, переналадка нескольких режущих лезвий и калибровка 10 различных дозирующих головок требуют времени. Эти простои нарушают производственные графики. И наоборот, модульные однополосные агрегаты предлагают возможность быстрой замены с использованием принципов SMED (замена матрицы за одну минуту). Операторы могут менять детали формата с цветовой кодировкой за считанные минуты без инструментов. Вы должны проанализировать свой производственный график. Если ваше предприятие проводит крупные непрерывные кампании по продаже одного продукта в течение нескольких недель, многополосная реклама — очевидный выбор. Если вы ежедневно обрабатываете несколько небольших партий различных рецептур, отдайте предпочтение гибкости переналадки.
Выбор внутренних компонентов диктует долгосрочную ремонтопригодность и время безотказной работы. Некоторые производители используют собственные серводвигатели, приводы и специальные печатные платы. Это создает привязку к поставщику. Вы должны приобретать запасные части непосредственно у OEM-производителя, часто по более высокой цене и с более длительными сроками поставки, что может привести к простою линии на несколько недель. Стандартные, готовые компоненты автоматизации дают значительное преимущество. Системы, построенные из универсальных деталей (например, стандартные пневматические цилиндры SMC, сервоприводы Allen-Bradley, датчики Sick), легче обслуживать. Ваша внутренняя группа технического обслуживания может найти замену у промышленных поставщиков на месте. Это сокращает время простоя, упрощает управление запасами запасных частей и позволяет вашим техническим специалистам устранять неполадки, используя знакомые программные среды.
Перекрестное загрязнение представляет собой наиболее серьезный риск для фармацевтической упаковки, который потенциально может привести к отзыву продукции и принятию мер регулирования. Вы должны реализовать агрессивные стратегии смягчения последствий. Протоколы очистки на месте (CIP) или стерилизации на месте (SIP) являются обязательными для многих жидких и суспензионных продуктов. Оборудование должно поддерживать эти автоматизированные циклы очистки, не требуя полной разборки, используя встроенные распылительные шарики, обеспечивающие 100% покрытие внутренних поверхностей. Для порошковых систем решающее значение имеет конструкция демонтажа без инструментов. Операторы должны иметь возможность быстро снимать бункеры, шнеки и формовочные трубы для ручной очистки в туалетной комнате. Тщательная проверка очистки требует протирания тампоном всех поверхностей, контактирующих с продуктом, и проведения тестов на рибофлавин для проверки покрытия. В конструкции машины должны быть исключены слепые зоны, открытые резьбы и недоступные щели, в которых может скрываться порошок.
Фармацевтическое оборудование требует тщательной проверки перед запуском в коммерческое производство. Вы должны провести комплексное заводское приемочное испытание (FAT) на предприятии поставщика. Это испытание перед отправкой подтверждает, что машина соответствует вашим требованиям к пользователю (URS). FAT должен включать пробный прогон для проверки сигналов тревоги и блокировок, за которым следует «мокрый прогон» с использованием порошка плацебо для проверки точности дозирования и целостности уплотнения. Приемочные испытания на месте (SAT) проверяют производительность после установки на вашем объекте, гарантируя отсутствие повреждений во время транспортировки и правильную интеграцию инженерных систем объекта. Убедитесь, что поставщик предоставляет полные пакеты документации. Документы «Квалификация установки» (IQ), «Квалификация эксплуатации» (OQ) и «Квалификация производительности» (PQ) не подлежат обсуждению. Эти документы доказывают регулирующим органам, что оборудование работает стабильно в заданных параметрах, и включают сертификаты на материалы для всех контактных частей.
Человеческая ошибка остается серьезной причиной сбоев партий и простоев оборудования. Вы должны снизить этот риск за счет комплексного обучения операторов до подписания SAT. Интуитивно понятный дизайн ЧМИ играет важную роль. Интерфейс должен помогать операторам в настройке, эксплуатации и устранении неполадок с помощью четких визуальных инструкций и диагностических экранов. Стандартные операционные процедуры (СОП) должны строго соблюдаться при переналадке и очистке. Графики профилактического обслуживания не менее важны. Не ждите, пока компоненты выйдут из строя. Внедрите программу планового технического обслуживания на основе машинных циклов или часов работы, отслеживаемых ПЛК. Заменяйте изнашиваемые детали, такие как тефлоновая уплотнительная лента, режущие лезвия и присоски, прежде чем они ухудшат качество уплотнения или вызовут застревание.
Оптимальная машина для упаковки в саше не обязательно является самой быстрой, но она идеально соответствует конкретной реологии фармацевтического продукта, размерам партий предприятия и стандартам соответствия нормативным требованиям. Начните техническую оценку с определения необходимого механизма дозирования на основе сыпучести продукта. Затем определите требования к полосам движения на основе прогнозов коммерческих объемов. Наконец, фильтруйте поставщиков строго по их способности предоставить надежную проверочную документацию, стандартные компоненты автоматизации и местную техническую поддержку.
Разработайте комплексную спецификацию требований пользователя (URS), в которой подробно описываются характеристики продукта, требуемая пропускная способность, условия окружающей среды и ограничения полезности.
Инициируйте запросы предложений (RFP) у поставщиков, способных проводить физические испытания продукта с использованием вашего конкретного API и вспомогательных веществ для подтверждения точности дозирования.
Запланируйте подробный обзор возможностей поставщика по обеспечению соответствия 21 CFR Part 11, уделяя особое внимание экспорту контрольного журнала и интеграции Active Directory.
Прежде чем завершить покупку оборудования, разработайте план профилактического обслуживания и инвентаризации запасных частей, определив все критически изнашиваемые детали.
О: Допуски на точность дозирования сильно зависят от насыпной плотности и характеристик текучести продукта. Машины фармацевтического класса, оснащенные шнеками с сервоприводом, обычно обеспечивают допуск по весу от ±1% до ±2% для большинства когезионных порошков. Усовершенствованные системы, интегрированные с контурами обратной связи контрольного взвешивания в реальном времени, могут еще больше ужесточить этот допуск. Это сводит к минимуму потери продукта и обеспечивает строгое соблюдение дозировки высокоактивных фармацевтических ингредиентов.
Ответ: В многополосных системах используются активные системы направления кромки полотна. Ультразвуковые или оптические датчики постоянно контролируют край рулона первичной пленки по мере его разматывания. Если полотно смещается, система автоматически регулирует разматывающую оправку вбок, чтобы исправить выравнивание. Это гарантирует, что широкое полотно подается идеально прямо на вращающиеся продольно-резательные ножи, предотвращая неравномерную ширину полос и несовпадение графики.
Ответ: Фармацевтическое оборудование требует полного пакета валидации. Квалификация установки (IQ) подтверждает правильность установки машины в соответствии со схемами и требованиями инженерных сетей. Эксплуатационная квалификация (OQ) проверяет, что все компоненты, сигнализация и дозирующие головки функционируют в заданных пределах. Квалификация производительности (PQ) подтверждает, что машина стабильно производит приемлемые пакетики в нормальных условиях эксплуатации с использованием настоящего фармацевтического продукта.
О: Да, но для этого требуются сменные дозирующие модули. Машина не может использовать один и тот же механизм подачи для обоих. Несыпучие АФИ требуют наполнителей с сервошнеком, чтобы нагнетать порошок в пакетик. Для сыпучих гранул требуются объемные стаканчики или вибрационные питатели. Машина должна быть спроектирована так, чтобы операторы могли заменять все дозирующие узлы во время смены формата.
О: Время переналадки сильно зависит от архитектуры машины. Модульную однопоточную машину, использующую принципы SMED и демонтаж без инструментов, обычно можно заменить и очистить за 30–45 минут. В сложной многопоточной системе полная смена формата может занять от 2 до 4 часов, поскольку операторам приходится выравнивать несколько режущих лезвий, дозирующих головок и уплотняющих губок.
О: Для соблюдения требований необходимы строгие функции обеспечения целостности данных, встроенные в программное обеспечение HMI. Сюда входят уникальные, защищенные паролем логины пользователей с определенными иерархическими уровнями доступа. Система должна создавать неизменяемый электронный контрольный журнал с отметкой времени, записывающий каждое изменение параметров, сигналы тревоги и действия оператора. Он также должен поддерживать безопасные электронные подписи для утверждения партий и изменения параметров.


