
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-16 Origen: Sitio


El cambio hacia la administración de dosis única y el envasado centrado en el paciente hace que los formatos de bolsitas sean un componente central de la fabricación farmacéutica moderna. Los equipos de ingeniería y adquisiciones enfrentan un desafío complejo en la planta de producción. Debe equilibrar las demandas de producción de alto rendimiento con requisitos estrictos de precisión de dosificación, cumplimiento estricto de cGMP y protección de barrera absoluta contra la humedad y el oxígeno. Seleccionar la maquinaria adecuada requiere una evaluación rigurosa de las características de los materiales, los volúmenes de producción, las arquitecturas de los sistemas de control, los requisitos de validación y las estrategias de adquisición. Esta guía proporciona un marco técnico para evaluar y preseleccionar Máquinas empacadoras de bolsitas para productos farmacéuticos . Desglosaremos las configuraciones mecánicas, los mecanismos de dosificación y los requisitos de integración necesarios para mantener la eficacia general del equipo (OEE) y garantizar el cumplimiento normativo.
La precisión de la dosificación es primordial: las propiedades físicas del API y los excipientes dictan el mecanismo de dosificación requerido (p. ej., sinfines servoaccionados frente a medidores de flujo másico) para mantener tolerancias de peso estrictas.
Compensaciones entre rendimiento y flexibilidad: si bien una máquina empacadora de varios carriles ofrece una escala de producción exponencial, introduce complejidades en los tiempos de cambio y el mantenimiento en comparación con los sistemas ágiles de un solo carril.
El cumplimiento no es negociable: los equipos viables deben contar con un diseño sanitario (cGMP) para la prevención de la contaminación cruzada y un software capaz de cumplir con 21 CFR Parte 11 para la integridad de los datos.
La integración define la OEE: el verdadero valor de una máquina de sobres se mide por su capacidad para integrarse perfectamente con equipos de serialización, control de peso y encartonado posteriores sin crear cuellos de botella.
La evaluación de la maquinaria comienza con una comprensión clara de la aplicación del usuario final y la reología específica del producto. Los fabricantes farmacéuticos dependen cada vez más de los sobres para dosificación pediátrica, paquetes de viaje y tamaños de ensayos clínicos. Los polvos monodosis destinados a suspensión o reconstitución oral representan un segmento enorme de este mercado. Estas aplicaciones exigen una coherencia absoluta porque la ventana terapéutica para los ingredientes farmacéuticos activos (API) suele ser estrecha. Un paciente que mezcla un polvo con agua depende completamente del fabricante para proporcionar la dosis exacta. El equipo debe manejar diferentes densidades aparentes sin comprometer el peso de relleno final. Debe evaluar cómo la máquina maneja formulaciones específicas, especialmente aquellas propensas a segregarse durante el proceso de alimentación. Si las partículas de API más pesadas se separan de los excipientes más ligeros en la tolva, los sobres resultantes no pasarán la prueba de uniformidad del contenido.
Validar el formato del embalaje es un requisito previo para la adquisición de equipos. Los sobres planos ofrecen distintas ventajas mecánicas y regulatorias sobre los formatos alternativos. Proporcionan una superficie imprimible superior en comparación con los paquetes de barras. Los paquetes tipo stick utilizan un sello de aleta en la parte posterior, lo que interrumpe el área imprimible y complica el escaneo de códigos de barras. El espacio adicional en un sobre plano es obligatorio para el etiquetado de cumplimiento, códigos de barras matriciales 2D, números de lote e instrucciones para el paciente. Además, las bolsitas generalmente ofrecen mejores barreras contra la humedad para los polvos higroscópicos que los blísteres de tipo push-through. Las ampollas requieren un delicado equilibrio entre la integridad del sello y la facilidad de inserción, lo que a menudo obliga a comprometer el grosor de la lámina de la tapa. Los sobres eliminan este compromiso. Puede utilizar laminados de aluminio de alta barrera (como estructuras de PET/ALU/PE) que protegen los compuestos sensibles de la degradación del oxígeno y la humedad. La geometría plana también simplifica los procesos posteriores de encartonado y embalaje secundario, ya que los sobres se apilan uniformemente en cargadores.
La precisión de la dosificación dicta la viabilidad del lote e impacta directamente en sus resultados. Debe establecer desviaciones estándar aceptables para los pesos de llenado antes de seleccionar el equipo. Las propiedades físicas de su producto impactan directamente en la consistencia de la dosificación. La densidad del producto, la fluidez y el contenido de humedad influyen. Los gránulos que fluyen libremente se comportan de manera diferente a los polvos finos y cohesivos. Cuando una tolva se agota, la presión del cabezal cae, lo que puede alterar la cantidad de polvo que se introduce en la cámara de dosificación. El equipo debe compensar estas variables utilizando sensores de nivel y sistemas de recarga automatizados para mantener una presión de cabeza constante. Los sistemas avanzados utilizan circuitos de retroalimentación en tiempo real de controladoras de peso integradas. Esto permite que el PLC de la máquina ajuste automáticamente los parámetros de dosificación del servomotor sobre la marcha. Mantener un control de peso estricto evita el costoso desperdicio de productos y garantiza la seguridad del paciente.
El cumplimiento normativo impulsa el diseño de equipos en el sector farmacéutico. La construcción de la máquina debe cumplir con estrictas normas sanitarias para pasar la inspección. Todas las piezas en contacto con el producto deben utilizar acero inoxidable 316L o polímeros aprobados de calidad alimentaria como PTFE. Los acabados de las superficies generalmente deben cumplir con una rugosidad promedio (Ra) de menos de 0,8 micrómetros, y todas las soldaduras deben esmerilarse y pasivarse para evitar la adhesión bacteriana. Debe evaluar el sistema para detectar tramos muertos donde el producto podría acumularse. Se requiere accesibilidad para la limpieza e inspección. El desmontaje sin herramientas de cabezales dosificadores, tolvas y tubos formadores reduce significativamente los tiempos de cambio y garantiza una validación de limpieza exhaustiva. La contaminación cruzada entre lotes es un riesgo grave. El equipo debe admitir protocolos rigurosos de limpieza in situ (CIP) o lavado in situ (WIP), utilizando bolas rociadoras y sistemas de drenaje automatizados según los procedimientos operativos estándar de la instalación.
Un sobre es tan eficaz como su sello. El sellado hermético es obligatorio para los productos farmacéuticos para garantizar su vida útil. Debe evaluar la distribución de temperatura de la máquina a través de las mordazas de sellado. Las máquinas de alta gama utilizan múltiples termopares integrados y bucles de control PID independientes para mantener la temperatura dentro de una tolerancia de un grado. El calor inconsistente provoca puntos débiles, microfugas o quemaduras en la película del embalaje. La consistencia de la presión del sello es igualmente importante. Los sistemas mecánicos deben aplicar una fuerza uniforme en todo el ancho de la mandíbula, independientemente de la velocidad de la máquina. También debes considerar la tecnología de sellado. El termosellado tradicional funciona bien para la mayoría de los laminados. Sin embargo, el sellado ultrasónico ofrece ventajas para formulaciones altamente sensibles. Los sistemas ultrasónicos generan calor sólo en la interfaz del sello mediante vibración de alta frecuencia. Esto evita la degradación térmica del API y sella fácilmente a través de la contaminación del polvo en el área del sello.
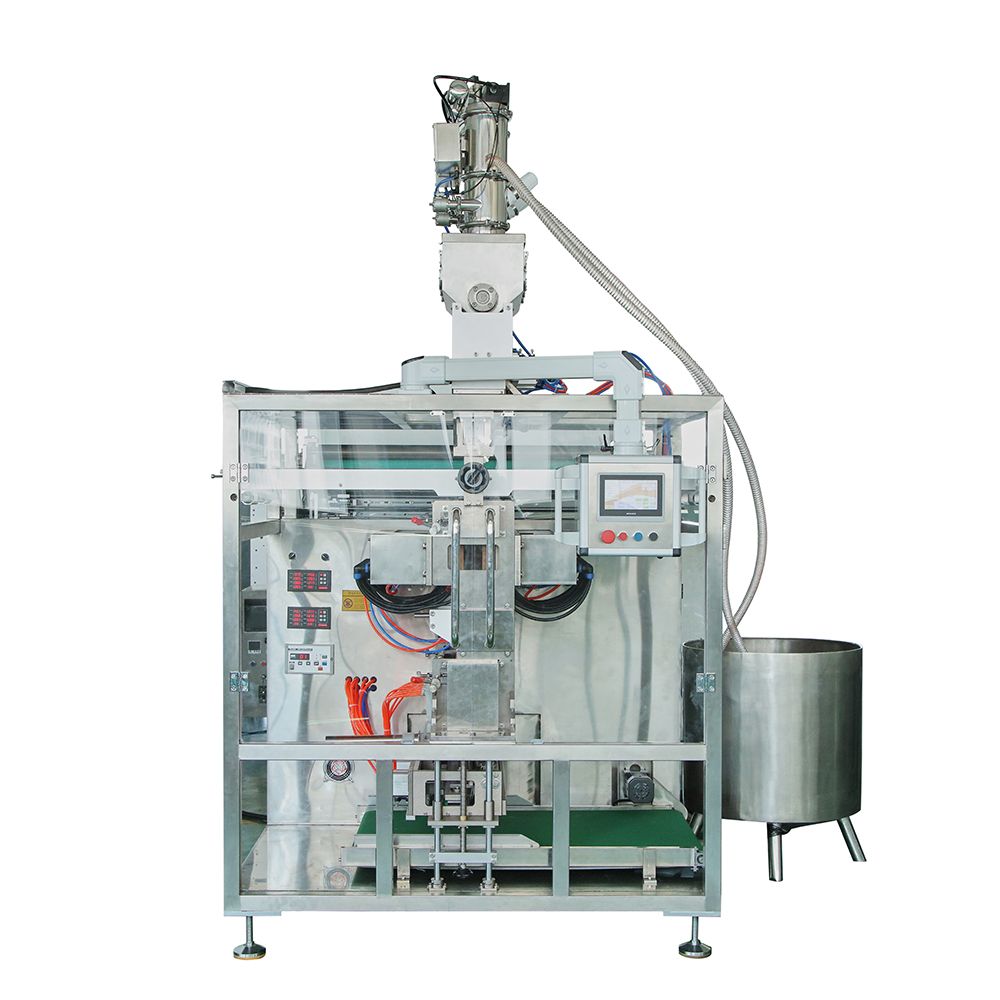
El estado físico del producto dicta la arquitectura interna de la máquina y la tecnología de dosificación. A La máquina empacadora de bolsitas de polvo utiliza cabezales de llenado específicos diseñados para controlar la generación de polvo. Los polvos finos a menudo requieren sistemas de tornillo sin fin cerrados con boquillas de extracción de polvo por aspiración colocadas directamente sobre el área del sello. Si el polvo fugitivo se deposita en la película interior antes del sellado, crea canales capilares que destruyen el sello hermético. Los API cohesivos exigen mecanismos de agitación dentro de la tolva. Una paleta agitadora generalmente gira en la dirección opuesta al tornillo sin fin para evitar perforaciones y puentes. Por el contrario, las configuraciones de gránulos se basan en tazas volumétricas o sistemas vibratorios de flujo másico. Los gránulos fluyen libremente y requieren un manejo suave para evitar la degradación de partículas y la creación de polvo. Las configuraciones líquidas presentan desafíos completamente diferentes. Utilizan bombas peristálticas o de pistón para manejar diferentes viscosidades. Los sistemas de líquidos también deben incorporar mecanismos de succión o boquillas de cierre para evitar que se formen hilos o goteos, que pueden comprometer el área del sello.
El volumen de producción dicta la elección entre sistemas de uno o varios carriles. Debe evaluar la relación huella-producción. Las máquinas de un solo carril ofrecen una flexibilidad excepcional. Requieren un espacio mínimo, funcionan con tomas de corriente estándar y permiten cambios rápidos de formato. Esto los hace ideales para ensayos clínicos, lotes pequeños o entornos de fabricación por contrato donde se prioriza la agilidad sobre la velocidad bruta. Sin embargo, cuando los volúmenes comerciales ascienden a millones de unidades por mes, un una máquina envasadora de carriles múltiples . Se hace necesaria Estos sistemas multiplican la producción exponencialmente sin un aumento proporcional en el espacio. Una máquina de 10 carriles puede superar fácilmente los 800 sobres por minuto. La transición de un solo carril a varios carriles requiere una cuidadosa consideración de ingeniería. Los sistemas de varios carriles exigen herramientas más complejas, rollos de película de gran tamaño que requieren elevadores y tiempos de alineación significativamente más prolongados durante la instalación.
La mecánica del movimiento de la banda afecta significativamente la velocidad de producción, la calidad del sello y los programas de mantenimiento. Los sistemas de movimiento intermitente detienen la película durante la fase de sellado. Las mandíbulas se cierran, se aplica calor y presión, se abren y luego la película avanza. Esto proporciona un amplio tiempo de permanencia para la transferencia de calor, lo que lo hace muy eficaz para laminados complejos y gruesos que requieren duraciones de sellado más prolongadas. Sin embargo, el movimiento de inicio y parada limita la velocidad general de la línea y ejerce presión sobre el sistema tensor de la banda. Los sistemas de movimiento continuo mantienen la web en constante movimiento. Las mordazas de sellado están montadas en tambores giratorios o carros de vigas que se desplazan con la película. Esta arquitectura permite un rendimiento significativamente mayor y reduce los picos de tensión de la película. Hacer coincidir el tipo de movimiento con las características específicas de la película y los objetivos de producción es una decisión de ingeniería crítica.
Hacer coincidir el tipo de alimentador con el producto es la decisión mecánica más crítica en el proceso de especificación. Un mecanismo de dosificación incorrecto garantiza fallos en el lote y una intervención constante del operador. Los sinfines servoaccionados destacan con polvos que no fluyen libremente. Proporcionan un control volumétrico preciso al girar un número específico de grados, controlado por un codificador de alta resolución. Los vasos volumétricos son el estándar para los gránulos que fluyen libremente. Ofrecen dosificación repetible y de alta velocidad para productos estables llenando una cavidad mecanizada y raspando el exceso. Las bombas peristálticas aíslan el producto líquido dentro de tubos de silicona estériles. Esto evita la contaminación cruzada, ya que el producto nunca toca la mecánica de la bomba, y simplifica los protocolos de limpieza de las bolsitas de líquido.
Tipo de producto |
Mecanismo de dosificación recomendado |
Ventaja mecánica primaria |
Aplicación farmacéutica común |
|---|---|---|---|
Polvo que no fluye libremente |
Sinfín servoaccionado con agitador |
Fuerza el material cohesivo hacia el embudo de dosificación con alta precisión. |
Suspensiones de antibióticos, mezclas de API, inhaladores de polvo seco. |
Gránulos de flujo libre |
Taza Volumétrica / Alimentador Vibratorio |
La manipulación suave y a alta velocidad del producto evita la descomposición de las partículas. |
Gránulos efervescentes, complementos dietéticos, antiácidos. |
Líquidos estériles |
Bomba peristáltica |
Contacto cero del producto con piezas de la máquina; ruta de fluido desechable |
Dosis líquidas orales, geles tópicos, solución salina estéril |
Líquidos Viscosos |
Bomba de servopistón |
Desplazamiento de volumen constante independientemente de los cambios de viscosidad |
Ungüentos, jarabes espesos, geles en suspensión. |
Los envases farmacéuticos modernos dependen en gran medida de una sólida automatización y registro de datos. Debe evaluar las arquitecturas de interfaz hombre-máquina (HMI) y controlador lógico programable (PLC). Los estándares de la industria como Allen-Bradley ControlLogix o Siemens S7 garantizan soporte a largo plazo, disponibilidad de repuestos y confiabilidad. La integridad de los datos es un mandato regulatorio, no una característica opcional. El sistema de control debe proporcionar soporte nativo para el cumplimiento de FDA 21 CFR Parte 11. Esto incluye pistas de auditoría seguras, inicios de sesión de usuarios únicos vinculados a Microsoft Active Directory y firmas electrónicas. La máquina debe registrar cada cambio de parámetro, estado de alarma e informe por lotes en un formato inalterable (como una base de datos SQL segura o un PDF cifrado). Los operadores no deberían poder alterar los parámetros de dosificación críticos ni las temperaturas del sello sin la autorización del supervisor. Se recomienda encarecidamente la integración perfecta con el sistema de ejecución de fabricación (MES) de la instalación a través de protocolos OPC UA para la gestión centralizada de registros de lotes.
El desperdicio de material afecta directamente la eficiencia operativa y los cálculos de rendimiento. La mecánica del seguimiento web requiere un examen cuidadoso. A medida que el pesado rollo de película se desenrolla, su diámetro disminuye, lo que provoca que la tensión fluctúe. Las máquinas avanzadas utilizan rodillos bailarines activos y células de carga para medir la tensión de la banda en tiempo real. El PLC utiliza estos datos para ajustar la velocidad del motor de desenrollado mediante un variador de frecuencia (VFD), manteniendo una tensión constante. Esto evita que la película se estire, lo que distorsiona los gráficos impresos, o que se rompa, lo que detiene la producción. Los sistemas de detección de empalmes identifican automáticamente dónde se unieron dos rollos de película mediante cinta metálica. La máquina sigue este empalme a lo largo del recorrido de la banda y rechaza automáticamente los sobres afectados en el conducto de descarga sin intervención del operador. Los sistemas de alineación automática monitorean continuamente el borde de la banda mediante sensores ultrasónicos u ópticos. Realizan microajustes en el mandril de desenrollado lateralmente para evitar la desalineación del sello. El manejo adecuado de la película garantiza que los gráficos impresos se alineen perfectamente con las cuchillas de corte y las mordazas de sellado.
Ampliar la producción requiere un modelado de rendimiento preciso basado en condiciones del mundo real. No puede confiar únicamente en la velocidad máxima teórica del fabricante. La producción teórica rara vez coincide con el rendimiento real en el piso. La eficacia general del equipo (OEE) proporciona una métrica más precisa al tener en cuenta la disponibilidad, el rendimiento y la calidad. Debe tener en cuenta las microparadas, las tasas de rechazo y las tareas de mantenimiento de rutina. Los cambios de rollo de película representan una fuente importante de tiempo de inactividad en las líneas de alta velocidad. Los sistemas con capacidades de empalme automático pueden mejorar drásticamente el OEE al unir un nuevo rollo al rollo que expira sin detener la máquina. Al evaluar un Máquina empacadora de polvo de varias líneas , calcule el impacto de una falla de un solo carril. ¿Permite la máquina a los operadores aislar un carril defectuoso (por ejemplo, cerrar un sinfín y una cuchilla de corte) mientras los demás continúan funcionando? Esta característica es vital para mantener un alto rendimiento durante problemas mecánicos menores en lugar de apagar todo el sistema de 10 carriles.
Las arquitecturas de varios carriles introducen desafíos técnicos específicos que las máquinas de un solo carril evitan. Es difícil mantener una temperatura uniforme en las amplias mordazas de sellado (que a menudo superan los 1000 mm de ancho). Una caída de temperatura en los carriles exteriores compromete la integridad del sello y provoca el rechazo del lote. Las máquinas de alta gama utilizan múltiples cartuchos calefactores distribuidos en zonas a lo largo de la mandíbula, cada uno con controladores PID independientes, para garantizar una distribución uniforme del calor. El corte giratorio preciso es otro factor crítico. La máquina debe cortar la banda ancha en carriles individuales con absoluta precisión antes de formar las bolsitas. Las hojas desafiladas o las ligeras desalineaciones causan bordes irregulares, defectos estéticos y anchos de carril desiguales. El mecanismo de corte debe utilizar conjuntos de cuchillas con resorte que mantengan una presión constante contra el rodillo yunque, y el diseño debe permitir un fácil reemplazo de la cuchilla y ajustes precisos de la tensión lateral.
La máquina de bolsitas no funciona al vacío. Debe integrarse perfectamente con los equipos posteriores para mantener un flujo continuo. Diseñar el traspaso de la descarga de varios carriles es complejo. Los sobres caen desde varios carriles simultáneamente y deben pasar sin problemas a las controladoras de peso o a los transportadores de conteo. Las unidades robóticas de recogida y colocación equipadas con efectores finales de vacío a menudo se encargan de la transferencia a los sistemas de encartonado secundarios, colocando recuentos exactos en el transportador de cangilones del encartonador. Debe asegurarse de que el sistema de control de la máquina de bolsitas pueda comunicarse con estas unidades posteriores. Un cuello de botella en la estuchadora obligará a la máquina de bolsitas a detenerse, destruyendo su OEE. Busque equipos que ofrezcan protocolos de comunicación estandarizados y zonas físicas de amortiguamiento (como conductos de acumulación) para absorber paradas menores sin detener el proceso de envasado primario.
Los equipos de adquisiciones deben equilibrar el desembolso de capital inicial con la eficiencia operativa a largo plazo. La maquinaria europea o norteamericana de alta gama a menudo requiere una inversión inicial mayor. Sin embargo, estos sistemas suelen presentar una construcción robusta, automatización avanzada y confiabilidad superior. Debe evaluar la asignación de recursos a largo plazo. Considere el consumo de energía de diferentes tecnologías de actuación. Los sistemas servoaccionados cuestan inicialmente más que los cilindros neumáticos, pero consumen significativamente menos energía, proporcionan información posicional precisa y requieren menos mantenimiento que los sistemas de aire comprimido. Los equipos más baratos pueden ahorrar capital inicialmente, pero pueden agotar recursos debido a averías frecuentes, mayores tasas de rechazo y costosas piezas de repuesto patentadas. Es esencial un análisis exhaustivo de la longevidad operativa y el consumo de servicios públicos.
Adquirir equipos de envasado de alta capacidad requiere una planificación financiera estratégica. Muchos fabricantes exploran modelos de adquisición alternativos para gestionar el gasto de capital de forma eficaz. Los modelos de arrendamiento de equipos ofrecen flexibilidad y preservan el flujo de caja para otras mejoras de las instalaciones. Permiten que las instalaciones actualicen la maquinaria con más frecuencia, manteniendo el ritmo de los avances tecnológicos en automatización y serialización. Los gastos de capital por fases implican la compra de una máquina base con la opción modular de agregar carriles o cabezales dosificadores más adelante a medida que aumentan los volúmenes de producción. Las opciones de financiación de los proveedores también pueden compensar la elevada inversión inicial de los sistemas de varios carriles. Debe analizar estas estructuras durante el proceso de RFP para alinear la adquisición de equipos con la estrategia financiera y los cronogramas de depreciación de sus instalaciones.
Los equipos de operaciones luchan constantemente la batalla entre la producción de alta velocidad y la agilidad de los cambios. Los sistemas de varios carriles ofrecen un volumen enorme, generando millones de sobres al mes. Sin embargo, introducen importantes fricciones operativas durante los cambios de formato. Cambiar herramientas, realinear múltiples cuchillas de corte y calibrar 10 cabezales dosificadores diferentes lleva tiempo. Este tiempo de inactividad afecta los programas de producción. Por el contrario, las unidades modulares de un solo carril ofrecen capacidades de cambio rápido utilizando principios SMED (intercambio de troquel en un solo minuto). Los operadores pueden intercambiar piezas de formato codificadas por colores en minutos y sin herramientas. Debes analizar tu cronograma de producción. Si sus instalaciones ejecutan campañas grandes y continuas de un solo producto durante semanas seguidas, la opción clara es la de varios carriles. Si procesa varios lotes pequeños de diferentes formulaciones diariamente, dé prioridad a la agilidad del cambio.
La elección de los componentes internos dicta la mantenibilidad y el tiempo de actividad a largo plazo. Algunos fabricantes utilizan servomotores, variadores y placas de circuito personalizados patentados. Esto crea una dependencia del proveedor. Debe comprar piezas de repuesto directamente del OEM, a menudo con un precio superior y con plazos de entrega más largos, lo que puede dejar una línea inactiva durante semanas. Los componentes de automatización estándar disponibles en el mercado ofrecen una ventaja significativa. Los sistemas construidos con piezas disponibles universalmente (por ejemplo, cilindros neumáticos SMC estándar, servos Allen-Bradley, sensores Sick) son más fáciles de mantener. Su equipo de mantenimiento interno puede obtener reemplazos localmente de proveedores industriales. Esto reduce el tiempo de inactividad, simplifica la gestión del inventario de piezas de repuesto y permite a sus técnicos solucionar problemas utilizando entornos de software familiares.
La contaminación cruzada es el riesgo más grave en los envases farmacéuticos y puede dar lugar a retiradas de productos y medidas reglamentarias. Debe implementar estrategias agresivas de mitigación. Los protocolos de limpieza in situ (CIP) o esterilización in situ (SIP) son obligatorios para muchos productos líquidos y en suspensión. El equipo debe soportar estos ciclos de limpieza automatizados sin requerir un desmontaje completo, utilizando bolas rociadoras integradas que aseguren una cobertura del 100% de las superficies internas. Para los sistemas de pólvora, los diseños de desmontaje sin herramientas son cruciales. Los operadores deben poder retirar tolvas, sinfines y tubos formadores rápidamente para la limpieza manual en un baño. La validación de una limpieza exhaustiva requiere limpiar todas las superficies de contacto del producto y realizar pruebas de riboflavina para verificar la cobertura. El diseño de la máquina debe eliminar puntos ciegos, hilos expuestos y grietas inaccesibles donde se puede esconder el polvo.
Los equipos farmacéuticos requieren una validación rigurosa antes de entrar en producción comercial. Debe estructurar una prueba de aceptación en fábrica (FAT) integral en las instalaciones del proveedor. Esta prueba demuestra que la máquina cumple con la Especificación de requisitos del usuario (URS) antes del envío. El FAT debe incluir un ensayo en seco para probar alarmas y enclavamientos, seguido de un ensayo en húmedo usando un polvo de placebo para verificar la precisión de la dosificación y la integridad del sello. La Prueba de Aceptación del Sitio (SAT) verifica el rendimiento después de la instalación en sus instalaciones, asegurando que no se produzcan daños durante el tránsito y que los servicios públicos de las instalaciones estén integrados adecuadamente. Asegúrese de que el proveedor proporcione paquetes de documentación completos. Los documentos de Calificación de instalación (IQ), Calificación operativa (OQ) y Calificación de desempeño (PQ) no son negociables. Estos documentos demuestran a los organismos reguladores que el equipo funciona consistentemente dentro de los parámetros especificados e incluyen certificados de materiales para todas las piezas de contacto.
El error humano sigue siendo una causa importante de fallos en los lotes y de tiempo de inactividad de las máquinas. Debe mitigar este riesgo mediante una capacitación integral de los operadores antes de que se apruebe el SAT. El diseño intuitivo de HMI juega un papel importante. La interfaz debe guiar a los operadores a través de la configuración, operación y resolución de problemas con instrucciones visuales claras y pantallas de diagnóstico. Se deben aplicar estrictamente los procedimientos operativos estándar (POE) para los cambios y la limpieza. Los programas de mantenimiento preventivo son igualmente importantes. No espere a que fallen los componentes. Implementar un programa de mantenimiento de rutina basado en ciclos de máquina u horas de operación rastreadas por el PLC. Reemplace las piezas desgastadas como la cinta selladora de teflón, las cuchillas de corte y las ventosas antes de que degraden la calidad del sello o provoquen atascos.
La máquina envasadora de bolsitas óptima no es necesariamente la más rápida, pero sí la que se alinea perfectamente con la reología específica del producto farmacéutico, los tamaños de lote de la instalación y los estándares de cumplimiento normativo. Comience la evaluación técnica definiendo el mecanismo de dosificación requerido en función de la fluidez del producto. A continuación, determine los requisitos de carriles en función de las previsiones de volumen comercial. Por último, filtre a los proveedores estrictamente por su capacidad para proporcionar documentación de validación sólida, componentes de automatización estándar y soporte técnico local.
Redacte una Especificación de requisitos del usuario (URS) integral que detalla las características del producto, el rendimiento requerido, las condiciones ambientales y las limitaciones de los servicios públicos.
Inicie solicitudes de propuestas (RFP) con proveedores capaces de realizar pruebas físicas de productos utilizando su API y excipientes específicos para demostrar la precisión de la dosificación.
Programe una revisión detallada de las capacidades de cumplimiento de 21 CFR Parte 11 del proveedor, centrándose en las exportaciones de pistas de auditoría y la integración de Active Directory.
Desarrollar un plan de mantenimiento preventivo e inventario de repuestos, identificando todas las piezas críticas de desgaste antes de finalizar la compra del equipo.
R: Las tolerancias de precisión de la dosificación dependen en gran medida de la densidad aparente y las características de flujo del producto. Las máquinas de calidad farmacéutica equipadas con sinfines servoaccionados suelen alcanzar tolerancias de peso de ±1 % a ±2 % para la mayoría de los polvos cohesivos. Los sistemas avanzados integrados con circuitos de retroalimentación de control de peso en tiempo real pueden reforzar aún más esta tolerancia. Esto minimiza el desperdicio de productos y garantiza un estricto cumplimiento de las dosis de ingredientes farmacéuticos altamente activos.
R: Los sistemas de carriles múltiples utilizan sistemas de guía de borde de red activos. Sensores ultrasónicos u ópticos monitorean continuamente el borde del rollo de película principal a medida que se desenrolla. Si la banda se desplaza, el sistema ajusta automáticamente el mandril de desenrollado lateralmente para corregir la alineación. Esto garantiza que la banda ancha se introduzca perfectamente recta en las cuchillas de corte rotativas, evitando anchos de carril desiguales y gráficos desalineados.
R: Los equipos farmacéuticos requieren un paquete de validación completo. La calificación de instalación (IQ) verifica que la máquina esté instalada correctamente de acuerdo con los esquemas y los requisitos de servicios públicos. La calificación operativa (OQ) prueba que todos los componentes, alarmas y cabezales dosificadores funcionan dentro de los límites especificados. La calificación de rendimiento (PQ) demuestra que la máquina produce constantemente sobres aceptables en condiciones de funcionamiento normales utilizando el producto farmacéutico real.
R: Sí, pero requiere módulos de dosificación intercambiables. Una máquina no puede utilizar el mismo mecanismo de alimentación para ambos. Los API que no fluyen libremente requieren rellenos de servo-barrena para forzar el ingreso del polvo en la bolsita. Los gránulos que fluyen libremente requieren vasos volumétricos o alimentadores vibratorios. La máquina debe diseñarse para permitir a los operadores intercambiar estos conjuntos de dosificación completos durante un cambio de formato.
R: Los tiempos de cambio varían drásticamente según la arquitectura de la máquina. Una máquina modular de un solo carril que utiliza principios SMED y desmontaje sin herramientas normalmente se puede cambiar y limpiar en 30 a 45 minutos. Un sistema complejo de varios carriles puede requerir de 2 a 4 horas para un cambio de formato completo, ya que los operadores deben alinear múltiples cuchillas de corte, cabezales dosificadores y mordazas de sellado.
R: El cumplimiento requiere funciones estrictas de integridad de datos integradas en el software HMI. Esto incluye inicios de sesión de usuario únicos y protegidos con contraseña con niveles de acceso jerárquicos definidos. El sistema debe generar un registro de auditoría electrónico inalterable y con marca de tiempo que registre cada cambio de parámetro, alarma y acción del operador. También debe admitir firmas electrónicas seguras para aprobaciones de lotes y modificaciones de parámetros.


