
Просмотров: 0 Автор: Редактор сайта Время публикации: 22 сентября 2026 г. Происхождение: Сайт


Производственным предприятиям приходится постоянно бороться с увеличением количества SKU. Сокращение производственных циклов и модели инвентаризации «точно в срок» вынуждают заводы выполнять несколько смен форматов за смену. Эта реальность делает простой оборудования основным препятствием для прибыльности завода. Когда вы останавливаете линию для замены формовочных трубок или регулировки направляющих, вы немедленно снижаете общую эффективность оборудования (OEE). Эти неэффективные изменения формата увеличивают затраты на рабочую силу и приводят к пропуску окон доставки. Вы не можете решить эту проблему, просто приказывая операторам работать быстрее. Вместо этого вам нужен целостный подход. Мы должны сочетать проверенные оперативные методики, такие как SMED и Centerlining, со стратегической модернизацией оборудования. Систематически исключая время простоя процесса, вы можете систематически сокращать время переналадки упаковочной машины . Это обеспечивает быстрый переход без ущерба для целостности уплотнений, санитарных стандартов или безопасности продукции.
Разделение внутренних и внешних задач. До 50 % времени на переналадку можно сократить, вынеся задачи подготовки за пределы периода простоя машины.
Отдавайте приоритет регулировке и центрированию без инструментов. Современное оборудование, использующее быстроразъемные механизмы, автоматику с сервоприводом и фиксированные контрольные точки, значительно превосходит ручные настройки с использованием гаечных ключей.
Стандартизация с помощью рецептов HMI: цифровое управление рецептами обеспечивает повторяемость и точную настройку параметров (температуры, давления, времени) для разных смен и операторов.
Сопоставьте тип машины с разнообразием артикула: выбор правильной архитектуры — будь то горизонтальная упаковочная машина для готовых пакетов или вертикальная упаковочная машина для больших мешков — определяет базовую эффективность переключения.
Учитывайте санитарные условия: замена аллергенов и промывка часто являются самой продолжительной фазой перехода; Гигиеничная конструкция машины имеет решающее значение для быстрого выполнения работ.
Понимание финансовых затрат, связанных с переходом на формат, требует точных показателей. Предприятия часто недооценивают истинную стоимость простоя, поскольку отслеживают только потерянные производственные минуты. Чтобы рассчитать точный финансовый эффект от переналадки, операторы должны использовать специальную формулу: (Производительность машины + Затраты на рабочую силу) × Продолжительность простоя. Производительность машины представляет собой доход, полученный за минуту активного производства. Когда высокоскоростная линия останавливается на час для замены формовочных трубок и повторной калибровки уплотнительных губок, предприятие теряет прибыль от каждого мешка, который должен был быть упакован в течение этого окна. Добавьте к этому заработную плату операторов и техников по техническому обслуживанию, выполняющих замену, и финансовые потери станут существенными.
Время переналадки приводит к значительной потере доступности при расчете OEE. Доступность – это отношение фактического времени работы к плановому времени производства. Каждая минута, потраченная на регулировку направляющих или ожидание достижения оптимальной температуры сварочных планок, напрямую снижает этот показатель. Крайне важно различать крупные изменения формата и микроостановки. Серьезное изменение формата может включать замену 500-граммового стоячего пакета на 1-килограммовый мешок с плоским дном, что потребует замены механических частей и промывки. Микроостановки, такие как замена рулона пленки или устранение небольших замятий, занимают всего несколько минут, но происходят часто. Оба ухудшают OEE, но требуют совершенно разных стратегий смягчения последствий.
Категория простоя |
Типичная продолжительность |
Основная причина |
Уровень воздействия OEE |
|---|---|---|---|
Микростопы |
1–5 минут |
Замена рулонов пленки, небольшие замятия, неисправности датчиков |
Умеренный (высокая частота усугубляет потери) |
Незначительное изменение формата |
10–30 минут |
Регулировка направляющих, изменение ширины пакета. |
Высокий (непосредственно сокращает запланированное время производства) |
Значительное изменение формата |
60+ минут |
Замена формовочных трубок, промывка от аллергенов |
Тяжелая (может привести к ликвидации всего производственного цикла) |
Помимо прямых потерь производственного времени, некачественная переналадка влечет за собой серьезные скрытые издержки. Потери материала во время начальной калибровки являются основным виновником. Когда операторы методом проб и ошибок регулируют давление зажимов и отслеживание пленки, машина производит десятки бракованных пакетов, прежде чем добиться стабильной работы. Это увеличивает процент брака и приводит к потере дорогостоящей упаковочной пленки и сырья. Кроме того, длительные и утомительные механические регулировки приводят к утомлению оператора. Усталые операторы с большей вероятностью совершают ошибки, что приводит к нарушению целостности упаковки, ослаблению пломб и потенциальному отзыву продукции в будущем.
Система одноминутной замены штампов (SMED) произвела революцию в автомобильном производстве и применяется непосредственно к упаковочным линиям. Основная философия SMED заключается в сокращении времени переналадки оборудования до однозначных цифр за счет систематической категоризации и оптимизации каждого действия, выполняемого во время смены формата. Для упаковочных операций это означает, что переналадку следует рассматривать как пит-стоп в гонке. Каждый инструмент, деталь и оператор должны быть идеально синхронизированы, чтобы свести к минимуму время простоя машины.
Первым шагом в SMED является выявление и изоляция внешних задач. Это задачи, которые необходимо выполнить, пока на компьютере еще выполняется предыдущий пакет. Операторы часто тратят ценное время простоя, идя к стойке с инструментами, в поисках подходящего формовочного воротника или в ожидании вилочного погрузчика, который доставит новый рулон пленки. Экстернализируя эти подготовительные этапы, предприятия могут немедленно сократить время простоев. К общим внешним задачам относятся:
Размещение новых рулонов пленки непосредственно возле стойки размотки.
Предварительный нагрев запасных уплотнительных губок на автономной буровой установке.
Собираем все необходимые инструменты и размещаем их на теневой доске.
Подготовка следующей партии продукта в верхних бункерах.
Следующий этап предполагает преобразование внутренних задач во внешние. Внутренние задачи — это те, которые в данный момент требуют остановки машины. Инженерные изменения и модификации процессов могут перевести многие из этих действий в автономный режим. Например, операторы могут использовать автономные установочные приспособления для предварительной калибровки объемных наполнителей перед их установкой на основную линию. Запасные оправки позволяют операторам предварительно заправлять рулоны пленки, поэтому фактическая замена занимает секунды, а не минуты. Если на предприятии используется несколько дозирующих головок, очистка и сборка запасной головки в автономном режиме, пока машина работает с текущим продуктом, устраняет узкое место очистки на критическом пути.
После того, как все возможные задачи будут реализованы во внешнем виде, предприятия должны оптимизировать оставшиеся внутренние задачи. Это предполагает стандартизацию действий во время простоев посредством параллельных операций. Вместо одного оператора, обходящего машину для последовательного выполнения задач, два оператора работают одновременно в заданной последовательности. Один оператор может менять формовочную трубу с левой стороны, а другой настраивает разгрузочный конвейер справа. Это требует стандартизированных рабочих инструкций и четкого разделения труда для предотвращения помех и обеспечения безопасности.
Внедрение центральной линии является последним операционным столпом. Центрирование — это метод установления фиксированных оптимальных настроек для каждой переменной машины. Это устраняет необходимость настройки, зависящей от оператора, и пресловутую привычку изменять настройки во время запуска. Определив точное числовое значение ширины направляющей, пневматического давления и положения датчиков для каждой позиции, операторы просто перемещают компоненты в установленные заданные значения. Центральная линия заменяет субъективные ощущения объективными данными, обеспечивая идеальный запуск машины с первого цикла без образования брака.
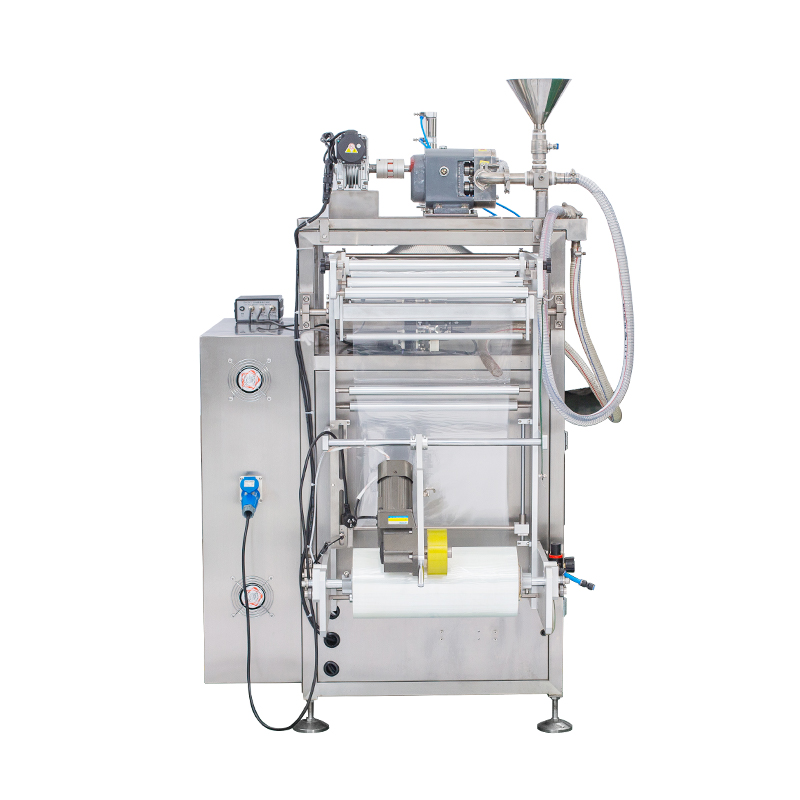
Эксплуатационные методологии могут зайти так далеко только в том случае, если само оборудование по своей природе сложно настроить. Оценка базовых возможностей требует понимания того, как механическая архитектура различных машин влияет на скорость смены формата и доступность. Конструкция с открытой рамой и консольными компонентами позволяет операторам легко достигать точек регулировки, тогда как закрытые, хорошо защищенные устаревшие машины вынуждают операторов принимать неудобные позы, замедляя переход.
Когда стандартное оборудование не отвечает уникальным требованиям к обращению с продукцией, предприятия часто обращаются к упаковочная машина на заказ . Здесь необходима оценка компромиссов. Индивидуальная система может быть спроектирована для конкретного и быстрого перехода между определенным набором запатентованных продуктов. Инженеры могут создавать специальные сменные детали, которые устанавливаются на место без инструментов. Однако этой гиперспециализации может не хватать гибкости для будущих, непредвиденных SKU. Если два года спустя маркетинг представит радикально новый дизайн упаковки, специализированная машина может потребовать серьезной модернизации. Вы должны указать максимально допустимое время переналадки на начальном этапе индивидуального проектирования. Эти показатели должны быть тщательно протестированы и подтверждены в ходе заводских приемочных испытаний (FAT) перед отправкой оборудования.
Формат меняется на Горизонтальная упаковочная машина для готовых пакетов имеет несколько особых точек регулировки. Операторы должны изменить ширину магазина, чтобы он соответствовал новому размеру пакета, отрегулировать расстояние между захватами, с помощью которых пакет проходит через машину, и повторно откалибровать станции открытия и запечатывающие планки. Исторически для этих регулировок требовались ручные рукоятки и линейки. В современных системах используется автоматическая регулировка ширины с помощью кнопок и серводвигателей. Одним нажатием на экран захваты расширяются или сжимаются точно на миллиметр, необходимый для нового артикул. Кроме того, конструкция современных горизонтальных машин с открытой архитектурой значительно сокращает время, необходимое для устранения застреваний в пакетах и устранения пролитой продукции во время переходов, сохраняя окно времени простоя жестким.
Последовательность переключения для Вертикальная упаковочная машина для больших мешков следует строгому критическому пути. Основными узкими местами являются замена формовочных трубок и муфт, заправка пленки и калибровка уплотнительных губок. Поскольку эти машины обрабатывают тяжелые сыпучие продукты, детали формата требуют физического перемещения. Критерии оценки деталей тяжелого формата должны включать эргономичные средства подъема, такие как встроенные подъемники или откидные челюсти, которые предотвращают напряжение оператора. Формовочные трубы с быстрой фиксацией, которые крепятся одним рычагом, а не несколькими болтами, экономят минуты. Кроме того, предприятиям следует оценить окупаемость инвестиций в автоматические машины для склеивания пленки. Эти устройства автоматически присоединяют конец истекающего рулона пленки к началу нового, сокращая частоту и продолжительность микроостановок смены рулона практически до нуля.
Чтобы сократить время простоев, необходимо исключить из производственного цеха гаечные ключи и шестигранные ключи. Механизмы замены без инструментов не подлежат обсуждению для современной эффективности. Оборудование должно иметь быстроразъемные рычаги, стопорные штифты и маховики, оснащенные цифровыми счетчиками. Вместо того, чтобы ослаблять четыре болта, чтобы сдвинуть направляющую, оператор просто поворачивает рычаг, сдвигает направляющую до тех пор, пока цифровой счетчик не покажет центральное значение, и фиксирует рычаг обратно на место. Это исключает вариативность ручных измерений и предотвращает сорванную резьбу или потерю оборудования.
Автоматизация серводвигателей делает еще один шаг вперед. Оси с сервоприводом позволяют автоматически и точно перемещать компоненты машины с помощью программного обеспечения. Вместо того, чтобы полагаться на механические кулачки и рычаги, требующие физической замены, сервомашина изменяет свой профиль движения электронным способом. Если для нового мешка требуется более длинный ход опускания, серводвигатель мгновенно регулирует его вращение в соответствии с рецептом. Это заменяет ручную механическую настройку мгновенным цифровым выполнением, что значительно сокращает время простоя и снижает износ физических компонентов.
Человеко-машинный интерфейс (HMI) служит мозгом процесса быстрого переключения. Управление рецептами HMI позволяет предприятиям хранить определенные параметры SKU в цифровой базе данных. Когда оператор выбирает новый рецепт продукта на экране, машина автоматически настраивает все подключенные сервооси и термоконтроллеры на правильные настройки. Интеграция подключения к Интернету вещей позволяет менеджерам предприятий отслеживать аналитику переналадки в режиме реального времени. Датчики точно фиксируют, сколько времени занял переход, определяют, какой конкретный шаг вызвал задержку, и отмечают отклонения от стандартной рабочей процедуры.
Системы визуального управления очень эффективны для физических аспектов переналадки. Цветные и пронумерованные сменные детали предотвращают путаницу и помогают операторам выполнить последовательную настройку. Внедрение системы визуального управления включает в себя:
Присвоение определенного цвета каждому артикулу или размеру упаковки.
Анодирование или маркировка каждой формовочной трубы, вставки направляющей и наполнительного сопла соответствующим цветом.
Нумерация деталей для определения точного порядка установки (например, Синий-1, Синий-2).
Создание соответствующих цветных контуров на теневой доске для хранения.
Такая визуальная подсказка снижает когнитивную нагрузку на оператора, ускоряет процесс и практически исключает риск установки неправильного компонента.
В пищевой промышленности, производстве напитков и фармацевтической промышленности механическая регулировка редко является самой продолжительной частью процесса переналадки. Узкое место промывки диктует график. Очистка машины для устранения риска перекрестного загрязнения, особенно во время замены аллергенов, часто занимает значительно больше времени, чем замена формовочных трубок или регулировка захватов. Если линия переходит с продукта на основе арахиса на продукт, не содержащий орехов, протокол санитарной обработки должен быть безупречным, а оборудование должно обеспечивать быструю и тщательную очистку.
Гигиеничная конструкция машины является основой быстрой санитарной обработки. Оборудование должно иметь наклонные поверхности, предотвращающие скопление воды и продукта. Компоненты со степенью защиты IP69K, включая двигатели, датчики и корпуса, позволяют операторам использовать промывочные шланги под высоким давлением и высокой температурой непосредственно на машине, не упаковывая в мешки и не защищая чувствительную электронику. Сведение к минимуму точек сбора, таких как отсутствие открытой резьбы, плоских выступов и узких щелей, гарантирует легкое смывание пыли и мусора с продукта. Когда операторам не нужно тратить время на чистку глухих углов зубной щеткой, этап санитарной обработки значительно ускоряется.
Для шнеков для розлива жидкостей или порошков, интегрированных в упаковочную линию, необходима интеграция мойки на месте (CIP). Автоматизированные системы CIP обеспечивают циркуляцию чистящих химикатов, горячей воды и дезинфицирующих средств по внутренним трубопроводам и дозирующим головкам, не требуя от операторов демонтажа оборудования. Это значительно сокращает время внутренней очистки по сравнению с разборкой вручную. Система CIP может выполнять свой цикл одновременно, пока операторы выполняют внешние задачи по смене механических устройств, используя параллельную обработку для сокращения общего окна простоя.
Хотя модернизация оборудования и методологий приводит к значительному повышению эффективности, предприятиям необходимо учитывать конкретные риски, связанные с внедрением. Основной угрозой является риск чрезмерной автоматизации. Высокоавтоматизированные системы переключения, оснащенные сервоприводами, линейными приводами и датчиками, требуют специального обслуживания. Если сервопривод выходит из строя или датчик положения выходит из строя во время кнопочного переключения, время простоя может значительно превысить время, сэкономленное автоматизацией. Предприятия должны гарантировать, что их группы технического обслуживания обладают навыками устранения неполадок в электричестве и программном обеспечении, необходимыми для поддержки современного оборудования, и они должны иметь запас критически важных запасных частей для предотвращения длительных простоев.
Расширенные функции оборудования остаются бесполезными без строгих, документированных и наглядно сопровождаемых стандартных рабочих процедур (СОП). Операторам нужны четкие инструкции о том, как безопасно и эффективно выполнить переход. Папки с большим количеством текста, хранящиеся в офисе, неэффективны. Предприятия должны размещать цифровое обучение и теневые доски непосредственно в производственных цехах. Использование СОП для видео на планшетах или гарнитур дополненной реальности (AR) позволяет операторам точно видеть, как следует снимать или устанавливать деталь. Кроме того, теневые щиты 5S, расположенные непосредственно рядом со станком, гарантируют, что у каждого инструмента и сменной детали будет свое место. Это исключает потери при перемещении, поскольку операторам никогда не придется покидать зону действия станка в поисках гаечного ключа или формовочной втулки.
Проверка и калибровка после переключения представляют собой еще один значительный риск. Даже при использовании рецептов центральной линии и HMI первые несколько циклов после изменения формата подвержены дефектам качества. Предприятия должны проводить быстрые проверочные проверки, чтобы гарантировать целостность пломб, прежде чем переходить на полную мощность производства. Операторы должны немедленно провести испытание на разрыв, обнаружение утечек или проверку вакуума под водой на первых мешках, снятых с линии. Подтверждение того, что температура сварки и давление зажимов обеспечивают герметичность, предотвращает катастрофу, связанную с выпуском тысяч дефектных пакетов, которые впоследствии придется утилизировать или перерабатывать вручную.
Инвестиции в возможности быстрой переналадки требуют четкого финансового обоснования. Руководители предприятий должны предоставить основу для оценки более высоких капитальных затрат на быстросменную машину с сервоприводом в сравнении с восстановлением производственных часов и увеличением мощности. Первоначальные затраты на механизмы, не требующие инструментов, автоматизированную регулировку и системы рецептов HMI выше, чем на стандартные механические машины. Однако долгосрочная гибкость и повышение OEE быстро компенсировали эту первоначальную премию. Восстанавливая всего лишь один час простоя в день, предприятие эффективно увеличивает производительность на сотни часов ежегодно, не добавляя новую смену и не расширяя площадь здания.
Проведение анализа безубыточности требует моделирования рентабельности инвестиций на основе конкретных операционных данных. Предприятия должны рассчитать количество переналадок, выполняемых в день, среднее время, сэкономленное на перенастройку с использованием нового оборудования или методов SMED, а также сокращение брака при запуске. Умножьте восстановленное время на почасовую стоимость продукции. Вычтите стоимость уменьшенных материальных отходов. Сравните эту общую годовую экономию со стоимостью модернизации оборудования или программ обучения SMED. Во многих упаковочных средах с большим количеством ассортимента окупаемость инвестиций в оптимизацию переналадки достигается быстро.
Коэффициент рентабельности инвестиций |
Описание |
Метод измерения |
|---|---|---|
Восстановленное производственное время |
Часы, полученные за счет сокращения продолжительности механической замены. |
(Старое время перехода – новое время перехода) × Количество переключений в год |
Сокращение лома |
Экономия материала за счет исключения калибровки при запуске методом проб и ошибок. |
Среднее количество мешков, потраченных впустую за один запуск × Стоимость материала на мешок × Переналадок в год |
Оптимизация труда |
Сокращение человеко-часов, необходимых для изменения формата. |
Требуются операторы × Экономия времени на переналадку × Почасовая оплата |
Проведите комплексный анализ текущих процессов перехода, записав замену стандартного формата на видео.
Определите и разделите все внутренние и внешние задачи, чтобы немедленно обнаружить узкие места в работе.
Внедрите базовую стадию и центрирование 5S на существующем оборудовании, чтобы установить базовые показатели.
Требуйте физических демонстраций или видеодоказательств переналадки от OEM-производителей в процессе закупок нового оборудования.
Строго рассчитывайте время перехода от последней исправной упаковки SKU A к первой исправной упаковке SKU B во время любого заводского приемочного испытания.
Ответ: Отраслевые стандарты различаются в зависимости от сложности, но менее 15 минут считаются отличным вариантом для небольших изменений формата, таких как регулировка ширины пакета или замена рулона пленки. Для серьезных изменений, включающих полную промывку, замену аллергенов и замену тяжелых деталей, учреждениям следует ориентироваться на время менее 30–45 минут. Постоянное превышение часа указывает на необходимость немедленной оптимизации процесса или оборудования.
Ответ: Горизонтальная машина подстраивается под разную ширину, изменяя расстояние между захватами, удерживающими пакет. Устаревшие машины требуют ручной регулировки, которая выполняется медленно и подвержена ошибкам. В современных системах используется автоматическая регулировка захватов с сервоприводом, управляемая через HMI, что позволяет машине мгновенно изменять размеры до точного центрированного размера.
А: Да. Хотя в устаревших машинах отсутствуют автоматизированные функции и детали, не требующие использования инструментов, оперативная тактика SMED очень эффективна. Размещение материалов снаружи, размещение осевой линии с физической маркировкой на машине и использование теневых досок 5S все же могут сократить время простоя на 20–30 %, не требуя каких-либо капитальных затрат на новое оборудование.
Ответ: Наиболее трудоемкими этапами обычно являются замена формовочной трубки и заправка пленки. Эти детали тяжелые и неудобные в маневрировании. Использование быстросменных формовочных манжет, поворотных зажимных устройств и автоматизированных устройств для склейки пленки устраняет это узкое место, значительно сокращая физический труд и время, необходимое для перехода.
Ответ: Методом проб и ошибок оператор выбирает такие параметры, как давление челюсти и температуру, на догадки. Отсутствие осевой линии и рецептов HMI приводит к потере материала, высокому проценту брака и увеличению времени простоя во время калибровки при запуске. Фиксированные заданные значения гарантируют, что машина будет производить качественные пакеты в первом цикле.
Ответ: Санитария — это не подлежащий обсуждению этап замены упаковки пищевых продуктов, который часто занимает больше времени, чем механическая замена. Очистка от аллергенов требует полного устранения рисков перекрестного загрязнения. Гигиеничная конструкция машины — с наклонными поверхностями, степенью защиты IP69K и системами безразборной мойки — так же важна, как и быстросъемные механические детали для сокращения сроков выполнения работ.
Ответ: Машины, изготовленные по индивидуальному заказу, лучше всего подходят для удовлетворения уникальных требований к обработке продукции. Хотя они могут быть спроектированы для быстрого переключения между конкретными запатентованными продуктами, стандартные модульные машины часто оснащены более совершенными и проверенными технологиями быстрой замены. Стандартные машины обычно обеспечивают большую долгосрочную гибкость для SKU, которые не предвидятся в будущем.


