
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-22 الأصل: موقع


تواجه مرافق التصنيع معركة مستمرة مع انتشار SKU. تجبر عمليات الإنتاج الأقصر ونماذج المخزون في الوقت المناسب المصانع على تنفيذ مقايضات تنسيقات متعددة في كل وردية عمل. وهذا الواقع يجعل توقف المعدات هو عنق الزجاجة الرئيسي لربحية المصنع. عندما تقوم بإيقاف خط لتبديل أنابيب التشكيل أو ضبط قضبان التوجيه، فإنك بذلك تقلل على الفور من فعالية المعدات الإجمالية (OEE). تؤدي هذه التغييرات غير الفعالة في التنسيق إلى تضخم تكاليف العمالة وتتسبب في تفويت فترات التسليم. لا يمكنك حل هذه المشكلة بمجرد مطالبة المشغلين بالعمل بشكل أسرع. بدلا من ذلك، أنت بحاجة إلى نهج شمولي. ويجب علينا أن نجمع بين المنهجيات التشغيلية التي أثبتت جدواها، مثل SMED وCentrelining، مع تحديثات المعدات الإستراتيجية. من خلال هندسة وقت التوقف عن العمل بشكل منهجي خارج العملية، يمكنك تقليله بشكل منهجي وقت تغيير آلة التعبئة . وهذا يضمن التحولات السريعة دون المساس بسلامة الختم أو معايير الصرف الصحي أو سلامة المنتج.
فصل المهام الداخلية عن المهام الخارجية: يمكن التخلص من ما يصل إلى 50% من وقت التغيير عن طريق نقل مهام التحضير خارج نافذة وقت توقف الجهاز.
إعطاء الأولوية للتعديلات بدون أدوات والبطانة المركزية: المعدات الحديثة التي تستخدم آليات التحرير السريع، والأتمتة التي تعتمد على المؤازرة، والنقاط المرجعية الثابتة تتفوق بشكل كبير على الإعدادات اليدوية القائمة على مفتاح الربط.
التوحيد عبر وصفات HMI: تضمن إدارة الوصفات الرقمية إعدادات معلمات دقيقة وقابلة للتكرار (درجة الحرارة والضغط والتوقيت) عبر التحولات والمشغلين المختلفين.
مطابقة نوع الماكينة مع تنوع SKU: تحديد البنية الصحيحة - سواء كانت آلة تعبئة الأكياس الأفقية المعدة مسبقًا أو آلة التعبئة العمودية للأكياس الكبيرة - يفرض كفاءة التغيير الأساسية.
حساب الصرف الصحي: غالبًا ما تكون مقايضات المواد المسببة للحساسية وغسلها هي أطول مرحلة من مراحل التغيير؛ يعد تصميم الماكينة الصحية أمرًا بالغ الأهمية لتحقيق التحول السريع.
يتطلب فهم الاستنزاف المالي لانتقالات التنسيق مقاييس دقيقة. غالبًا ما تقلل المنشآت من التكلفة الحقيقية لوقت التوقف عن العمل لأنها تقوم فقط بتتبع دقائق الإنتاج المفقودة. لحساب التأثير المالي الدقيق للتغييرات، يجب على المشغلين استخدام صيغة محددة: (سعر الماكينة + تكلفة العمالة) × مدة التوقف. يمثل معدل الماكينة الإيرادات الناتجة لكل دقيقة من الإنتاج النشط. عندما يتوقف خط عالي السرعة لمدة ساعة لتبديل أنابيب التشكيل وإعادة معايرة فكوك الختم، تفقد المنشأة هامش الربح لكل كيس كان ينبغي تعبئته خلال تلك الفترة. أضف أجور المشغلين وفنيي الصيانة الذين يقومون بالمقايضة، ويصبح النزيف المالي كبيرا.
يعمل وقت التغيير بمثابة خسارة هائلة للتوفر ضمن حساب OEE. التوفر هو نسبة وقت التشغيل الفعلي إلى وقت الإنتاج المخطط له. كل دقيقة تقضيها في ضبط قضبان التوجيه أو انتظار وصول قضبان الغلق إلى درجة الحرارة المثالية تقلل هذا المقياس بشكل مباشر. من الضروري التمييز بين تغييرات التنسيق الرئيسية والتوقفات الدقيقة. قد يتضمن التغيير الرئيسي في الشكل التبديل من حقيبة واقفة تزن 500 جرام إلى حقيبة مسطحة القاع تزن 1 كيلوجرام، مما يتطلب استبدال الأجزاء الميكانيكية وغسلها. تستغرق عمليات التوقف الجزئي، مثل استبدال لفافة الفيلم أو إزالة انحشار الورق البسيط، دقائق فقط ولكنها تحدث بشكل متكرر. كلاهما يؤدي إلى تدهور OEE، لكنهما يتطلبان استراتيجيات تخفيف مختلفة تمامًا.
فئة التوقف |
المدة النموذجية |
السبب الأساسي |
مستوى تأثير OEE |
|---|---|---|---|
توقفات صغيرة |
1 - 5 دقائق |
تغييرات في لفة الفيلم، انحشار بسيط، أخطاء في المستشعر |
معتدل (التردد العالي يضاعف الخسارة) |
تغيير طفيف في التنسيق |
10 - 30 دقيقة |
ضبط قضبان التوجيه وتغيير عرض الحقيبة |
عالية (تقتطع مباشرة من وقت الإنتاج المخطط له) |
تغيير التنسيق الرئيسي |
60+ دقيقة |
تبديل أنابيب التشكيل، وغسل المواد المسببة للحساسية |
شديد (يمكن أن يلغي عملية الإنتاج بأكملها) |
وبعيدًا عن الخسارة المباشرة لوقت الإنتاج، فإن التحولات السيئة تحمل تكاليف خفية شديدة. يعد هدر المواد أثناء معايرة بدء التشغيل هو السبب الرئيسي. عندما يعتمد المشغلون على أسلوب التجربة والخطأ للاتصال بالضغط الفكي وتتبع الفيلم، تنتج الماكينة العشرات من الأكياس المرفوضة قبل تحقيق التشغيل المستقر. وهذا يزيد من معدلات الخردة ويهدر أفلام التعبئة والتغليف باهظة الثمن والمنتجات الخام. علاوة على ذلك، تؤدي التعديلات الميكانيكية الممتدة والمحبطة إلى إرهاق المشغل. من المرجح أن يرتكب المشغلون المرهقون أخطاء، مما يؤدي إلى انتهاك سلامة التعبئة والتغليف، وضعف الأختام، واحتمال سحب المنتج في المستقبل.
أحدث إطار تبادل القوالب في الدقيقة الواحدة (SMED) ثورة في صناعة السيارات وينطبق مباشرة على خطوط التعبئة والتغليف. تتمثل الفلسفة الأساسية لـ SMED في تقليل أوقات تغيير المعدات إلى أرقام فردية عن طريق التصنيف والتحسين المنهجي لكل إجراء يتم اتخاذه أثناء تبديل التنسيق. بالنسبة لعمليات التعبئة والتغليف، هذا يعني التعامل مع التغيير مثل نقطة توقف في السباق. يجب أن تتم مزامنة كل أداة وجزء ومشغل بشكل مثالي لتقليل الوقت الذي تبقى فيه الآلة في وضع الخمول.
الخطوة الأولى في SMED هي تحديد وعزل المهام الخارجية. هذه هي المهام التي يجب إكمالها بينما لا يزال الجهاز يقوم بتشغيل الدفعة السابقة. غالبًا ما يضيع المشغلون وقت توقف ثمينًا أثناء المشي إلى سرير الأدوات، أو البحث عن طوق التشكيل الصحيح، أو انتظار الرافعة الشوكية لتوصيل لفة الفيلم الجديدة. ومن خلال تنفيذ خطوات الإعداد هذه، يمكن للمنشآت تقليل وقت التوقف عن العمل على الفور. تشمل المهام الخارجية الشائعة ما يلي:
يتم عرض فيلم جديد بجوار منصة الاسترخاء مباشرةً.
فكوك مانعة للتسرب مسبقة التسخين على منصة غير متصلة بالإنترنت.
جمع كل الأدوات اللازمة ووضعها على لوحة الظل.
تحضير دفعة المنتج التالية في القواديس العلوية.
تتضمن المرحلة التالية تحويل المهام الداخلية إلى مهام خارجية. المهام الداخلية هي تلك التي تتطلب حاليًا إيقاف الجهاز. يمكن للتعديلات الهندسية والعملية تحويل العديد من هذه الإجراءات إلى وضع عدم الاتصال. على سبيل المثال، يمكن للمشغلين استخدام أدوات الإعداد غير المتصلة بالإنترنت لإجراء معايرة مسبقة للحشوات الحجمية قبل تثبيتها على الخط الرئيسي. تسمح الشياق الاحتياطية للمشغلين بربط لفات الفيلم مسبقًا، وبالتالي فإن عملية التبديل الفعلية تستغرق ثوانٍ بدلاً من دقائق. إذا كانت المنشأة تستخدم رؤوس جرعات متعددة، فإن تنظيف وتجميع الرأس الاحتياطي دون الاتصال بالإنترنت أثناء تشغيل الجهاز للمنتج الحالي يؤدي إلى إزالة اختناق التنظيف من المسار الحرج.
بمجرد إضفاء الطابع الخارجي على جميع المهام الممكنة، يجب على المرافق تبسيط المهام الداخلية المتبقية. يتضمن ذلك توحيد أنشطة التوقف من خلال العمليات الموازية. فبدلاً من أن يتجول مشغل واحد حول الماكينة لإكمال المهام بشكل تسلسلي، يعمل مشغلان في وقت واحد في تسلسل مصمم. قد يقوم أحد المشغلين بتبديل أنبوب التشكيل على الجانب الأيسر بينما يقوم الآخر بضبط ناقل التفريغ على اليمين. وهذا يتطلب تعليمات عمل موحدة وتقسيم واضح للعمل لمنع التدخل وضمان السلامة.
إن تنفيذ خط الوسط هو الركيزة التشغيلية النهائية. إن خط الوسط هو منهجية إنشاء إعدادات ثابتة ومثالية لكل متغير في الماكينة. وهذا يلغي التعديلات التي تعتمد على المشغل والعادة السيئة السمعة المتمثلة في تعديل الإعدادات أثناء بدء التشغيل. من خلال تحديد القيمة الرقمية الدقيقة لعرض سكة التوجيه، والضغط الهوائي، ومواضع المستشعر لكل وحدة SKU، يقوم المشغلون ببساطة بنقل المكونات إلى نقاط الضبط المحددة. تستبدل البطانة المركزية الشعور الشخصي ببيانات موضوعية، مما يضمن تشغيل الماكينة بشكل مثالي في الدورة الأولى دون توليد أي خردة.
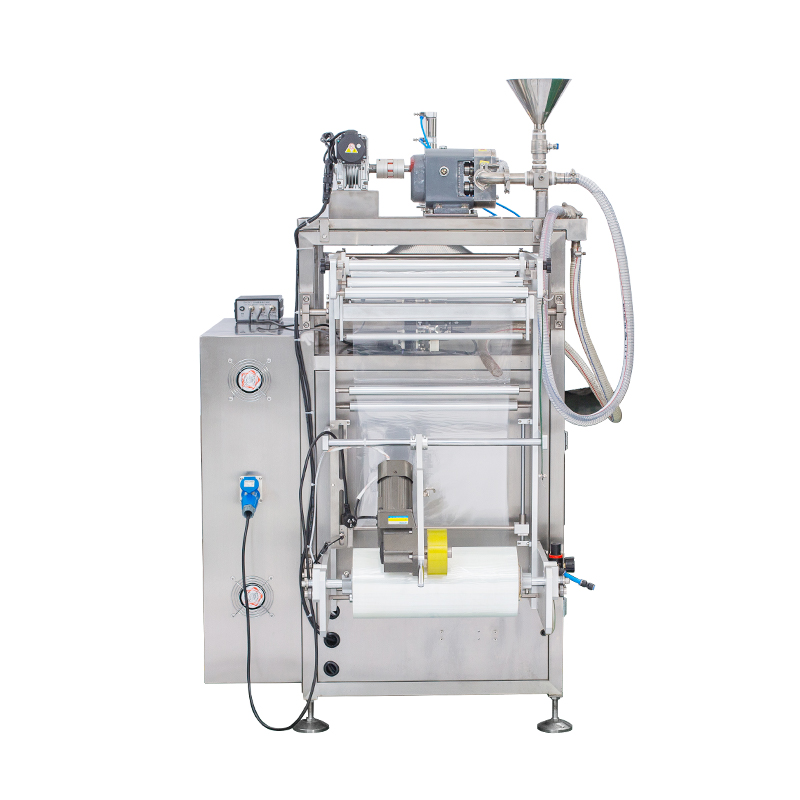
ولا يمكن للمنهجيات التشغيلية أن تصل إلى هذا الحد إلا إذا كان من الصعب تعديل المعدات نفسها. يتطلب تقييم القدرات الأساسية فهم كيفية تأثير البنية الميكانيكية للآلات المختلفة على سرعة تغيير التنسيق وإمكانية الوصول. تسمح التصميمات ذات الإطار المفتوح مع المكونات الكابولية للمشغلين بالوصول إلى نقاط الضبط بسهولة، في حين أن الآلات القديمة المغلقة والتي تخضع لحراسة مشددة تجبر المشغلين على اتخاذ مواقف غير ملائمة، مما يؤدي إلى إبطاء عملية الانتقال.
عندما تفشل المعدات القياسية في تلبية متطلبات التعامل مع المنتج الفريدة، غالبًا ما تلجأ المرافق إلى آلة التعبئة المخصصة . من الضروري تقييم المقايضات هنا. يمكن تصميم نظام مخصص لإجراء تغييرات محددة وسريعة بين مجموعة محددة من المنتجات الخاصة. يمكن للمهندسين تصميم أجزاء تغيير مخصصة يتم تثبيتها في مكانها بدون أدوات. ومع ذلك، قد يفتقر هذا التخصص المفرط إلى المرونة بالنسبة لوحدات SKU المستقبلية وغير المتوقعة. إذا قدم التسويق تصميمًا جذريًا جديدًا للحزمة بعد عامين، فقد تتطلب الماكينة المخصصة إجراء تحديثات واسعة النطاق. يجب عليك تحديد الحد الأقصى المسموح به لمتطلبات وقت التغيير أثناء مرحلة الهندسة المخصصة الأولية. يجب اختبار هذه المقاييس بدقة والتحقق من صحتها أثناء اختبار قبول المصنع (FAT) قبل شحن المعدات.
تحولات التنسيق على تتضمن آلة تعبئة الأكياس الأفقية المعدة مسبقًا عدة نقاط تعديل محددة. يجب على المشغلين تعديل عرض الخزنة لاستيعاب حجم الحقيبة الجديد، وضبط مسافة القابض التي تحمل الحقيبة عبر الماكينة، وإعادة معايرة محطات الفتح وقضبان الختم. تاريخيًا، كانت هذه التعديلات تتطلب أذرعًا يدوية ومساطرًا يدوية. تستخدم الأنظمة الحديثة تعديلات تلقائية للعرض بضغطة زر مدفوعة بمحركات مؤازرة. بنقرة واحدة على الشاشة، تتوسع المقابض أو تنكمش إلى المليمتر المحدد المطلوب لوحدة SKU الجديدة. بالإضافة إلى ذلك، فإن التصميم المعماري المفتوح للآلات الأفقية الحديثة يقلل بشكل كبير من الوقت اللازم لإزالة انحشار الأكياس وتنظيف انسكابات المنتج أثناء التحولات، مما يحافظ على ضيق فترة التوقف عن العمل.
تسلسل التحول ل تتبع آلة التعبئة العمودية للأكياس الكبيرة مسارًا حرجًا صارمًا. تتمثل الاختناقات الأساسية في استبدال الأنبوب والياقة، وخيوط الفيلم، ومعايرة فك الختم. نظرًا لأن هذه الآلات تتعامل مع المنتجات السائبة الثقيلة، فإن أجزاء التنسيق تتطلب نقلًا ماديًا. يجب أن تتضمن معايير التقييم الخاصة بالأجزاء ذات التنسيق للخدمة الشاقة وسائل مساعدة مريحة للرفع، مثل الرافعات المدمجة أو مجموعات الفك المتأرجحة التي تمنع إجهاد المشغل. أنابيب التشكيل سريعة القفل التي يتم تثبيتها برافعة واحدة بدلاً من البراغي المتعددة توفر دقائق. علاوة على ذلك، ينبغي للمنشآت تقييم العائد على الاستثمار في أدوات ربط الأفلام الآلية. تقوم هذه الأجهزة تلقائيًا بربط نهاية لفة الفيلم منتهية الصلاحية ببداية لفة جديدة، مما يقلل من تكرار ومدة التوقفات الدقيقة لتغيير اللفة إلى ما يقرب من الصفر.
يتطلب تقليل وقت التوقف عن العمل التخلص من مفاتيح الربط ومفاتيح Allen من أرضية الإنتاج. آليات التغيير بدون أدوات غير قابلة للتفاوض من أجل الكفاءة الحديثة. يجب أن تحتوي المعدات على أذرع سريعة التحرير، ودبابيس تثبيت، وعجلات يدوية مجهزة بعدادات رقمية. بدلاً من فك أربعة مسامير لتحريك حاجز التوجيه، يقوم المشغل ببساطة بقلب الرافعة، وتحريك السكة حتى يقرأ العداد الرقمي القيمة المركزية، ويقفل الرافعة مرة أخرى في مكانها. وهذا يلغي تباين القياس اليدوي ويمنع الخيوط المجردة أو فقدان الأجهزة.
تأخذ أتمتة المحرك المؤازر هذه خطوة إلى الأمام. تسمح المحاور التي تعمل بمحرك مؤازر بإعادة تحديد موضع مكونات الماكينة تلقائيًا ودقيقًا عبر البرنامج. بدلًا من الاعتماد على الكاميرات والوصلات الميكانيكية التي تتطلب تبديلًا ماديًا، تقوم الآلة المؤازرة بتغيير ملف تعريف حركتها إلكترونيًا. إذا كانت الحقيبة الجديدة تتطلب سحبًا أطول للأسفل، فإن المحرك المؤازر يضبط دورانه على الفور بناءً على الوصفة. ويحل هذا محل الضبط الميكانيكي اليدوي مع التنفيذ الرقمي الفوري، مما يقلل بشكل كبير من وقت التوقف عن العمل ويقلل من تآكل المكونات المادية.
تعمل واجهة الإنسان والآلة (HMI) بمثابة العقل المدبر لعملية التحول السريع. تسمح إدارة وصفة HMI للمنشآت بتخزين معلمات SKU محددة في قاعدة بيانات رقمية. عندما يقوم المشغل بتحديد وصفة المنتج الجديد على الشاشة، تقوم الماكينة تلقائيًا بضبط جميع محاور المؤازرة وأجهزة التحكم الحرارية المتصلة على الإعدادات الصحيحة. يتيح دمج اتصال إنترنت الأشياء لمديري المصانع تتبع تحليلات التغيير في الوقت الفعلي. تسجل المستشعرات بالضبط المدة التي استغرقها الانتقال، وتحدد الخطوة المحددة التي تسببت في التأخير، وتضع علامة على الانحرافات عن إجراءات التشغيل القياسية.
تعتبر أنظمة الإدارة المرئية فعالة للغاية بالنسبة للجوانب المادية للتغيير. تمنع أجزاء التغيير المرقمة والمرمزة بالألوان اختلاط الأجزاء وتوجيه المشغلين من خلال الإعداد المتسلسل. يتضمن تنفيذ نظام الإدارة المرئية ما يلي:
تعيين لون محدد لكل SKU أو حجم الحزمة.
أنودة أو وضع علامات على كل أنبوب تشكيل، ومدخل سكة توجيه، وفوهة حشو باللون المقابل.
ترقيم الأجزاء لإملاء الترتيب الدقيق للتثبيت (على سبيل المثال، Blue-1، Blue-2).
إنشاء مخططات ملونة متطابقة على لوحة الظل للتخزين.
يعمل هذا التلميح البصري على تقليل العبء المعرفي على المشغل، وتسريع العملية، والقضاء فعليًا على مخاطر تثبيت المكون الخاطئ.
في قطاعات الأغذية والمشروبات والأدوية، نادرًا ما تكون التعديلات الميكانيكية هي الجزء الأطول من عملية التغيير. عنق الزجاجة الغسيل يملي الجدول الزمني. غالبًا ما يستغرق تنظيف الآلة لإزالة مخاطر التلوث المتبادل، خاصة أثناء عمليات تبادل المواد المسببة للحساسية، وقتًا أطول بكثير من تبديل أنابيب التشكيل أو ضبط المقابض. إذا كان الخط يتحول من منتج يعتمد على الفول السوداني إلى منتج خالٍ من الجوز، فيجب أن يكون بروتوكول الصرف الصحي خاليًا من العيوب، ويجب أن تدعم المعدات التنظيف السريع والشامل.
تصميم الآلة الصحية هو أساس الصرف الصحي السريع. يجب أن تتميز المعدات بأسطح مائلة تمنع تجمع الماء والمنتج. تسمح المكونات الحاصلة على تصنيف IP69K - بما في ذلك المحركات وأجهزة الاستشعار والحاويات - للمشغلين باستخدام خراطيم الغسيل ذات الضغط العالي ودرجة الحرارة المرتفعة مباشرة على الماكينة دون تعبئة الأجهزة الإلكترونية الحساسة أو حمايتها. يضمن تقليل نقاط الالتقاط، مثل إزالة الخيوط المكشوفة والحواف المسطحة والشقوق الضيقة، إزالة غبار المنتج وبقاياه بسهولة. عندما لا يضطر المشغلون إلى قضاء بعض الوقت في تنظيف الزوايا العمياء بفرشاة أسنان، تتسارع مرحلة الصرف الصحي بشكل كبير.
بالنسبة لحشوات السوائل أو مثاقب المسحوق المدمجة في خط التعبئة، يعد تكامل التنظيف المكاني (CIP) أمرًا ضروريًا. تقوم أنظمة التنظيف المكاني (CIP) الآلية بتوزيع مواد التنظيف الكيميائية والماء الساخن والمطهرات من خلال الأنابيب الداخلية ورؤوس الجرعات دون الحاجة إلى قيام المشغلين بتفكيك المعدات. وهذا يقلل بشكل كبير من أوقات التنظيف الداخلي مقارنة بعمليات التفكيك اليدوية. يمكن لنظام CIP تشغيل دورته في وقت واحد بينما يقوم المشغلون بمهام التغيير الميكانيكي الخارجي، وذلك باستخدام المعالجة المتوازية لتقليص إجمالي فترة التوقف عن العمل.
في حين أن ترقية المعدات والمنهجيات تؤدي إلى مكاسب هائلة في الكفاءة، يجب على المرافق أن تتعامل مع مخاطر تنفيذ محددة. التهديد الرئيسي هو خطر الإفراط في الأتمتة. تتطلب أنظمة التحويل الآلية للغاية، والمزودة بأجهزة مؤازرة، ومشغلات خطية، وأجهزة استشعار، صيانة متخصصة. في حالة فشل محرك سيرفو أو تعطل مستشعر الموضع أثناء التغيير بضغطة زر، فإن وقت التوقف الناتج يمكن أن يتجاوز بكثير الوقت الذي توفره الأتمتة. يجب أن تتأكد المنشآت من أن فرق الصيانة لديها تمتلك المهارات الكهربائية واستكشاف الأخطاء وإصلاحها البرمجية المطلوبة لدعم الآلات المتقدمة، ويجب عليها تخزين قطع الغيار المهمة لمنع انقطاع التيار الكهربائي لفترات طويلة.
تظل ميزات المعدات المتقدمة عديمة الفائدة بدون إجراءات التشغيل القياسية الصارمة والموثقة والمدعمة بصريًا (SOPs). يحتاج المشغلون إلى تعليمات واضحة حول كيفية تنفيذ عملية النقل بأمان وكفاءة. المجلدات ذات النصوص الثقيلة المخزنة في المكتب غير فعالة. يجب أن تقوم المنشآت بنشر التدريب الرقمي ولوحات الظل مباشرة على أرضية الإنتاج. يتيح استخدام إجراءات التشغيل المعيارية (SOPs) المستندة إلى الفيديو أو سماعات الواقع المعزز (AR) للمشغلين معرفة كيفية إزالة الجزء أو تثبيته بالضبط. علاوة على ذلك، فإن لوحات الظل 5S الموجودة بجوار الماكينة مباشرةً تضمن أن كل أداة وجزء تغيير له مكان محدد. يؤدي هذا إلى التخلص من هدر الحركة، حيث لا يضطر المشغلون مطلقًا إلى ترك أثر الماكينة للبحث عن مفتاح ربط أو طوق تشكيل.
يمثل التحقق والمعايرة بعد التغيير خطرًا كبيرًا آخر. حتى مع استخدام الخطوط المركزية ووصفات HMI، تكون الدورات القليلة الأولى بعد تغيير التنسيق عرضة لعيوب الجودة. يجب أن تنفذ المنشآت فحوصات تحقق سريعة لضمان سلامة الختم قبل الوصول إلى الإنتاج بأقصى سرعة. يجب على المشغلين إجراء اختبار فوري للانفجار، أو اكتشاف التسرب، أو فحص الفراغ تحت الماء على الأكياس الأولى التي يتم إخراجها من الخط. إن التأكد من أن درجة حرارة الختم وضغط الفك ينتجان أختام محكمة الغلق يمنع وقوع كارثة تشغيل آلاف الأكياس المعيبة التي يجب التخلص منها لاحقًا أو إعادة صياغتها يدويًا.
إن الاستثمار في قدرات التحول السريع يتطلب مبرراً مالياً واضحاً. يجب على مديري المصانع توفير إطار عمل لتقييم النفقات الرأسمالية الأعلى لآلة التغيير السريع التي تعمل بمحرك مؤازر مقابل ساعات الإنتاج المستردة وزيادة القدرة. تعد التكاليف الأولية للآليات التي لا تحتاج إلى أدوات، والتعديلات الآلية، وأنظمة وصفات واجهة المستخدم البشرية (HMI) أعلى من الآلات الميكانيكية القياسية. ومع ذلك، فإن المرونة طويلة الأجل وزيادة OEE عوضت بسرعة هذه العلاوة الأولية. من خلال استعادة ساعة واحدة فقط من وقت التوقف عن العمل يوميًا، تضيف المنشأة بشكل فعال مئات الساعات من القدرة الإنتاجية سنويًا دون إضافة نوبة عمل جديدة أو توسيع مساحة المبنى.
يتطلب إجراء تحليل التعادل نمذجة عائد الاستثمار بناءً على بيانات تشغيلية محددة. يجب على المنشآت حساب عدد عمليات التبديل التي يتم إجراؤها يوميًا، ومتوسط الوقت الذي يتم توفيره لكل عملية تحويل باستخدام المعدات الجديدة أو طرق SMED، وتقليل خردة بدء التشغيل. اضرب الوقت المسترد بقيمة الإنتاج بالساعة. اطرح قيمة نفايات المواد المخفضة. قارن إجمالي الوفورات السنوية هذه بتكلفة ترقيات المعدات أو برامج تدريب SMED. في العديد من بيئات التعبئة والتغليف عالية المزيج، يتم تحقيق عائد الاستثمار لتحسين التغيير بسرعة.
عامل العائد على الاستثمار |
وصف |
طريقة القياس |
|---|---|---|
وقت الإنتاج المسترد |
الساعات المكتسبة عن طريق تقليل مدة المبادلة الميكانيكية. |
(وقت التغيير القديم - وقت التغيير الجديد) × عدد التغييرات في السنة |
تخفيض الخردة |
تم حفظ المواد من خلال التخلص من معايرة بدء التشغيل القائمة على التجربة والخطأ. |
متوسط الحقائب المهدرة لكل شركة ناشئة × تكلفة المواد لكل حقيبة × عمليات التغيير في السنة |
تحسين العمالة |
تخفيض ساعات العمل المطلوبة لإجراء تغيير التنسيق. |
المشغلون المطلوبون × الوقت الموفر لكل عملية تحويل × الأجر بالساعة |
قم بإجراء تدقيق شامل للدراسة الزمنية لعمليات التغيير الحالية لديك عن طريق تسجيل تبديل التنسيق القياسي على الفيديو.
تحديد وفصل جميع المهام الداخلية عن الخارجية لتحديد الاختناقات التشغيلية الفورية.
قم بتنفيذ التدريج الأساسي لـ 5S والتخطيط المركزي على أجهزتك الحالية لإنشاء مقياس أساسي.
اطلب العروض التوضيحية المادية أو أدلة الفيديو للتغييرات من مصنعي المعدات الأصلية أثناء عملية شراء الآلات الجديدة.
حدد بدقة وقت الانتقال من آخر كيس جيد من SKU A إلى أول كيس جيد من SKU B أثناء أي اختبار قبول للمصنع.
ج: تختلف معايير الصناعة حسب التعقيد، ولكن أقل من 15 دقيقة تعتبر ممتازة لإجراء تغييرات طفيفة في التنسيق مثل ضبط عرض الحقيبة أو تبديل لفة الفيلم. بالنسبة للتغييرات الرئيسية التي تتضمن عمليات الغسيل الكاملة، ومقايضة المواد المسببة للحساسية، واستبدال الأجزاء الثقيلة، يجب أن تستهدف المرافق أقل من 30 إلى 45 دقيقة. يشير تجاوز الساعة باستمرار إلى الحاجة إلى تحسين العملية أو المعدات على الفور.
ج: تتكيف الآلة الأفقية مع عروض مختلفة عن طريق تعديل المسافة بين المقابض التي تحمل الحقيبة. تتطلب الآلات القديمة تعديلات يدوية على ذراع التدوير اليدوي، وهي بطيئة وعرضة للخطأ. تستخدم الأنظمة الحديثة تعديلات آلية للمقبض مؤازرة يتم التحكم فيها عبر واجهة التحكم في الآلة (HMI)، مما يسمح للماكينة بتغيير حجمها إلى الأبعاد المركزية الدقيقة على الفور.
ج: نعم. في حين أن الآلات القديمة تفتقر إلى الميزات الآلية والأجزاء التي لا تحتوي على أدوات، فإن تكتيكات SMED التشغيلية فعالة للغاية. لا يزال من الممكن أن يؤدي تنظيم المواد خارجيًا، وتنفيذ الخطوط المركزية مع العلامات المادية على الماكينة، واستخدام لوحات الظل 5S إلى تقليل وقت التوقف عن العمل بنسبة 20% إلى 30% دون الحاجة إلى أي إنفاق رأسمالي على المعدات الجديدة.
ج: إن الخطوات الأكثر استهلاكًا للوقت هي عادةً تشكيل استبدال الأنبوب وخيوط الفيلم. هذه الأجزاء ثقيلة وصعبة المناورة. إن استخدام أطواق التشكيل سريعة التغيير، وتجميعات الفك المتأرجحة، وأدوات ربط الأفلام الآلية تخفف من عنق الزجاجة، مما يقلل بشكل كبير من العمل البدني والوقت اللازم للانتقال.
ج: تعتمد طريقة التجربة والخطأ على تخمين المشغل للاتصال بالإعدادات مثل ضغط الفك ودرجة الحرارة. يؤدي هذا النقص في البطانة المركزية ووصفات HMI إلى إهدار المواد وارتفاع معدلات الخردة وإطالة وقت التوقف عن العمل أثناء معايرة بدء التشغيل. تضمن نقاط الضبط الموضوعية الثابتة أن تنتج الماكينة أكياسًا جيدة في الدورة الأولى.
ج: الصرف الصحي هو مرحلة غير قابلة للتفاوض من التحولات في تغليف المواد الغذائية وغالباً ما يستغرق وقتاً أطول من عمليات المقايضة الميكانيكية. تتطلب عمليات التنظيف الخاصة بالحساسية إزالة كاملة لمخاطر التلوث المتبادل. إن تصميم الماكينة الصحي - الذي يتميز بأسطح مائلة، وتصنيفات IP69K، وأنظمة التنظيف المكاني (CIP) - لا يقل أهمية عن الأجزاء الميكانيكية سريعة التحرير للحفاظ على أوقات التسليم السريعة.
ج: الآلات المخصصة هي الأنسب لمتطلبات التعامل مع المنتجات الفريدة للغاية. على الرغم من أنه يمكن تصميمها لإجراء تغييرات سريعة بين منتجات خاصة معينة، إلا أن الآلات المعيارية القياسية غالبًا ما تتميز بتقنيات تغيير سريعة أكثر دقة ومثبتة. توفر الأجهزة القياسية بشكل عام مرونة أكبر على المدى الطويل لوحدات SKU المستقبلية غير المتوقعة.


