
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-22 Origen: Sitio


Las instalaciones de fabricación enfrentan una batalla constante con la proliferación de SKU. Las tiradas de producción más cortas y los modelos de inventario justo a tiempo obligan a las plantas a ejecutar múltiples cambios de formato por turno. Esta realidad hace que el tiempo de inactividad de los equipos sea el principal obstáculo para la rentabilidad de la planta. Cuando detiene una línea para cambiar los tubos formadores o ajustar los rieles guía, inmediatamente degrada la efectividad general del equipo (OEE). Estos cambios de formato ineficientes inflan los costos laborales y hacen que se pierdan los plazos de entrega. No se puede resolver esto simplemente diciéndoles a los operadores que trabajen más rápido. En cambio, necesita un enfoque holístico. Debemos combinar metodologías operativas probadas, como SMED y Centerlining, con actualizaciones estratégicas de equipos. Al diseñar sistemáticamente el tiempo de inactividad del proceso, puede reducir sistemáticamente Tiempo de cambio de máquina empacadora . Esto garantiza transiciones rápidas sin comprometer la integridad del sello, los estándares sanitarios o la seguridad del producto.
Separe las tareas internas de las externas: se puede eliminar hasta el 50 % del tiempo de cambio moviendo las tareas de preparación fuera de la ventana de tiempo de inactividad de la máquina.
Priorice los ajustes y la línea central sin herramientas: los equipos modernos que utilizan mecanismos de liberación rápida, automatización servoaccionada y puntos de referencia fijos superan significativamente las configuraciones manuales basadas en llaves.
Estandarice a través de recetas HMI: la gestión de recetas digitales garantiza configuraciones de parámetros precisas y repetibles (temperatura, presión, sincronización) en diferentes turnos y operadores.
Haga coincidir el tipo de máquina con la variabilidad del SKU: seleccionar la arquitectura adecuada, ya sea una máquina empacadora de bolsas prefabricadas horizontales o una máquina empacadora vertical de bolsas grandes, dicta la eficiencia de cambio básica.
Tenga en cuenta el saneamiento: los intercambios de alérgenos y los lavados suelen ser la fase más larga de un cambio; El diseño higiénico de la máquina es fundamental para lograr una respuesta rápida.
Comprender el drenaje financiero de las transiciones de formato requiere métricas precisas. Las instalaciones a menudo subestiman el costo real del tiempo de inactividad porque solo realizan un seguimiento de los minutos de producción perdidos. Para calcular el impacto financiero exacto de los cambios, los operadores deben utilizar una fórmula específica: (Tarifa de la máquina + Costo de mano de obra) × Duración del tiempo de inactividad. La tarifa de la máquina representa los ingresos generados por minuto de producción activa. Cuando una línea de alta velocidad se detiene durante una hora para cambiar los tubos formadores y recalibrar las mordazas de sellado, la instalación pierde el margen de ganancia de cada bolsa que debería haberse empacado durante ese período. Si se suman los salarios de los operadores y técnicos de mantenimiento que realizan el cambio, la sangría financiera se vuelve sustancial.
El tiempo de cambio actúa como una pérdida masiva de disponibilidad dentro del cálculo de OEE. La disponibilidad es la relación entre el tiempo de operación real y el tiempo de producción planificado. Cada minuto dedicado a ajustar los rieles guía o esperar a que las barras de sellado alcancen la temperatura óptima reduce directamente esta métrica. Es vital distinguir entre cambios importantes de formato y microparadas. Un cambio de formato importante podría implicar el cambio de una bolsa vertical de 500 gramos a una bolsa de fondo plano de 1 kilogramo, lo que requeriría reemplazos de piezas mecánicas y lavados. Las microparadas, como la sustitución del rollo de película o la eliminación de atascos menores, tardan sólo unos minutos pero ocurren con frecuencia. Ambos degradan la OEE, pero requieren estrategias de mitigación completamente diferentes.
Categoría de tiempo de inactividad |
Duración típica |
Causa primaria |
Nivel de impacto OEE |
|---|---|---|---|
Microparadas |
1 - 5 minutos |
Cambios de rollo de película, atascos menores, fallas en los sensores. |
Moderado (la alta frecuencia agrava la pérdida) |
Cambio de formato menor |
10 - 30 minutos |
Ajustar los rieles guía, cambiar el ancho de la bolsa |
Alto (Reduce directamente el tiempo de producción planificado) |
Cambio de formato importante |
60+ minutos |
Intercambio de tubos formadores, lavados de alérgenos. |
Severo (puede eliminar una ejecución de producción completa) |
Más allá de la pérdida directa de tiempo de producción, los cambios deficientes conllevan graves costos ocultos. El desperdicio de material durante la calibración inicial es el principal culpable. Cuando los operadores confían en el método de prueba y error para ajustar la presión de las mandíbulas y el seguimiento de la película, la máquina produce docenas de bolsas rechazadas antes de lograr un funcionamiento estable. Esto aumenta las tasas de desperdicio y desperdicia costosas películas de embalaje y productos crudos. Además, los ajustes mecánicos prolongados y frustrantes provocan fatiga en el operador. Los operadores fatigados tienen más probabilidades de cometer errores, lo que resulta en una integridad comprometida del embalaje, sellos débiles y posibles retiradas de productos en el futuro.
El marco de intercambio de matrices en un solo minuto (SMED) revolucionó la fabricación de automóviles y se aplica directamente a las líneas de embalaje. La filosofía central de SMED es reducir los tiempos de cambio de equipos a un solo dígito categorizando y optimizando sistemáticamente cada acción realizada durante un cambio de formato. Para las operaciones de embalaje, esto significa tratar un cambio como una parada en boxes en una carrera. Cada herramienta, pieza y operador deben estar perfectamente sincronizados para minimizar el tiempo que la máquina permanece inactiva.
El primer paso en SMED es identificar y aislar tareas externas. Estas son tareas que deben completarse mientras la máquina todavía está ejecutando el lote anterior. Los operadores a menudo pierden un valioso tiempo de inactividad caminando hasta el almacén de herramientas, buscando el collar de formación correcto o esperando que un montacargas entregue el nuevo rollo de película. Al externalizar estos pasos de preparación, las instalaciones pueden reducir el tiempo de inactividad de inmediato. Las tareas externas comunes incluyen:
Colocación de nuevos rollos de película directamente junto al puesto de desenrollado.
Precalentamiento de mordazas de sello de repuesto en una plataforma fuera de línea.
Reuniendo todas las herramientas necesarias y colocándolas en un tablero de sombra.
Preparando el siguiente lote de producto en las tolvas superiores.
La siguiente fase implica convertir tareas internas en tareas externas. Las tareas internas son aquellas que actualmente requieren que la máquina esté parada. Las modificaciones de ingeniería y procesos pueden desconectar muchas de estas acciones. Por ejemplo, los operadores pueden usar plantillas de configuración fuera de línea para precalibrar los llenadores volumétricos antes de instalarlos en la línea principal. Los mandriles de repuesto permiten a los operadores preenhebrar los rollos de película, por lo que el intercambio real lleva segundos en lugar de minutos. Si una instalación utiliza varios cabezales dosificadores, limpiar y ensamblar el cabezal de repuesto fuera de línea mientras la máquina ejecuta el producto actual elimina el cuello de botella de limpieza del camino crítico.
Una vez externalizadas todas las tareas posibles, las instalaciones deben racionalizar las tareas internas restantes. Esto implica estandarizar las actividades de tiempo de inactividad a través de operaciones paralelas. En lugar de que un operador camine alrededor de la máquina para completar las tareas de forma secuencial, dos operadores trabajan simultáneamente en una secuencia coreografiada. Un operador puede intercambiar el tubo formador en el lado izquierdo mientras el otro ajusta el transportador de descarga en el derecho. Esto requiere instrucciones de trabajo estandarizadas y una clara división del trabajo para evitar interferencias y garantizar la seguridad.
La implementación de la línea central es el último pilar operativo. Centerlining es la metodología para establecer configuraciones fijas y óptimas para cada variable de la máquina. Esto elimina los ajustes que dependen del operador y el notorio hábito de modificar la configuración durante el inicio. Al determinar el valor numérico exacto para el ancho del riel guía, la presión neumática y las posiciones de los sensores para cada SKU, los operadores simplemente mueven los componentes a los puntos de ajuste establecidos. La línea central reemplaza la sensación subjetiva con datos objetivos, lo que garantiza que la máquina arranque perfectamente en el primer ciclo sin generar desechos.
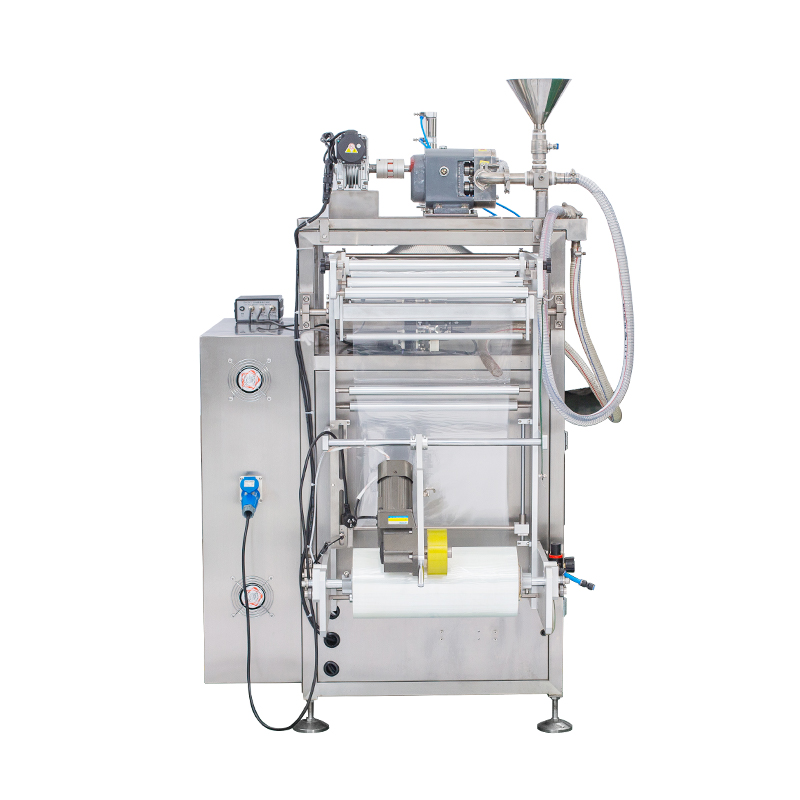
Las metodologías operativas sólo pueden llegar hasta cierto punto si el equipo en sí es inherentemente difícil de ajustar. Evaluar las capacidades básicas requiere comprender cómo la arquitectura mecánica de diferentes máquinas afecta la velocidad y la accesibilidad del cambio de formato. Los diseños de marco abierto con componentes en voladizo permiten a los operadores alcanzar los puntos de ajuste fácilmente, mientras que las máquinas heredadas cerradas y fuertemente protegidas obligan a los operadores a adoptar posturas incómodas, lo que ralentiza la transición.
Cuando el equipo estándar no cumple con los requisitos únicos de manejo del producto, las instalaciones a menudo recurren a un máquina de embalaje personalizada . Es necesario evaluar las compensaciones aquí. Se puede diseñar un sistema a medida para cambios rápidos y específicos entre un conjunto definido de productos patentados. Los ingenieros pueden diseñar piezas de cambio dedicadas que encajen en su lugar sin herramientas. Sin embargo, esta hiperespecialización puede carecer de flexibilidad para futuros SKU imprevistos. Si el departamento de marketing introduce un diseño de paquete radicalmente nuevo dos años después, la máquina personalizada podría requerir una modernización exhaustiva. Debe especificar los requisitos de tiempo de cambio máximo permitido durante la fase inicial de ingeniería personalizada. Estas métricas deben probarse y validarse rigurosamente durante la Prueba de aceptación de fábrica (FAT) antes de enviar el equipo.
El formato cambia en un La máquina empacadora de bolsas horizontales prefabricadas implica varios puntos de ajuste específicos. Los operadores deben modificar el ancho del cargador para acomodar el nuevo tamaño de la bolsa, ajustar el espacio entre las pinzas que transportan la bolsa a través de la máquina y recalibrar las estaciones de apertura y las barras de sellado. Históricamente, estos ajustes requerían manivelas y reglas manuales. Los sistemas modernos utilizan ajustes de ancho automatizados mediante botones impulsados por servomotores. Con un solo toque en la pantalla, las pinzas se expanden o contraen hasta el milímetro exacto requerido para el nuevo SKU. Además, el diseño de arquitectura abierta de las máquinas horizontales modernas reduce drásticamente el tiempo necesario para eliminar atascos de bolsas y derrames de producto durante las transiciones, manteniendo el tiempo de inactividad ajustado.
La secuencia de cambio para un La máquina empacadora vertical de bolsas grandes sigue un camino crítico estricto. Los principales obstáculos son el reemplazo de tubos y collares, el roscado de películas y la calibración de las mordazas del sello. Debido a que estas máquinas manejan productos pesados a granel, el movimiento de las piezas del formato es físicamente exigente. Los criterios de evaluación para piezas de formato de servicio pesado deben incluir ayudas de elevación ergonómicas, como polipastos integrados o conjuntos de mandíbulas abatibles que eviten la tensión del operador. Los tubos formadores de bloqueo rápido que se aseguran con una sola palanca en lugar de con varios pernos ahorran minutos. Además, las instalaciones deben evaluar el retorno de la inversión de las empalmadoras de películas automatizadas. Estos dispositivos unen automáticamente el final de un rollo de película vencido con el comienzo de uno nuevo, reduciendo la frecuencia y duración de las microparadas de cambio de rollo a casi cero.
Reducir el tiempo de inactividad requiere eliminar llaves y llaves Allen del piso de producción. Los mecanismos de cambio sin herramientas no son negociables para lograr una eficiencia moderna. El equipo debe contar con palancas de liberación rápida, pasadores de retención y volantes equipados con contadores digitales. En lugar de aflojar cuatro pernos para deslizar un riel guía, un operador simplemente gira una palanca, desliza el riel hasta que el contador digital lee el valor centrado y bloquea la palanca nuevamente en su lugar. Esto elimina la variabilidad de la medición manual y evita hilos pelados o pérdida de hardware.
La automatización con servomotores va un paso más allá. Los ejes servoaccionados permiten el reposicionamiento automático y preciso de los componentes de la máquina mediante software. En lugar de depender de levas y enlaces mecánicos que requieren intercambio físico, una servomáquina cambia su perfil de movimiento electrónicamente. Si una bolsa nueva requiere una carrera de descenso más larga, el servomotor ajusta su rotación instantáneamente según la receta. Esto reemplaza el ajuste mecánico manual con ejecución digital instantánea, lo que reduce drásticamente el tiempo de inactividad y el desgaste de los componentes físicos.
La interfaz hombre-máquina (HMI) sirve como cerebro del rápido proceso de cambio. La gestión de recetas HMI permite a las instalaciones almacenar parámetros de SKU específicos en una base de datos digital. Cuando un operador selecciona la nueva receta del producto en la pantalla, la máquina ajusta automáticamente todos los servoejes y controladores térmicos conectados a la configuración correcta. La integración de la conectividad IoT permite a los gerentes de planta realizar un seguimiento de los análisis de cambios en tiempo real. Los sensores registran exactamente cuánto tiempo tomó una transición, identifican qué paso específico causó un retraso y señalan desviaciones del procedimiento operativo estándar.
Los sistemas de gestión visual son muy eficaces para los aspectos físicos de un cambio. Las piezas de cambio numeradas y codificadas por colores evitan la confusión de piezas y guían a los operadores a través de una configuración secuencial. Implementar un sistema de gestión visual implica:
Asignando un color específico a cada SKU o tamaño de paquete.
Anodizar o etiquetar cada tubo formador, inserto de riel guía y boquilla de llenado con el color correspondiente.
Numerar las piezas para dictar el orden exacto de instalación (por ejemplo, Azul-1, Azul-2).
Crear contornos de colores a juego en el tablero de sombra para almacenamiento.
Estas indicaciones visuales reducen la carga cognitiva del operador, acelera el proceso y prácticamente elimina el riesgo de instalar el componente incorrecto.
En los sectores de alimentos, bebidas y farmacéutico, los ajustes mecánicos rara vez son la parte más larga de un cambio. El cuello de botella del lavado dicta el cronograma. Limpiar una máquina para eliminar los riesgos de contaminación cruzada, especialmente durante los intercambios de alérgenos, a menudo lleva mucho más tiempo que cambiar los tubos formadores o ajustar las pinzas. Si una línea está pasando de un producto a base de maní a un producto sin nueces, el protocolo de saneamiento debe ser impecable y el equipo debe permitir una limpieza rápida y exhaustiva.
El diseño higiénico de las máquinas es la base de un saneamiento rápido. El equipo debe tener superficies inclinadas que impidan que el agua y el producto se acumulen. Los componentes con clasificación IP69K, incluidos motores, sensores y gabinetes, permiten a los operadores usar mangueras de lavado de alta presión y alta temperatura directamente en la máquina sin embolsar ni proteger los componentes electrónicos sensibles. Los puntos de captura minimizados, como la eliminación de hilos expuestos, bordes planos y grietas estrechas, garantizan que el polvo y los residuos del producto se eliminen fácilmente. Cuando los operadores no tienen que dedicar tiempo a fregar las esquinas ciegas con un cepillo de dientes, la fase de saneamiento se acelera drásticamente.
Para llenadores de líquidos o sinfines de polvo integrados con la línea de empaque, la integración de limpieza in situ (CIP) es esencial. Los sistemas CIP automatizados hacen circular productos químicos de limpieza, agua caliente y desinfectantes a través de las tuberías internas y los cabezales dosificadores sin necesidad de que los operadores desmantelen el equipo. Esto reduce drásticamente los tiempos de limpieza interna en comparación con los desmontajes manuales. El sistema CIP puede ejecutar su ciclo simultáneamente mientras los operadores realizan las tareas de cambio mecánico externo, utilizando procesamiento paralelo para reducir la ventana total de tiempo de inactividad.
Si bien la actualización de equipos y metodologías produce ganancias masivas de eficiencia, las instalaciones deben sortear riesgos de implementación específicos. La principal amenaza es el riesgo de una automatización excesiva. Los sistemas de cambio altamente automatizados, repletos de servos, actuadores lineales y sensores, requieren un mantenimiento especializado. Si falla un servoaccionamiento o un sensor de posición durante un cambio de botón, el tiempo de inactividad resultante puede exceder con creces el tiempo ahorrado por la automatización. Las instalaciones deben garantizar que sus equipos de mantenimiento posean las habilidades de resolución de problemas eléctricos y de software necesarias para respaldar la maquinaria avanzada, y deben almacenar repuestos críticos para evitar interrupciones prolongadas.
Las funciones avanzadas de los equipos siguen siendo inútiles sin Procedimientos Operativos Estándar (POE) estrictos, documentados y con ayuda visual. Los operadores necesitan instrucciones claras sobre cómo ejecutar la transición de forma segura y eficiente. Las carpetas con mucho texto almacenadas en una oficina son ineficaces. Las instalaciones deben implementar capacitación digital y paneles de seguimiento directamente en el piso de producción. El uso de SOP de video basados en tabletas o auriculares de realidad aumentada (AR) permite a los operadores ver exactamente cómo se debe quitar o instalar una pieza. Además, los paneles de sombra 5S ubicados directamente junto a la máquina garantizan que cada herramienta y pieza de cambio tenga un lugar específico. Esto elimina el desperdicio de movimiento, ya que los operadores nunca tienen que abandonar la huella de la máquina para buscar una llave o un collar formador.
La verificación y calibración posteriores al cambio presentan otro riesgo importante. Incluso con recetas de línea central y HMI, los primeros ciclos después de un cambio de formato son vulnerables a defectos de calidad. Las instalaciones deben implementar controles de verificación rápidos para garantizar la integridad del sello antes de pasar a la producción a máxima velocidad. Los operadores deben realizar inmediatamente pruebas de rotura, detección de fugas o comprobaciones de vacío bajo el agua en las primeras bolsas que salen de la línea. Confirmar que la temperatura del sello y la presión de la mandíbula están produciendo sellos herméticos evita el desastre de procesar miles de bolsas defectuosas que luego deben desecharse o reelaborarse manualmente.
Invertir en capacidades de transición rápida requiere una justificación financiera clara. Los gerentes de planta deben proporcionar un marco para evaluar el mayor gasto de capital de una máquina de cambio rápido servoaccionada frente a las horas de producción recuperadas y el aumento de capacidad. Los costos iniciales de mecanismos sin herramientas, ajustes automatizados y sistemas de recetas HMI son más altos que los de las máquinas mecánicas estándar. Sin embargo, la flexibilidad a largo plazo y el aumento de la OEE compensaron rápidamente esta prima inicial. Al recuperar solo una hora de tiempo de inactividad por día, una instalación efectivamente agrega cientos de horas de capacidad productiva anualmente sin agregar un nuevo turno ni expandir la huella del edificio.
Realizar un análisis de equilibrio requiere modelar el retorno de la inversión en función de datos operativos específicos. Las instalaciones deben calcular la cantidad de cambios realizados por día, el tiempo promedio ahorrado por cambio utilizando el nuevo equipo o métodos SMED y la reducción en el desperdicio inicial. Multiplicar el tiempo recuperado por el valor horario de producción. Reste el valor del desperdicio de material reducido. Compare este ahorro anual total con el costo de las actualizaciones de equipos o los programas de capacitación SMED. En muchos entornos de embalaje de alta mezcla, el retorno de la inversión (ROI) para la optimización del cambio se obtiene rápidamente.
Factor de retorno de la inversión |
Descripción |
Método de medición |
|---|---|---|
Tiempo de producción recuperado |
Horas ganadas al reducir la duración del intercambio mecánico. |
(Hora de cambio anterior - Hora de cambio nueva) × Cambios por año |
Reducción de chatarra |
Material ahorrado al eliminar la calibración de inicio de prueba y error. |
Promedio de bolsas desperdiciadas por inicio × Costo de material por bolsa × Cambios por año |
Optimización Laboral |
Reducción de horas hombre requeridas para realizar el cambio de formato. |
Operadores requeridos × Tiempo ahorrado por cambio × Salario por hora |
Realice una auditoría integral de estudio de tiempos de sus procesos de cambio actuales grabando un cambio de formato estándar en video.
Identifique y separe todas las tareas internas de las externas para localizar cuellos de botella operativos inmediatos.
Implemente etapas básicas de 5S y alineación central en su equipo existente para establecer una métrica de referencia.
Exija demostraciones físicas o pruebas en video de los cambios a los OEM durante el proceso de adquisición de maquinaria nueva.
Programe estrictamente la transición desde la última bolsa buena de SKU A a la primera bolsa buena de SKU B durante cualquier prueba de aceptación en fábrica.
R: Los estándares de la industria varían según la complejidad, pero menos de 15 minutos se consideran excelentes para cambios menores de formato, como ajustar el ancho de la bolsa o cambiar un rollo de película. Para cambios importantes que impliquen lavados completos, intercambios de alérgenos y reemplazos de piezas pesadas, las instalaciones deben apuntar a menos de 30 a 45 minutos. Exceder constantemente una hora indica la necesidad de optimización inmediata del proceso o del equipo.
R: Una máquina horizontal se ajusta a diferentes anchos modificando el espaciado de las pinzas que sujetan la bolsa. Las máquinas heredadas requieren ajustes manuales con manivela, que son lentos y propensos a errores. Los sistemas modernos utilizan ajustes de agarre automatizados y servocontrolados a través de la HMI, lo que permite que la máquina cambie su tamaño a las dimensiones centrales exactas al instante.
R: Sí. Si bien las máquinas heredadas carecen de funciones automatizadas y piezas sin herramientas, las tácticas operativas SMED son muy efectivas. La preparación de materiales externamente, la implementación de líneas centrales con marcas físicas en la máquina y el uso de tableros de sombra 5S aún pueden reducir el tiempo de inactividad entre un 20% y un 30% sin requerir ningún gasto de capital en equipos nuevos.
R: Los pasos que consumen más tiempo suelen ser el reemplazo del tubo y el roscado de la película. Estas piezas son pesadas y difíciles de maniobrar. La utilización de collares de formación de cambio rápido, conjuntos de mandíbulas abatibles y empalmadores de película automatizados mitiga este cuello de botella, reduciendo drásticamente el trabajo físico y el tiempo necesarios para la transición.
R: El método de prueba y error se basa en las conjeturas del operador para establecer ajustes como la presión y la temperatura de la mandíbula. Esta falta de líneas centrales y recetas de HMI genera desperdicio de material, altas tasas de desechos y tiempos de inactividad prolongados durante la calibración inicial. Los puntos de ajuste objetivos y fijos garantizan que la máquina produzca buenas bolsas en el primer ciclo.
R: El saneamiento es una fase no negociable de los cambios en los envases de alimentos y, a menudo, lleva más tiempo que los cambios mecánicos. Las limpiezas de alérgenos requieren la eliminación completa de los riesgos de contaminación cruzada. El diseño higiénico de la máquina (con superficies inclinadas, clasificación IP69K y sistemas CIP) es tan importante como las piezas mecánicas de liberación rápida para mantener tiempos de respuesta rápidos.
R: Las máquinas personalizadas son las más adecuadas para requisitos de manipulación de productos muy singulares. Si bien pueden diseñarse para cambios rápidos entre productos propietarios específicos, las máquinas modulares estándar a menudo cuentan con tecnologías de cambio rápido más refinadas y probadas. Las máquinas estándar generalmente ofrecen una mayor flexibilidad a largo plazo para futuros SKU imprevistos.


