
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.09.2026 Происхождение: Сайт


Несоответствующее упаковочное оборудование влечет за собой серьезные скрытые штрафы в производственном цеху. Неправильные механизмы дозирования неизбежно приводят к потере продукта, медленно снижая прибыль с каждым циклом. Они вызывают нарушение герметичности, чрезмерные простои и ухудшение целостности продукта, что в конечном итоге разрушает репутацию бренда. Масштабирование производства различных продуктовых линеек представляет собой сложную инженерную задачу. Менеджерам предприятий часто приходится обрабатывать кремы для личной гигиены в одну смену, а фармацевтические капсулы — в следующую. Обычное оборудование просто выходит из строя в таких условиях. Он не может учитывать различные реологические характеристики материала, такие как текучесть, вязкость и хрупкость. Он также изо всех сил пытается удовлетворить строгие допуски по точности, требуемые современными регулирующими органами. Выбор правильного дозировочные и упаковочные машины требуют системы систематической оценки. Вы должны напрямую согласовать физические характеристики продукта с конкретными принципами механического дозирования. Вам также необходимо адаптировать эти системы к гибким или жестким форматам упаковки, соблюдая при этом строгие стандарты соответствия.
Реология материала определяет механизм: сыпучие гранулы, когезивные порошки и пасты высокой вязкости требуют различных технологий дозирования (например, многоголовочных дозаторов, шнековых или поршневых наполнителей) для поддержания точности и предотвращения сбоев оборудования.
Компромисс между точностью и производительностью: объемное дозирование обеспечивает высокую скорость для однородных продуктов, тогда как гравиметрическое (по весу) дозирование обеспечивает точность для дорогостоящих материалов или материалов с переменной плотностью.
Гибкость формата влияет на окупаемость инвестиций: специализированные многолинейные системы максимизируют производительность для отдельных форматов (таких как пакеты-стики или саше), тогда как машины для производства готовых пакетов предлагают универсальность для частой смены артикулов пакетов на молнии и пакетов из алюминиевой фольги.
Валидация не подлежит обсуждению: заводские приемочные испытания (FAT) с использованием реальных производственных материалов в реальных условиях окружающей среды имеют решающее значение для снижения рисков внедрения.
Определение базовых показателей — это первый шаг в оценке упаковочного оборудования. Вы не можете улучшить то, что не измеряете. Рассчитайте приемлемые пределы точности наполнения на основе стоимости продукта и нормативных требований. Определите целевую производительность в пакетах или бутылках в минуту (PPM), необходимую для выполнения производственных квот. Рассчитайте общую эффективность оборудования (OEE), умножив показатели доступности, производительности и качества. Этот показатель дает реалистичное представление о фактической производительности производства, а не о теоретической скорости станка.
Чтобы установить надежную базовую линию, следуйте этим конкретным протоколам измерений:
Определите целевой вес и приемлемые верхний и нижний контрольные пределы (UCL и LCL) для каждого SKU в графике производства.
Рассчитайте стандартное отклонение массы наполнения при непрерывном цикле работы в 1000 циклов, чтобы определить истинную механическую повторяемость.
Определите точное количество PPM, необходимое для достижения ежедневных целевых показателей смены, с учетом запланированных остановок для технического обслуживания и циклов санитарной обработки.
Измерьте текущее время перехода от последнего хорошего продукта в серии A до первого хорошего продукта в серии B, чтобы установить базовый уровень для улучшений SMED.
Объемное дозирование измеряет продукт по физическому объему. Лучше всего он работает с материалами с очень постоянной объемной плотностью. Объемные системы предлагают меньшие первоначальные инвестиции в оборудование и обеспечивают более высокие рабочие скорости. Гравиметрическое дозирование измеряет продукт по точному весу с помощью датчиков веса. Эта технология необходима для материалов с переменной плотностью. Это обязательно для дорогостоящих фармацевтических препаратов и операций, требующих строгого соблюдения нормативных требований, когда недостаточное заполнение является незаконным, а переполнение снижает прибыльность.
Санитарные нормы диктуют физическую конструкцию оборудования. Системы очистки на месте (CIP) автоматизируют внутреннюю очистку без необходимости ручной разборки дозирующих головок. Стерилизация на месте (SIP) добавляет термическую или химическую стерилизацию для асептической упаковки. Применение в пищевой и фармацевтической промышленности требует строгого соблюдения FDA и cGMP. Это требует использования контактных деталей из нержавеющей стали 316L, непрерывных гладких сварных швов и устранения мертвых зон, где бактерии могут накапливаться во время производственного цикла.
Оцените сыпучесть порошка, используя угол естественного откоса. Насыпьте порошок на плоскую поверхность и измерьте угол получившегося конуса. Меньшие углы указывают на лучшую текучесть. Измерьте индекс сжимаемости, чтобы понять, как материал ведет себя под механическим давлением или вибрацией. Свободносыпучие порошки, такие как сахарный песок и поваренная соль, легко перемещаются через системы с гравитационной подачей. Когезивные, несыпучие порошки, такие как хлебопекарная мука, сухое молоко и смеси активных фармацевтических ингредиентов (API), слипаются. Для постоянного перемещения по бункеру им требуется активная механическая сила.
Тип порошка |
Угол покоя |
Характеристики потока |
Рекомендуемая система дозирования |
|---|---|---|---|
Очень сыпучий |
25 - 30 градусов |
Частицы легко отделяются друг от друга, без образования мостиков. |
Объемный наполнитель стаканов |
Свободный |
31 - 35 градусов |
Постоянный поток под действием силы тяжести |
Вибрационный питатель |
Сплоченный |
46 - 55 градусов |
Легко комкуется, образует крысиные норы |
Шнековый наполнитель с мешалкой |
Очень сплоченный |
> 56 градусов |
Требуется постоянная механическая сила |
Шнековый наполнитель с вакуумным усилителем |
Шнековые шнеки с сервоприводом закачивают несыпучие порошки в упаковку. Вращающийся шнек находится внутри конической воронки. Когда серводвигатель поворачивает винт, потоки проталкивают определенный объем порошка через инструмент. Шаг винта определяет точный объем, подаваемый за один оборот. Специализированный машины для упаковки порошков адаптируют шнековые и микродозирующие системы для операций наполнения капсул. Точное количество порошкообразных или гранулированных ингредиентов наносится непосредственно в пустые фармацевтические капсулы на высоких скоростях.
Реализация несет в себе определенные риски, связанные с погрузочно-разгрузочными работами. Застревание порошка происходит, когда материал образует арку над разгрузочным отверстием, блокируя поток через бункер. Крысиные норы создают пустые вертикальные туннели в материале, в то время как порошок прилипает к стенкам бункера. Аэрация изменяет объемную плотность во время транспортировки, ухудшая объемную точность. Уменьшите эти риски, используя специальные тихоходные мешалки, которые постоянно подают порошок в шнеки. Установите средства вибрации на внешней стороне бункера. Установите вакуумную систему пылеудаления на насадке для наполнения, чтобы поддерживать чистоту мест запечатывания и обеспечить герметичность пакетов.
Объемные наполнители стаканов эффективно обрабатывают однородные, сыпучие порошки. Вращающаяся пластина сметает материал в чашки фиксированного объема. Пластина вращается над разгрузочным желобом, сбрасывая отмеренный порошок в упаковку. При работе с деликатными или хрупкими материалами используйте вибрационные питатели. Вибрационные сковороды используют электромагнитные катушки для плавного перемещения продукта вперед. Они поддерживают целостность продукта без применения разрушительных механических усилий сдвига или дробления.
Упаковка хрупких или хрупких гранул представляет собой уникальную механическую задачу. Сублимированный кофе, фармацевтические капсулы и жареные орехи легко ломаются при ударе. Тщательно оцените высоту падения оборудования на этапе проектирования. Минимизируйте точки перехода между многоголовочным дозатором и отверстием для упаковки. Используйте специальные внутренние перегородки внутри разгрузочных желобов. Эти перегородки перенаправляют кинетическую энергию, замедляя спуск продукта и предотвращая физическую деградацию на этапе дозирования.
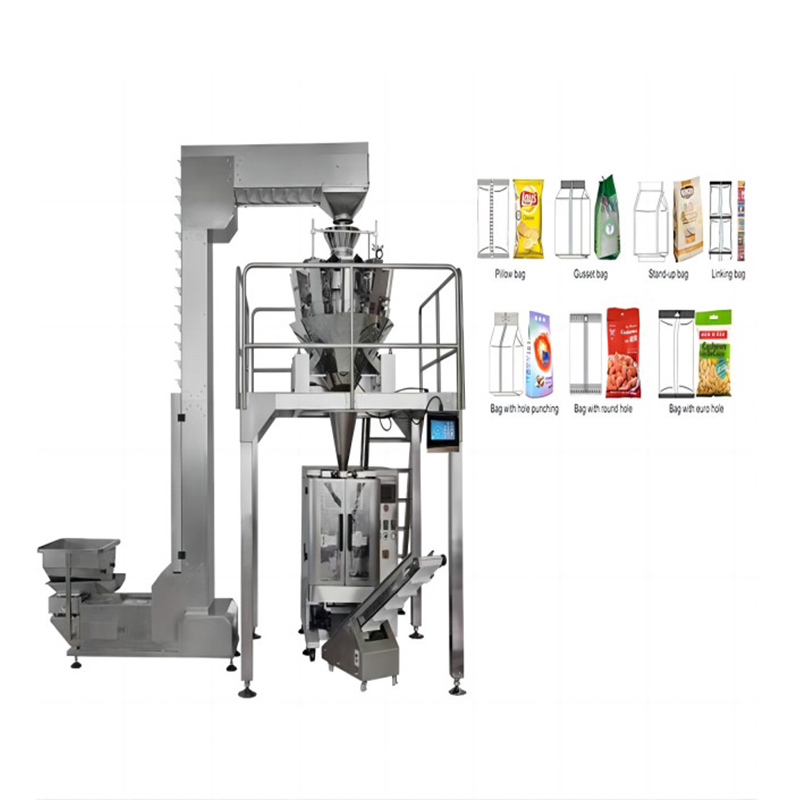
Мультиголовочные дозаторы обеспечивают высокую скорость гравиметрической точности сыпучих продуктов. Центральный вибрационный конус распределяет продукт по радиальным подающим лоткам. Эти лотки сбрасывают материал в ряд весовых бункеров. Центральный компьютерный процессор считывает точный вес во всех бункерах одновременно. Он рассчитывает тысячи потенциальных комбинаций за миллисекунды, чтобы найти точное соответствие целевому весу. Требования к калибровке строгие. Чувствительность весоизмерительного датчика определяет конечную точность. Вибрация окружающей среды от находящегося поблизости тяжелого оборудования может серьезно повлиять на точность взвешивания, что требует структурной изоляции.
А Машина для упаковки гранул в готовые пакеты использует последовательные ротационные или линейные станции для обработки упаковки. Операция выполняется в строгой механической последовательности:
Загрузка магазина: присоски захватывают отдельные плоские подсумки из магазина большой емкости.
Передача пакетов: захватные рычаги фиксируют края пакета и перемещают его через поворотные станции.
Расстегивание молнии: механические пальцы и вакуумные присоски раздвигают верхнюю застежку.
Накачивание: целенаправленные потоки воздуха открывают нижнюю складку, создавая широкую цель наполнения.
Дозирование: синхронизированные многоголовочные дозаторы сбрасывают точную дозу продукта в открытый пакет.
Промывка газом: азот вытесняет окружающий кислород, создавая упаковку в модифицированной атмосфере (MAP).
Термосваривание: зубчатые или плоские нагретые губки оказывают точное давление, чтобы сварить пленку.
Универсальность формата определяет выбор оборудования для современных объектов. Эти машины обрабатывают различные форматы премиум-класса на одной раме. Вы можете использовать стоячие пакеты на молнии, пакеты с плоским дном и пакеты из алюминиевой фольги с минимальной заменой инструментов. Готовые пакеты предлагают премиальную эстетику розничной торговли и превосходное качество печати. Они также значительно снижают сложность оборудования и требования к техническому обслуживанию по сравнению с системами вертикальной формовки, наполнения и запечатывания (VFFS), которые формируют пакеты из плоского рулонного материала.
Прежде чем выбирать насос, классифицируйте жидкости по вязкости, используя значения сантипуаз (сП). Сопоставьте профиль вязкости непосредственно с типом насоса. Такое соответствие предотвращает кавитацию, неравномерное заполнение и преждевременный выход насоса из строя.
Гравитационные наполнители предназначены для работы с тонкими, сыпучими жидкостями с низким рейтингом cP. Укажите их для воды, легких масел и жидких лекарств. Поршневые наполнители справляются с густыми кремами, лосьонами и тяжелыми пастами. Внутренний объем цилиндра определяет точный размер наполнения. Ход поршня с пневматическим или сервоприводом обеспечивает большую механическую силу, необходимую для проталкивания продуктов личной гигиены высокой вязкости через сопло. Перистальтические насосы используются в стерильных или фармацевтических целях. Ролики сжимают гибкую трубку, продвигая жидкость вперед. Продукт контактирует только с внутренней частью трубки. Это полностью предотвращает перекрестное загрязнение и упрощает процедуры очистки.
Насосные технологии |
Идеальный диапазон вязкости (сП) |
Основное механическое преимущество |
Общие приложения |
|---|---|---|---|
Гравитационный наполнитель |
1–1000 |
Простое управление, гравитационный поток |
Вода, соки, легкие масла |
Перистальтический насос |
1–3000 |
Нулевой контакт продукта с механикой насоса |
Глазные капли, стерильные флаконы, лабораторные реагенты |
Поршневой насос |
3000 – 100 000+ |
Объемное перемещение под высоким давлением |
Лосьоны, арахисовое масло, косметические кремы |
Роторный шестеренный насос |
5000 – 50 000 |
Непрерывный поток для больших объемов |
Шампуни, моторные масла, сиропы |
Упаковки-стики или пакетики большого объема требуют специальной механической конструкции. А Многолинейная упаковочная машина для жидкостей и пасты одновременно обрабатывает несколько полос из одного полотна пленки. Вы можете запускать кетчуп, лосьоны или жидкие лекарства по 4, 6 или 10 параллельным дорожкам. Инженерные проблемы умножаются с каждой дополнительной полосой движения. Необходимо обеспечить равномерное давление жидкости в главном коллекторе. Вы также должны гарантировать одинаковые объемы заполнения для каждого отдельного сопла, чтобы обеспечить соответствие требованиям и предотвратить проблемы с отслеживанием пленки.
Обращайтесь с жидкостями, содержащими взвешенные вещества, осторожно, чтобы сохранить текстуру продукта. Для соусов с семенами, густой сальсы или отшелушивающих скрабов для тела требуются специальные поворотные клапаны. Стандартные обратные клапаны раздавливают частицы, портя продукт и потенциально засоряя сопло. Для термочувствительных паст требуются подогреваемые бункеры с водяной рубашкой. Поддержание определенного диапазона повышенных температур обеспечивает постоянную текучесть во время процесса наполнения и предотвращает затвердевание продукта в трубопроводах.
Подберите дозирующие головки к конечному типу контейнера, используя строгую механическую основу. Гибкая интеграция упаковки требует точного электрического синхронизации. Дозирующие головки должны идеально синхронизироваться с движениями челюстей VFFS, стик-упаковок и формирователей саше. Жесткая упаковка требует совершенно другой механики. Дозирующие форсунки должны точно совпадать с индексными конвейерами или звездчатыми колесами. Это соответствие применимо к наполнению бутылок из полиэтилена высокой плотности, стеклянных банок и блистерных упаковочных машин. Система дозирования должна отслеживать скорость контейнера, чтобы предотвратить разливы.
Оборудование, расположенное выше по потоку, диктует требования к дозированию ниже по потоку. Смесители и грануляторы с высокими сдвиговыми усилиями добавляют жидкие связующие в когезивные порошки. Они замешивают смесь и превращают ее в сыпучие гранулы. Этот предварительный процесс полностью меняет необходимую технологию дозирования на последующих этапах. Вы переходите от шнековых наполнителей к многоголовочным дозаторам. Последующая логистика требует плавной механической передачи операций. Упаковочная машина должна плавно подавать продукцию к распознавателям бутылок, линейным чеквейерам, металлодетекторам и автоматическим картонажным машинам.
Открытая архитектура ПЛК и интеграция SCADA обеспечивают комплексную регистрацию данных. Такая интеграция обеспечивает отслеживание партий, необходимое для соответствия CFR 21 Part 11 в фармацевтическом производстве. Это позволяет централизованно отслеживать неисправности оборудования, производительность и изменения параметров.
Оцените возможности одноминутной замены матрицы (SMED) для повышения эффективности переналадки. Быстрые переналадки определяют общую рентабельность предприятия в условиях большого количества продукции и небольших объемов производства. Переналадка без инструментов значительно сокращает время простоя за счет замены болтов быстроразъемными зажимами. Настройки человеко-машинного интерфейса (HMI) на основе рецептов автоматизируют механическую регулировку с помощью серводвигателей. Модульные дозирующие головки позволяют операторам быстро заменять целые узлы. Одну головку можно очищать в автономном режиме, в то время как вторая продолжает работу.
Теоретические характеристики машины недостаточны для окончательного утверждения оборудования. Составьте строгий протокол заводских приемочных испытаний (FAT) с использованием точных производственных материалов. Запустите настоящие пакеты-пленки, бутылки и крышки, которые вы будете использовать в ежедневном производстве. Точно воспроизведите условия окружающей среды вашего предприятия, включая влажность и температуру окружающей среды, поскольку они существенно влияют на сыпучесть порошка и характеристики герметизации пленки.
Опишите строгий контрольный список для выполнения FAT:
Проведите непрерывные испытания продолжительностью не менее четырех часов, чтобы оценить термическую стабильность уплотнительных губок.
Выполните проверку целостности уплотнения с использованием вакуумных камер или тестеров на разрыв на случайных образцах.
Проведите анализ стандартного отклонения веса наполнения в течение сотен циклов, чтобы проверить точность дозирования.
Имитируйте аварийные остановки и сбои электропитания для проверки протоколов восстановления машины.
Убедитесь, что все защитные блокировки и защитные механизмы работают правильно.
Уделяйте особое внимание обучению операторов и долгосрочным графикам технического обслуживания, чтобы обеспечить непрерывное производство. Определите интервалы замены критически изнашиваемых деталей на основе количества циклов, а не календарных дней. Следите за инструментами шнека, тефлоновыми уплотнительными губками и пневматическими поршневыми уплотнениями на предмет признаков износа. Отслеживайте показатели энергопотребления и использования сжатого воздуха для оптимизации операционной эффективности. Комплексное практическое обучение гарантирует, что операторы смогут устранять мелкие неисправности, настраивать параметры HMI и устранять застревания, прежде чем они перерастут в серьезные остановки производства.
Проведите аудит вашего текущего портфеля продуктов, чтобы задокументировать точные показатели вязкости, объемной плотности и текучести для каждого SKU.
Разработайте стандартизированный документ о заводских приемочных испытаниях (FAT), который требует проведения испытаний при температуре и влажности окружающей среды вашего конкретного предприятия.
Стандартизируйте форматы упаковки, чтобы свести к минимуму количество необходимых сменных деталей и сократить ежедневные механические регулировки.
Внедрите график технического обслуживания с учетом количества циклов для всех быстроизнашивающихся компонентов, таких как скребки шнека, уплотнения поршня и нагревательные элементы.
A: Объемное дозирование измеряет продукт по физическому объему с использованием чашек или оборотов шнека. Он работает на высоких скоростях и стоит меньше, но требует очень стабильной насыпной плотности продукта. Гравиметрическое дозирование измеряет продукт по точному весу с помощью датчиков веса. Он обеспечивает превосходную точность и является обязательным для материалов с переменной плотностью или для дорогостоящих материалов, где точность перевешивает скорость.
Ответ: Когезионные порошки требуют активной механической помощи для поддержания текучести. Установите специальные мешалки для бункера, чтобы постоянно разбивать комки. Используйте средства вибрации на внешней стороне бункера, чтобы стимулировать движение вниз. Установите вакуумную систему пылеудаления на сопле, чтобы поддерживать чистоту уплотнительных губок и предотвращать попадание порошка в загрузочное отверстие.
A: Перистальтические насосы перемещают жидкость, сжимая гибкую трубку внешними роликами. Продукт никогда не касается механических компонентов насоса. Это полностью исключает риск перекрестного загрязнения. Он также позволяет осуществлять быструю замену, просто заменяя стерильные трубки, что делает его идеальным для соблюдения строгих стандартов фармацевтической гигиены и асептических сред.
О: В целом нет. Порошки и жидкости требуют совершенно разных механизмов дозирования, конструкции бункеров и параметров герметизации. Хотя некоторые модульные базовые машины позволяют заменять дозирующие головки, это крайне неэффективно для ежедневного производства. Специализированные машины обеспечивают большую надежность, точность и санитарную обработку конкретных типов материалов.
Ответ: FAT — это критически важный процесс проверки, проводимый на предприятии производителя перед отправкой оборудования. Прежде чем вы разрешите поставку, он использует ваш реальный продукт, упаковочные материалы и параметры окружающей среды, чтобы доказать, что машина соответствует всем согласованным характеристикам производительности, точности и безопасности в реальных условиях.
A: Весовой дозатор с несколькими головками распределяет продукт по нескольким отдельным весовым бункерам. Центральный процессор одновременно считывает вес в каждом бункере. Он рассчитывает тысячи потенциальных комбинаций за миллисекунды, чтобы найти именно ту группу бункеров, которая соответствует вашему целевому весу, а затем выгружает их вместе в упаковку.


