
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-29 Origen: Sitio


Los equipos de embalaje no coincidentes conllevan importantes penalizaciones ocultas en toda la planta de producción. Los mecanismos de dosificación incorrectos conducen inevitablemente a la pérdida de producto, lo que erosiona lentamente los márgenes de beneficio con cada ciclo. Provocan sellos comprometidos, tiempo de inactividad excesivo y degradación de la integridad del producto que, en última instancia, arruina la reputación de la marca. Ampliar la producción en diversas líneas de productos presenta un enorme desafío de ingeniería. Los responsables de las instalaciones a menudo necesitan procesar cremas de cuidado personal en un turno y cápsulas farmacéuticas en el siguiente. La maquinaria genérica simplemente falla en estos entornos. No puede adaptarse a diferentes reologías de materiales como fluidez, viscosidad y fragilidad. También lucha por cumplir con las estrictas tolerancias de precisión requeridas por los organismos reguladores modernos. Seleccionando el correcto máquinas dosificadoras y envasadoras exige un marco de evaluación sistemático. Debe alinear las características físicas del producto directamente con principios de dosificación mecánica específicos. También es necesario adaptar estos sistemas a formatos de embalaje rígidos o flexibles y, al mismo tiempo, mantener estrictos estándares de cumplimiento.
La reología del material dicta el mecanismo: los gránulos de flujo libre, los polvos cohesivos y las pastas de alta viscosidad requieren tecnologías de dosificación distintas (p. ej., pesadoras de cabezales múltiples, sinfines o llenadores de pistón) para mantener la precisión y evitar fallas del equipo.
Compensaciones entre precisión y rendimiento: la dosificación volumétrica ofrece alta velocidad para productos uniformes, mientras que la dosificación gravimétrica (basada en el peso) proporciona precisión para materiales de alto valor o densidad variable.
La flexibilidad del formato afecta el retorno de la inversión: los sistemas multilínea dedicados maximizan la producción para formatos individuales (como paquetes tipo barra o bolsitas), mientras que las máquinas de bolsas prefabricadas ofrecen versatilidad para cambios frecuentes de SKU en bolsas con cierre y bolsas de papel de aluminio.
La validación no es negociable: las pruebas de aceptación en fábrica (FAT, por sus siglas en inglés) utilizando materiales de producción reales en condiciones ambientales reales son fundamentales para mitigar los riesgos de implementación.
Establecer métricas de referencia es el primer paso en la evaluación del equipo de embalaje. No se puede mejorar lo que no se mide. Calcule márgenes aceptables para la precisión del llenado según el valor del producto y los requisitos reglamentarios. Determine el rendimiento objetivo en bolsas o botellas por minuto (PPM) necesario para cumplir con las cuotas de producción. Calcule la eficacia general del equipo (OEE) multiplicando las tasas de disponibilidad, rendimiento y calidad. Esta métrica proporciona una visión realista de la productividad de fabricación real en lugar de las velocidades teóricas de la máquina.
Para establecer una línea de base sólida, siga estos protocolos de medición específicos:
Defina el peso objetivo y los límites de control superior e inferior aceptables (UCL y LCL) para cada SKU en el programa de producción.
Calcule la desviación estándar de los pesos de relleno en un ciclo continuo de 1000 ciclos para determinar la verdadera repetibilidad mecánica.
Determine las PPM exactas necesarias para alcanzar los objetivos del turno diario, teniendo en cuenta las paradas de mantenimiento planificadas y los ciclos de saneamiento.
Mida los tiempos de cambio actuales desde el último producto bueno de la ejecución A hasta el primer producto bueno de la ejecución B para establecer una línea de base para las mejoras de SMED.
La dosificación volumétrica mide el producto por volumen físico. Funciona mejor con materiales con una densidad aparente muy consistente. Los sistemas volumétricos ofrecen una menor inversión inicial en equipos y logran mayores velocidades operativas. La dosificación gravimétrica mide el producto por peso exacto mediante células de carga. Necesita esta tecnología para materiales con densidades fluctuantes. Es obligatorio para productos farmacéuticos de alto valor y operaciones que requieren un cumplimiento normativo estricto donde el llenado insuficiente es ilegal y el llenado excesivo destruye la rentabilidad.
Las normas sanitarias dictan el diseño físico de la maquinaria. Los sistemas de limpieza in situ (CIP) automatizan la limpieza interna sin necesidad de desmontar manualmente los cabezales dosificadores. Sterilize-in-Place (SIP) agrega esterilización térmica o química para envases asépticos. Las aplicaciones farmacéuticas y de calidad alimentaria requieren un estricto cumplimiento de la FDA y las cGMP. Esto requiere piezas de contacto de acero inoxidable 316L, soldaduras suaves y continuas y la eliminación de zonas muertas donde las bacterias podrían acumularse durante los ciclos de producción.
Evalúe la fluidez del polvo utilizando el ángulo de reposo. Vierta el polvo sobre una superficie plana y mida el ángulo del cono resultante. Los ángulos más bajos indican una mejor fluidez. Mida el índice de compresibilidad para comprender cómo se comporta el material bajo presión mecánica o vibración. Los polvos que fluyen libremente, como el azúcar granulada y la sal de mesa, se mueven fácilmente a través de sistemas alimentados por gravedad. Los polvos cohesivos y que no fluyen libremente, como la harina para hornear, la leche en polvo y las mezclas de ingredientes farmacéuticos activos (API), se agrupan. Requieren fuerza mecánica activa para moverse consistentemente a través de una tolva.
Tipo de polvo |
Ángulo de reposo |
Características de flujo |
Sistema de dosificación recomendado |
|---|---|---|---|
Altamente fluido |
25 - 30 grados |
Las partículas se separan fácilmente, sin puentes. |
Llenadora de vasos volumétrica |
Flujo libre |
31 - 35 grados |
Flujo constante bajo gravedad |
alimentador vibratorio |
Cohesivo |
46 - 55 grados |
Se aglutina fácilmente, forma agujeros de ratas. |
Llenadora de barrena con agitador |
Altamente cohesivo |
> 56 grados |
Requiere fuerza mecánica constante |
Llenador de barrena con asistencia de vacío |
Los tornillos sinfín servoaccionados empujan los polvos que no fluyen libremente hacia el interior del embalaje. El tornillo giratorio se encuentra dentro de un embudo cónico. A medida que el servomotor gira el tornillo, la paleta empuja un volumen específico de polvo hacia abajo a través del herramental. El paso del tornillo determina el volumen exacto dispensado por revolución. Especializado Las máquinas envasadoras de polvo adaptan sistemas de sinfín y microdosificación para las operaciones de llenado de cápsulas. Cantidades precisas de ingredientes en polvo o granulados se depositan directamente en cápsulas farmacéuticas vacías a altas velocidades.
La implementación conlleva riesgos específicos de manipulación de materiales. Los puentes de polvo se producen cuando el material forma un arco sobre la abertura de descarga, bloqueando el flujo de la tolva. Los agujeros para ratas crean túneles verticales vacíos a través del material mientras el polvo se adhiere a las paredes de la tolva. La aireación cambia la densidad aparente durante el transporte, lo que altera la precisión volumétrica. Mitigue estos riesgos utilizando agitadores personalizados de baja velocidad que empujan constantemente el polvo hacia las paletas del sinfín. Instale ayudas de vibración en el exterior de la tolva. Implemente extracción de polvo por aspiradora en la boquilla de llenado para mantener limpias las áreas de sellado y garantizar sellos herméticos de las bolsas.
Los llenadores de vasos volumétricos manejan de manera eficiente polvos altamente uniformes y que fluyen libremente. Una placa giratoria barre el material hacia vasos de volumen fijo. La placa gira sobre un conducto de descarga, dejando caer el polvo medido dentro del paquete. Especificar alimentadores vibratorios cuando manipule materiales delicados o frágiles. Las bandejas vibratorias utilizan bobinas electromagnéticas para hacer avanzar el producto suavemente. Mantienen la integridad del producto sin aplicar fuerzas mecánicas destructivas de corte o aplastamiento.
El embalaje de gránulos quebradizos o frágiles presenta desafíos mecánicos únicos. El café liofilizado, las cápsulas farmacéuticas y las nueces tostadas se rompen fácilmente con el impacto. Evalúe cuidadosamente las alturas de caída del equipo durante la fase de diseño. Minimice los puntos de transición entre la pesadora de cabezales múltiples y la apertura de la bolsa. Utilice deflectores internos especializados dentro de los conductos de descarga. Estos deflectores redirigen la energía cinética, ralentizando el descenso del producto y evitando la degradación física durante la fase de dosificación.
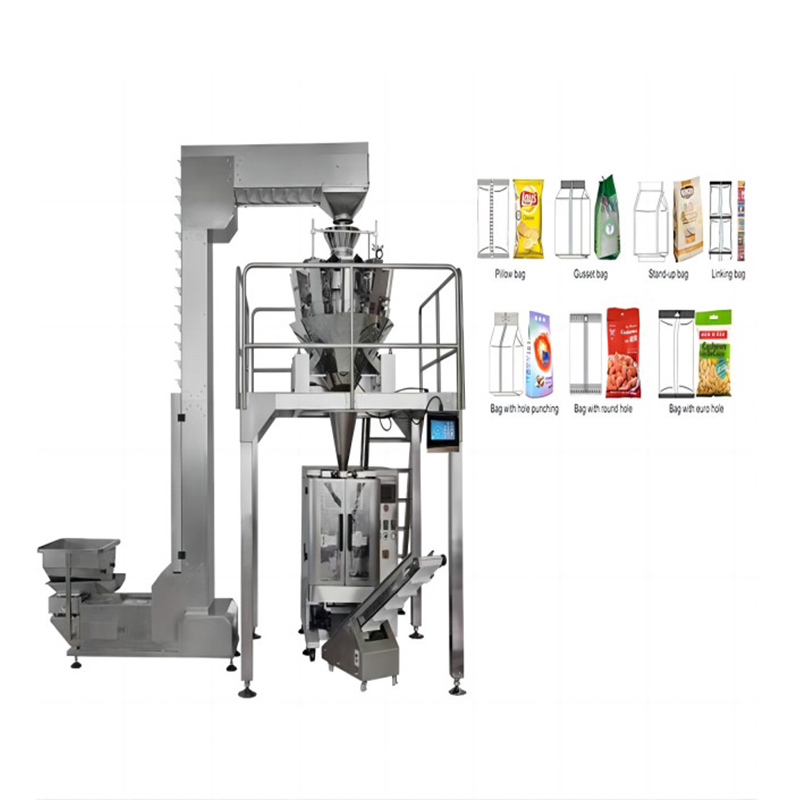
Las pesadoras de cabezales múltiples brindan precisión gravimétrica de alta velocidad para productos granulares. Un cono vibratorio central distribuye el producto hacia los platos de alimentación radiales. Estos platos dejan caer el material en una serie de tolvas de pesaje. El procesador del ordenador central lee el peso exacto en todas las tolvas simultáneamente. Calcula miles de combinaciones potenciales en milisegundos para encontrar la coincidencia exacta para el peso objetivo. Los requisitos de calibración son estrictos. La sensibilidad de la celda de carga dicta la precisión final. La vibración ambiental proveniente de equipos pesados cercanos puede afectar gravemente la precisión del pesaje, lo que requiere aislamiento estructural.
A La máquina empacadora de gránulos para bolsas prefabricadas utiliza estaciones rotativas o lineales secuenciales para procesar el empaque. El funcionamiento sigue una estricta secuencia mecánica:
Carga del cargador: las ventosas agarran bolsas planas individuales de un cargador de alta capacidad.
Transferencia de bolsas: los brazos de agarre aseguran los bordes de la bolsa y la mueven a través de las estaciones giratorias.
Apertura de cremallera: los dedos mecánicos y las ventosas separan el sello superior.
Inflado: ráfagas de aire dirigidas abren el refuerzo inferior para crear un objetivo de llenado amplio.
Dosificación: La pesadora multicabezal sincronizada deja caer la dosis exacta del producto en la bolsa abierta.
Lavado de gas: El nitrógeno desplaza el oxígeno ambiental para crear un envasado en atmósfera modificada (MAP).
Sellado térmico: las mandíbulas calentadas dentadas o planas aplican una presión precisa para soldar la película y cerrarla.
La versatilidad de formatos impulsa la selección de equipos en instalaciones modernas. Estas máquinas manejan diversos formatos premium en un solo marco. Puede procesar bolsas con cremallera vertical, bolsas de fondo plano y bolsas de papel de aluminio con cambios mínimos de herramientas. Las bolsas prefabricadas ofrecen una estética minorista premium y una calidad de impresión superior. También reducen drásticamente la complejidad de la máquina y los requisitos de mantenimiento en comparación con los sistemas de formado, llenado y sellado vertical (VFFS) que forman bolsas a partir de rollos planos.
Clasifique los líquidos por viscosidad utilizando clasificaciones de centipoise (cP) antes de seleccionar una bomba. Haga coincidir el perfil de viscosidad directamente con el tipo de bomba. Esta combinación evita la cavitación, los llenados inconsistentes y las fallas prematuras de la bomba.
Los llenadores por gravedad manejan líquidos finos que fluyen libremente con índices de cP bajos. Especifíquelos para agua, aceites ligeros y medicamentos líquidos. Los rellenos de pistón manejan cremas espesas, lociones y pastas espesas. El volumen interno del cilindro dicta el tamaño de llenado preciso. La carrera del pistón neumático o servoaccionado proporciona la gran fuerza mecánica necesaria para empujar productos de cuidado personal de alta viscosidad a través de la boquilla. Las bombas peristálticas sirven para aplicaciones estériles o farmacéuticas. Los rodillos aprietan el tubo flexible para hacer avanzar el líquido. El producto sólo hace contacto con el interior del tubo. Esto evita por completo la contaminación cruzada y simplifica los procedimientos de limpieza.
Tecnología de bombas |
Rango de viscosidad ideal (cP) |
Ventaja mecánica primaria |
Aplicaciones comunes |
|---|---|---|---|
Relleno por gravedad |
1 - 1.000 |
Operación simple, flujo alimentado por gravedad |
Agua, Jugos, Aceites Ligeros |
Bomba peristáltica |
1 - 3.000 |
Contacto cero del producto con la mecánica de la bomba. |
Gotas para los ojos, viales estériles, reactivos de laboratorio |
Bomba de pistón |
3.000 - 100.000+ |
Desplazamiento volumétrico de alta presión |
Lociones, Mantequilla De Maní, Cremas Cosméticas |
Bomba de engranajes rotativos |
5.000 - 50.000 |
Flujo continuo para grandes volúmenes |
Champús, aceites de motor, jarabes |
Los paquetes en barra o sobres de gran volumen requieren una arquitectura mecánica especializada. A La máquina empacadora de líquidos y pastas de líneas múltiples procesa múltiples carriles simultáneamente a partir de una sola red de película. Puede pasar ketchup, lociones o medicamentos líquidos en 4, 6 o 10 carriles paralelos. Los desafíos de ingeniería se multiplican con cada carril adicional. Debe garantizar una presión de fluido uniforme en el colector principal. También debe garantizar volúmenes de llenado idénticos en cada boquilla para mantener el cumplimiento y evitar problemas de seguimiento de la película.
Manipule los líquidos con sólidos en suspensión con cuidado para mantener la textura del producto. Las salsas con semillas, las salsas con trozos o los exfoliantes corporales requieren válvulas rotativas especializadas. Las válvulas de retención estándar aplastarán las partículas, arruinarán el producto y potencialmente obstruirán la boquilla. Las pastas sensibles a la temperatura requieren tolvas calentadas con camisa de agua. Mantener un rango de temperatura elevado y específico garantiza una fluidez constante durante el proceso de llenado y evita que el producto se solidifique en las tuberías.
Haga coincidir los cabezales dosificadores con el tipo de recipiente final utilizando un marco mecánico estricto. La integración de envases flexibles requiere una sincronización eléctrica precisa. Los cabezales dosificadores deben sincronizarse perfectamente con los movimientos de las mandíbulas de los formadores VFFS, stick pack y sachets. Los envases rígidos exigen una mecánica completamente diferente. Las boquillas dosificadoras deben alinearse exactamente con los transportadores de indexación o las ruedas de estrella. Esta alineación se aplica al llenado de botellas de HDPE, frascos de vidrio y máquinas empacadoras de blister. El sistema de dosificación debe seguir la velocidad del contenedor para evitar derrames.
El equipo aguas arriba dicta los requisitos de dosificación aguas abajo. Los mezcladores y granuladores de alto cizallamiento añaden aglutinantes líquidos a los polvos cohesivos. Amasan la mezcla y la transforman en gránulos que fluyen libremente. Este proceso ascendente cambia por completo la tecnología de dosificación posterior requerida. Se pasa de las llenadoras de sinfín a las pesadoras de cabezales múltiples. La logística downstream requiere transferencias mecánicas fluidas. La máquina envasadora debe alimentar sin problemas los posicionadores de botellas, las controladoras de peso en línea, los detectores de metales y las estuchadoras automáticas.
Las arquitecturas PLC abiertas y la integración SCADA permiten un registro de datos completo. Esta integración proporciona la trazabilidad de lotes necesaria para el cumplimiento de CFR 21 Parte 11 en la fabricación farmacéutica. Permite el monitoreo centralizado de fallas de la máquina, tasas de producción y cambios de parámetros.
Evalúe las capacidades de intercambio de matrices en un solo minuto (SMED) para lograr eficiencia en el cambio. Los cambios rápidos dictan la rentabilidad general de la planta en entornos de bajo volumen y alta mezcla. Los cambios sin herramientas reducen significativamente el tiempo de inactividad al reemplazar los pernos con abrazaderas de liberación rápida. La configuración de la interfaz hombre-máquina (HMI) basada en recetas automatiza los ajustes mecánicos mediante servomotores. Los cabezales dosificadores modulares permiten a los operadores intercambiar conjuntos completos rápidamente. Un cabezal se puede limpiar fuera de línea mientras el segundo continúa con la producción.
Las especificaciones teóricas de la máquina son insuficientes para la aprobación final del equipo. Estructurar un protocolo riguroso de pruebas de aceptación en fábrica (FAT) utilizando materiales de producción exactos. Ejecute las películas, botellas y tapas de bolsas reales que utilizará en la producción diaria. Repita las condiciones ambientales exactas de sus instalaciones, incluidas la humedad y la temperatura ambientales, ya que afectan drásticamente la fluidez del polvo y las características de sellado de la película.
Describa una lista de verificación estricta para la ejecución de FAT:
Realice pruebas continuas que duren un mínimo de cuatro horas para evaluar la estabilidad térmica en las mordazas de sellado.
Realice pruebas de integridad del sello utilizando cámaras de vacío o probadores de explosión en muestras aleatorias.
Realice análisis de desviación estándar de los pesos de llenado a lo largo de cientos de ciclos para verificar la precisión de la dosificación.
Simule paradas de emergencia y cortes de energía para probar los protocolos de recuperación de la máquina.
Verifique que todos los enclavamientos de seguridad y mecanismos de protección funcionen correctamente.
Concéntrese en gran medida en la capacitación de los operadores y los programas de mantenimiento a largo plazo para garantizar una producción continua. Defina intervalos de reemplazo para piezas de desgaste críticas según el recuento de ciclos en lugar de los días calendario. Supervise las herramientas del sinfín, las mordazas de sellado de teflón y los sellos de los pistones neumáticos para detectar signos de degradación. Realice un seguimiento de las métricas de consumo de energía y del uso de aire comprimido para optimizar la eficiencia operativa. La capacitación práctica integral garantiza que los operadores puedan solucionar fallas menores, ajustar los parámetros de HMI y eliminar atascos antes de que se conviertan en paradas importantes de producción.
Audite su cartera de productos actual para documentar las métricas exactas de viscosidad, densidad aparente y fluidez para cada SKU.
Redacte un documento estandarizado de Pruebas de aceptación de fábrica (FAT) que exija pruebas con los niveles de humedad y temperatura ambiente específicos de su instalación.
Estandarice sus formatos de empaque para minimizar la cantidad de piezas de cambio requeridas y reducir los ajustes mecánicos diarios.
Implemente un programa de mantenimiento basado en el recuento de ciclos para todos los componentes de alto desgaste, como paletas de barrena, sellos de pistón y elementos calefactores.
R: La dosificación volumétrica mide el producto por volumen físico usando tazas o revoluciones de barrena. Funciona a altas velocidades y cuesta menos, pero requiere una densidad aparente del producto muy constante. La dosificación gravimétrica mide el producto por peso exacto mediante células de carga. Proporciona una precisión superior y es obligatorio para densidades fluctuantes o materiales de alto valor donde la precisión supera la velocidad bruta.
R: Los polvos cohesivos requieren asistencia mecánica activa para mantener el flujo. Instale agitadores de tolva personalizados para romper los grumos continuamente. Utilice ayudas vibratorias en el exterior de la tolva para estimular el movimiento hacia abajo. Implemente una extracción de polvo por aspiradora en la boquilla para mantener limpias las mordazas de sellado y evitar que el polvo se acumule en la garganta de alimentación.
R: Las bombas peristálticas mueven el líquido apretando tubos flexibles con rodillos externos. El producto nunca toca los componentes mecánicos de la bomba. Esto elimina por completo los riesgos de contaminación cruzada. También permite cambios rápidos simplemente reemplazando el tubo estéril, lo que lo hace ideal para estrictos estándares de higiene farmacéutica y entornos asépticos.
R: Generalmente no. Los polvos y los líquidos requieren mecanismos de dosificación, diseños de tolva y parámetros de sellado completamente diferentes. Si bien algunas máquinas de base modular permiten intercambiar cabezales dosificadores, esto resulta muy ineficiente para la producción diaria. Las máquinas dedicadas brindan mayor confiabilidad, precisión y saneamiento para tipos de materiales específicos.
R: Una FAT es un proceso de validación crítico que se lleva a cabo en las instalaciones del fabricante antes del envío del equipo. Utiliza su producto, materiales de embalaje y parámetros ambientales reales para demostrar que la máquina cumple con todas las especificaciones de rendimiento, precisión y seguridad acordadas en condiciones reales antes de autorizar la entrega.
R: Una pesadora de cabezales múltiples distribuye el producto en múltiples tolvas de pesaje individuales. El procesador central lee el peso en cada tolva simultáneamente. Calcula miles de combinaciones potenciales en milisegundos para encontrar el grupo exacto de tolvas que coincida con su peso objetivo y luego las descarga juntas en el paquete.


