Invertir en equipos de embalaje industrial requiere un capital importante. Usted se enfrenta a grandes riesgos operativos desde el principio. Una máquina mal elegida perturba la producción diaria. Puede limitar gravemente el crecimiento general de su fabricación. Cada instalación opera bajo limitaciones físicas únicas. Un enfoque genérico para la adquisición de equipos rara vez tiene éxito. Especificar demasiado su equipo a menudo conduce a un desperdicio de presupuesto. Crea una complejidad innecesaria en la fábrica. Por el contrario, las especificaciones insuficientes crean cuellos de botella inmediatos en la producción. También conduce a pesadillas de mantenimiento continuo. Necesita un método confiable para equilibrar la capacidad con las necesidades de producción reales. Este artículo proporciona un marco de evaluación riguroso e independiente del proveedor. Le ayuda a evaluar una
Empaquetadora automática con precisión. Exploramos especificaciones críticas con respecto al rendimiento sostenible y la integración mecánica. Aprenderá a medir el rendimiento real. También cubrimos cómo evaluar la compatibilidad de los materiales y confirmar la preparación de las instalaciones. Finalmente, examinamos los estándares del sistema de control y los mandatos esenciales de cumplimiento de seguridad.
Conclusiones clave
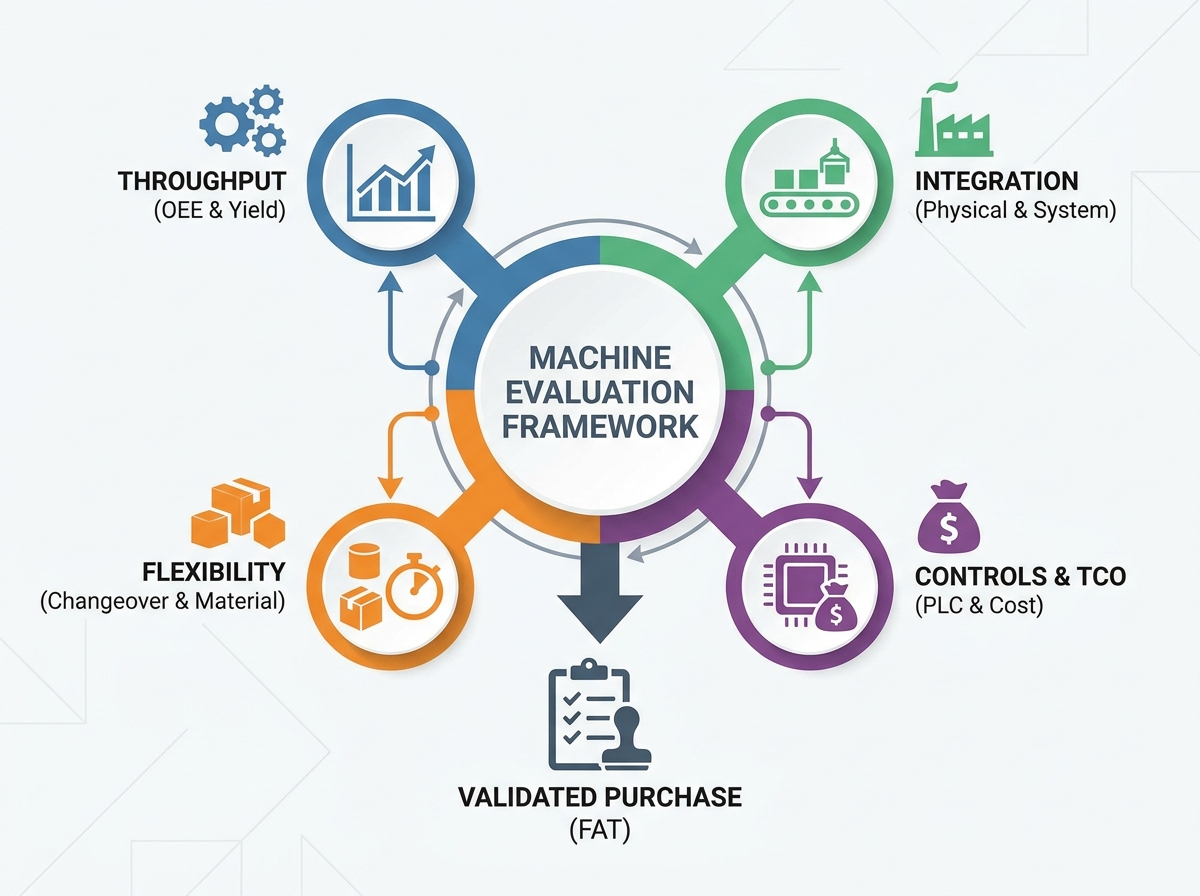
- La velocidad es secundaria a la OEE: los ciclos máximos por minuto significan poco sin tener en cuenta la eficacia general del equipo, los tiempos de cambio y los intervalos de mantenimiento.
- La integración dicta el éxito: una máquina debe alinearse con los suministros existentes, la logística descendente y las limitaciones espaciales de la fábrica.
- Los controles estandarizados reducen los gastos a largo plazo: optar por PLC universalmente reconocidos (por ejemplo, Siemens, Allen-Bradley) evita la dependencia del proveedor y reduce los costos de resolución de problemas de software.
- Exija una prueba de aceptación de fábrica (FAT): nunca finalice una compra sin validar el rendimiento de la máquina en su producto y material de embalaje exactos.
1. Capacidad de rendimiento frente a rendimiento sostenible
Los fabricantes anuncian habitualmente velocidades mecánicas máximas impresionantes. Miden estas tasas en ciclos por minuto (CPM). Sin embargo, la velocidad nominal rara vez coincide con la realidad operativa. Una máquina que funciona a velocidad máxima absoluta experimenta a menudo un desgaste acelerado. También crea una mayor probabilidad de que se produzcan atascos de material. Debe distinguir entre el máximo rendimiento teórico y la velocidad de producción sostenible. El rendimiento sostenible representa microparadas y mantenimiento de rutina. Las microparadas se producen cuando los sensores detectan pequeñas fallas. Los operadores deben eliminar atascos menores constantemente. Estos pequeños retrasos destruyen la eficacia general del equipo (OEE). El rendimiento sostenible proporciona una imagen muy precisa de su producción diaria real. A continuación, evalúe la capacidad de sobretensión aguas arriba. Las líneas de producción rara vez suministran productos a un ritmo perfectamente uniforme. Los equipos aguas arriba a menudo empujan oleadas repentinas de material. Un sistema de embalaje óptimo debe gestionar estas fluctuaciones sin problemas. Debería contar con sistemas de almacenamiento intermedio inteligentes. Un transportador de acumulación proporciona una zona de amortiguamiento física. Esta zona retiene los productos temporalmente mientras la maquinaria posterior se pone al día. Estos amortiguadores absorben los aumentos repentinos de productos. Previenen atascos catastróficos. Eliminan la necesidad de una intervención manual repentina. La evaluación de esta respuesta al aumento garantiza un funcionamiento continuo durante los momentos pico de alimentación. Finalmente, examine las tasas de rechazo y el rendimiento general. La alta velocidad no significa nada si la precisión se ve afectada. Debe buscar especificaciones que detallen los márgenes de error aceptables. Revise atentamente los mecanismos de rechazo automático. Los mecanismos de rechazo utilizan ráfagas de aire precisas o brazos desviadores mecánicos. Eliminan los paquetes defectuosos sin detener toda la línea. Considere un escenario práctico con respecto a la rentabilidad del rendimiento. Una máquina que funciona con una precisión del 99 % a 100 CPM genera ingresos constantes. Minimiza el desperdicio de producto. Por el contrario, una máquina que funciona con una precisión del 94% a 120 CPM genera un desperdicio enorme. Aumenta significativamente los costes de material. Los equipos más lentos y de alta precisión siempre superan a las alternativas más rápidas y propensas a errores.
2. Compatibilidad de materiales y agilidad de cambio
Las tolerancias de materiales impactan directamente la confiabilidad de la producción. Debe evaluar rigurosamente las especificaciones de espesor de la película. Evalúe los grados del cartón y la rigidez de la bolsa. Las películas delgadas a menudo sufren quemaduras durante la fase de termosellado. Por el contrario, los materiales demasiado gruesos requieren tiempos de permanencia más prolongados. Los cartones ondulados deformados se atascan fácilmente en los depósitos automatizados. Muchas empresas ahora hacen la transición a materiales sostenibles o reciclados. Estos materiales ecológicos suelen mostrar una mayor variación estructural. Una máquina rígida tiene dificultades para procesar películas recicladas inconsistentes. Determine si el equipo cuenta con controles de tensión adaptativos. Estos controles se adaptan perfectamente a ligeras imperfecciones del material. Los cambios sin herramientas son absolutamente críticos hoy en día. La mayoría de las instalaciones utilizan varios SKU en un solo turno. Los tiempos de cambio prolongados destruyen la eficiencia operativa. Evalúe los minutos exactos necesarios para cambiar de formato de embalaje. Debe priorizar los cambios motorizados o sin herramientas sobre los ajustes manuales. Los ajustes servomotores mueven automáticamente los componentes a posiciones exactas. Exigir a los operadores que utilicen llaves invita al error humano. Prolonga el tiempo de inactividad innecesariamente. También introduce inconsistencias entre los diferentes operadores de máquinas. A continuación se presentan prácticas operativas clave para gestionar cambios rápidos:
- Recetas de formato preprogramadas: utilice el panel de control para almacenar parámetros de SKU específicos automáticamente.
- Implemente mecanismos de liberación rápida: reemplace los pernos tradicionales usando palancas de bloqueo a presión codificadas por colores.
- Estandarizar rieles guía: Utilice rieles guía motorizados que se ajustan automáticamente a anchos preestablecidos.
- Realice verificaciones visuales: proporcione a los operadores indicadores visuales claros que confirmen los puntos de cambio bloqueados.
Las métricas de desperdicios y desperdicios exigen mucha atención. Revisar los datos del fabricante sobre desperdicio de material durante fases específicas. Las máquinas suelen desperdiciar una cantidad importante de película durante las secuencias de arranque. Detener la máquina también genera chatarra. Las fases de cambio son notoriamente un desperdicio. Debe seleccionar equipos que minimicen este desperdicio transitorio. Un sistema eficiente rastrea e informa constantemente las métricas de desechos.
3. Espacio, diseño e integración mecánica
La integración de nuevos equipos requiere una planificación espacial precisa. Debe analizar de cerca los requisitos exactos de la huella. Una máquina necesita mucho más espacio del que sugieren sus dimensiones básicas. Debe calcular el espacio libre necesario para el acceso del operador. Los rollos de película pesados requieren equipo de elevación exclusivo. Las carretillas elevadoras necesitan radios de giro suficientes cerca de la máquina. Los equipos de mantenimiento requieren vías amplias para abrir completamente las puertas de servicio. La protección de seguridad también amplía la envolvente espacial general. Descuidar estos espacios libres crea condiciones de trabajo peligrosas y estrechas. Las elevaciones de entrada y salida representan otra trampa de integración común. Debe verificar las alturas exactas del transportador. Deben coincidir perfectamente con sus líneas de producción existentes. Las elevaciones desalineadas te obligan a crear transiciones mecánicas personalizadas. En ocasiones requieren costosos ascensores inclinados. Estas adiciones personalizadas aumentan rápidamente las demandas presupuestarias. También introducen nuevos puntos de fallo mecánico. Documentar los requisitos de servicios públicos evita costosas actualizaciones de las instalaciones en el futuro. Debe confirmar las demandas eléctricas específicas de inmediato. Documente el voltaje, la fase y el amperaje total requeridos. Las instalaciones más antiguas suelen carecer de paneles modernos de alto amperaje. Dejar caer una máquina nueva en una red eléctrica obsoleta provoca que los disyuntores se disparen con frecuencia. Las caídas de voltaje obligan a los PLC a reiniciarse inesperadamente. Esto arruina inmediatamente los lotes de producción. Las exigencias neumáticas también requieren una verificación estricta. Tenga en cuenta los pies cúbicos por minuto (CFM) y la presión (PSI) exactos necesarios. Si la infraestructura de su instalación no puede soportar la máquina, los costos de actualización se multiplican rápidamente.
Lista de verificación de especificaciones espaciales y de servicios públicos
| Categoría de especificación |
Métricas críticas para verificar |
el impacto de la integración |
| Diseño espacial |
Huella de base, puertas batientes, zonas de seguridad |
Garantiza un acceso seguro para el operador y un espacio de mantenimiento que cumpla con las normas |
| Elevaciones de línea |
Altura de entrada, altura de salida, ajustabilidad |
Elimina transportadores personalizados y reduce los bloqueos de material. |
| Energía Eléctrica |
Voltaje, fase (trifásico o monofásico), amperaje |
Previene sobrecargas de paneles y costosas actualizaciones de subestaciones |
| Suministro neumático |
CFM requeridos, PSI de funcionamiento, calidad del aire |
Garantiza un rendimiento constante del actuador sin tensión del compresor. |
4. Sistemas de control, HMI y automatización de datos
La evaluación del controlador lógico programable (PLC) no es negociable. Debe insistir en sistemas de arquitectura abierta. La estandarización de sistemas no propietarios produce ventajas significativas. Marcas como Allen-Bradley, Siemens u Omron gozan de reconocimiento universal. Los técnicos locales pueden dar servicio fácilmente a estas plataformas estandarizadas. Los controladores propietarios lo bloquean en la red de servicio exclusiva del fabricante. El software propietario requiere costosas licencias. Debes esperar días para que llegue un técnico especializado. Las plataformas de arquitectura abierta potencian a su equipo de mantenimiento interno. Pueden solucionar problemas lógicos de inmediato. Esto evita que pequeños fallos de software provoquen un tiempo de inactividad prolongado. La interfaz hombre-máquina (HMI) dicta directamente la eficiencia del operador. Una interfaz moderna debería incluir diagnósticos altamente intuitivos. El seguimiento visual de fallas permite a los operadores resolver atascos menores al instante. El seguimiento visual de fallas muestra las ubicaciones exactas de los sensores en una representación de máquina 3D. El soporte en varios idiomas ayuda a diversas fuerzas laborales a operar equipos de forma segura. Una HMI complicada frustra a los nuevos empleados. Aumenta dramáticamente el tiempo de capacitación requerido para el operador. Elija pantallas que utilicen gráficos claros en lugar de menús con mucho texto. La conectividad de la Industria 4.0 impulsa la inteligencia de fabricación moderna. Un avanzado
La máquina empacadora automática debe comunicarse sin esfuerzo. Busque un cumplimiento estricto de PackML. Este estándar garantiza informes consistentes del estado de la máquina. PackML clasifica los estados de la máquina de forma universal. Términos como Inactivo, Ejecutar o Retenido significan lo mismo en todas sus líneas. Evalúe la compatibilidad utilizando los protocolos Ethernet/IP u OPC UA. Estos marcos de comunicación permiten una extracción de datos perfecta. Introducen datos de rendimiento en tiempo real directamente en sus sistemas ERP. También se conectan a redes SCADA para modelado de mantenimiento predictivo.
5. Calificaciones ambientales, de seguridad y de cumplimiento
Las calificaciones ambientales determinan dónde puede instalar el equipo de forma segura. Para aplicaciones de alimentos, bebidas o farmacéuticas, debe especificar las clasificaciones de lavado requeridas. Una clasificación IP65 maneja chorros de agua a baja presión de forma segura. Sin embargo, los rigurosos protocolos de saneamiento requieren la certificación IP69K. Los entornos de procesamiento de alimentos utilizan productos químicos de limpieza agresivos. Los agentes espumantes cáusticos destruyen rápidamente los componentes de aluminio estándar. IP69K resiste lavados cáusticos a alta presión y alta temperatura. Los gabinetes IP69K cuentan con techos inclinados. Estos techos arrojan agua rápidamente durante el saneamiento. También debe especificar los grados apropiados de acero inoxidable. El acero inoxidable 304 estándar funciona para aplicaciones generales. Los entornos corrosivos exigen acero inoxidable 316L superior. Las normas de seguridad son requisitos legales absolutos. Nunca son actualizaciones opcionales. Debe confirmar el cumplimiento estricto de las directivas de seguridad regionales. Los equipos destinados a Europa requieren una marca CE legítima. Las instalaciones norteamericanas exigen certificación UL o CSA. Asegúrese de que el diseño cumpla con todos los estándares OSHA aplicables a nivel local. Ignorar estas certificaciones conlleva severas multas regulatorias. También expone a los operadores a riesgos laborales inaceptables. Los dispositivos de protección y seguridad requieren una inspección física minuciosa. Evalúe rigurosamente las principales características de seguridad de la máquina. Los circuitos de seguridad de categoría 4 utilizan cableado redundante. Si falla un relé de seguridad, el relé de respaldo detiene la máquina de forma segura.
- Interbloqueos de seguridad: Verifique la presencia de interbloqueos redundantes de Categoría 3 o 4 en todas las puertas de acceso.
- Cortinas de luz: garantizan que las barreras ópticas protejan automáticamente las zonas de entrada abiertas. Romper esta barrera desencadena una parada inmediata y controlada.
- Paradas de emergencia: verifique la ubicación estratégica de los botones de parada de emergencia en todo el perímetro.
- Aislamiento de energía: confirme los puntos de bloqueo/etiquetado (LOTO) de fácil acceso para los equipos de mantenimiento.
Conclusión
La evaluación de una solución de embalaje industrial requiere un enfoque muy disciplinado. Debe mirar mucho más allá de las afirmaciones de velocidad de los folletos brillantes. Centrarse en gran medida en las realidades de la integración mecánica garantiza el éxito a largo plazo. La agilidad del cambio impacta directamente en su rentabilidad diaria. Las consideraciones de soporte del ciclo de vida dictan dolores de cabeza de mantenimiento futuros. Una compra estratégica equilibra la capacidad inmediata con la confiabilidad operativa sostenible. Al integrar un nuevo
Empaquetadora automática en su flujo de trabajo existente, priorice la estandarización y la seguridad de los trabajadores por encima de todo. Realice estos siguientes pasos definitivos antes de firmar cualquier contrato:
- Recopile sus necesidades operativas exactas en un documento formal de Especificación de requisitos del usuario (URS).
- Distribuya este URS a varios proveedores para garantizar cotizaciones estandarizadas.
- Evalúe los diseños propuestos comparándolos con las medidas reales del piso de su fábrica.
- Exigir una prueba de aceptación en fábrica (FAT) integral como condición contractual no negociable.
- Realice el FAT utilizando su producto real y una película de calidad de producción para garantizar el rendimiento.
Preguntas frecuentes
P: ¿Qué es una prueba de aceptación en fábrica (FAT) para una máquina empacadora?
R: Una prueba de aceptación en fábrica es un protocolo de validación riguroso. Se lleva a cabo en las instalaciones del fabricante antes de enviar el equipo. Usted ejecuta su producto real y materiales de embalaje a través del equipo. Este proceso demuestra que la máquina cumple con todas las especificaciones contratadas. Le permite identificar y corregir defectos antes de la entrega.
P: ¿Cómo calculo el retorno de la inversión en una máquina empacadora automática?
R: El retorno de la inversión se calcula comparando los gastos de capital con los ahorros operativos integrales. Considere costos laborales sustancialmente reducidos. Agregue el beneficio financiero de un mayor volumen de producción. Incluya ahorros gracias a la reducción del desperdicio de material y al mínimo tiempo de inactividad. Proyecte estos ahorros acumulados sobre un programa de depreciación estándar de 3 a 5 años para determinar los períodos de recuperación.
P: ¿Debo comprar una máquina empacadora automática estándar o personalizada?
R: Los modelos estándar ofrecen plazos de entrega significativamente más rápidos. Proporcionan confiabilidad mecánica comprobada y piezas de repuesto más económicas. Las máquinas personalizadas conllevan mayores riesgos y fases de diseño más largas. Sólo debe buscar equipos personalizados para formas de productos altamente patentados. También son necesarios para limitaciones espaciales extremas que los marcos estándar no pueden acomodar.


