يتطلب الاستثمار في معدات التعبئة والتغليف الصناعية رأس مال كبير. أنت تواجه مخاطر تشغيلية عالية منذ البداية. الآلة التي تم اختيارها بشكل سيئ تعطل الإنتاج اليومي. يمكن أن يحد بشدة من نمو التصنيع الإجمالي لديك. تعمل كل منشأة في ظل قيود مادية فريدة من نوعها. نادراً ما ينجح النهج العام لشراء المعدات. غالبًا ما يؤدي الإفراط في تحديد معداتك إلى إهدار الميزانية. إنه يخلق تعقيدًا غير ضروري على أرضية المصنع. وعلى العكس من ذلك، فإن عدم التحديد يؤدي إلى اختناقات فورية في الإنتاج. كما أنه يؤدي إلى كوابيس الصيانة المستمرة. أنت بحاجة إلى طريقة موثوقة لتحقيق التوازن بين القدرة واحتياجات الإنتاج الفعلية. توفر هذه المقالة إطارًا صارمًا للتقييم لا يعتمد على البائع. يساعدك على تقييم
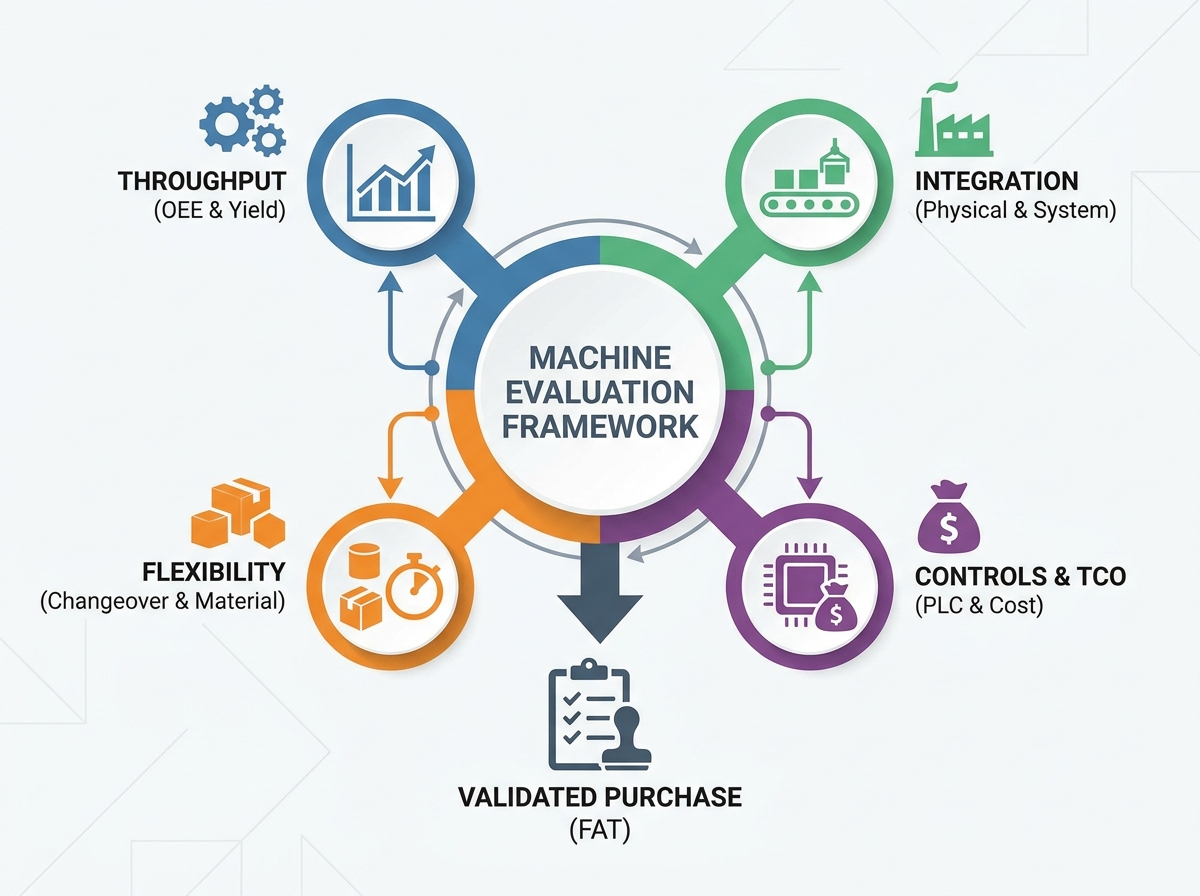
آلة التعبئة الأوتوماتيكية بدقة. نحن نستكشف المواصفات الهامة المتعلقة بالأداء المستدام والتكامل الميكانيكي. سوف تتعلم كيفية قياس الإنتاجية الحقيقية. نحن نغطي أيضًا كيفية تقييم توافق المواد وتأكيد جاهزية المنشأة. وأخيرًا، نقوم بفحص معايير نظام التحكم وتفويضات الامتثال الأساسية للسلامة.
الوجبات السريعة الرئيسية
- السرعة ثانوية بالنسبة لـ OEE: الحد الأقصى للدورات في الدقيقة يعني القليل دون الأخذ في الاعتبار الفعالية الإجمالية للمعدات، وأوقات التغيير، وفترات الصيانة.
- التكامل يفرض النجاح: يجب أن تتماشى الآلة مع خلاصات المنبع الموجودة، والخدمات اللوجستية النهائية، والقيود المكانية لأرضية المصنع.
- تعمل الضوابط الموحدة على تقليل النفقات طويلة الأجل: يؤدي اختيار الشركات المحدودة العامة المعترف بها عالميًا (على سبيل المثال، Siemens وAllen-Bradley) إلى منع تقييد البائع وتقليل تكاليف استكشاف أخطاء البرامج وإصلاحها.
- اطلب إجراء اختبار قبول المصنع (FAT): لا تقم مطلقًا بإتمام عملية الشراء دون التحقق من صحة أداء الجهاز على المنتج المحدد ومواد التعبئة والتغليف.
1. القدرة الإنتاجية مقابل الإنتاجية المستدامة
يعلن المصنعون بشكل روتيني عن سرعات ميكانيكية قصوى مذهلة. يقومون بقياس هذه المعدلات بعدد الدورات في الدقيقة (CPM). ومع ذلك، نادرًا ما تتطابق السرعة المقدرة مع الواقع التشغيلي. غالبًا ما تواجه الآلة التي تعمل بأقصى سرعة مطلقة تآكلًا متسارعًا. كما أنه يخلق احتمالية أكبر لانحشار المواد. يجب عليك التمييز بين ذروة الأداء النظري وسرعة الإنتاج المستدامة. حسابات الإنتاجية المستدامة للتوقف الجزئي والصيانة الروتينية. تحدث التوقفات الدقيقة عندما تكتشف المستشعرات أخطاء صغيرة. يجب على المشغلين إزالة الانحشارات البسيطة باستمرار. تؤدي هذه التأخيرات الصغيرة إلى تدمير فعالية المعدات الشاملة (OEE). يوفر العائد المستدام صورة دقيقة للغاية عن إنتاجك اليومي الحقيقي. بعد ذلك، قم بتقييم قدرة الطفرة في المنبع. نادراً ما تقوم خطوط الإنتاج بتغذية المنتجات بمعدل موحد تمامًا. غالبًا ما تدفع معدات المنبع زيادات مفاجئة في المواد. يجب أن يتعامل نظام التغليف الأمثل مع هذه التقلبات بسلاسة. يجب أن تتميز بأنظمة تخزين مؤقت ذكية. يوفر ناقل التراكم منطقة عازلة مادية. تحتفظ هذه المنطقة بالمنتجات مؤقتًا بينما تلحق الآلات النهائية بالمنتجات. تمتص هذه المخازن المؤقتة زيادات المنتج. أنها تمنع الاختناقات الكارثية. أنها تلغي الحاجة إلى التدخل اليدوي المفاجئ. ويضمن تقييم استجابة الاندفاع هذه التشغيل المستمر خلال لحظات التغذية القصوى. وأخيرًا، قم بفحص معدلات الرفض والعائد الإجمالي. السرعة العالية لا تعني شيئًا إذا تأثرت الدقة. يجب عليك البحث عن المواصفات التي توضح بالتفصيل هوامش الخطأ المقبولة. قم بمراجعة آليات الرفض الآلية بعناية. تستخدم آليات الرفض نفحات هوائية دقيقة أو أذرع تحويل ميكانيكية. يقومون بإزالة الطرود المعيبة دون إيقاف الخط بأكمله. النظر في سيناريو عملي فيما يتعلق بربحية العائد. الآلة التي تعمل بدقة 99% بمعدل 100 نسخة لكل ألف ظهور تحقق إيرادات ثابتة. فهو يقلل من هدر المنتج. وعلى العكس من ذلك، فإن الآلة التي تعمل بدقة 94% عند 120 دورة في الدقيقة تتسبب في نفايات هائلة. إنه يرفع تكاليف المواد بشكل كبير. دائمًا ما تتفوق المعدات الأبطأ والدقيقة للغاية على البدائل الأسرع والمعرضة للأخطاء.
2. توافق المواد وسرعة التغيير
تؤثر تفاوتات المواد بشكل مباشر على موثوقية الإنتاج. يجب عليك تقييم المواصفات بدقة لسمك الفيلم. تقييم درجات الكرتون وصلابة الحقيبة. غالبًا ما تعاني الأغشية الرقيقة من الاحتراق أثناء مرحلة الختم الحراري. على العكس من ذلك، تتطلب المواد السميكة بشكل مفرط فترات بقاء أطول. تتكدس الألواح المموجة الملتوية بسهولة في المجلات الآلية. تنتقل العديد من الشركات الآن إلى المواد المستدامة أو المعاد تدويرها. غالبًا ما تعرض هذه المواد الصديقة للبيئة تباينًا هيكليًا أعلى. تواجه الآلة الصلبة صعوبة في معالجة الأفلام المعاد تدويرها غير المتناسقة. تحديد ما إذا كانت المعدات تتميز بضوابط التوتر التكيفية. تستوعب عناصر التحكم هذه العيوب الطفيفة في المواد بسلاسة. تعتبر التحولات بدون أدوات أمرًا بالغ الأهمية اليوم. تقوم معظم المرافق بتشغيل وحدات SKU متعددة خلال نوبة عمل واحدة. تؤدي فترات التغيير الممتدة إلى تدمير الكفاءة التشغيلية. قم بتقييم الدقائق الدقيقة المطلوبة لتبديل تنسيقات التغليف. يجب عليك إعطاء الأولوية للتغييرات الآلية أو بدون أدوات على التعديلات اليدوية. تعمل التعديلات التي تعتمد على المؤازرة على نقل المكونات تلقائيًا إلى المواضع المحددة. إن مطالبة المشغلين باستخدام مفاتيح الربط تدعو إلى حدوث خطأ بشري. فهو يمتد فترة التوقف دون داع. كما أنه يقدم تناقضات بين مشغلي الآلات المختلفين. فيما يلي الممارسات التشغيلية الأساسية لإدارة التحولات السريعة:
- وصفات تنسيق ما قبل البرنامج: استخدم لوحة التحكم لتخزين معلمات SKU محددة تلقائيًا.
- تنفيذ آليات التحرير السريع: استبدل البراغي التقليدية باستخدام أذرع القفل الإضافية المرمزة بالألوان.
- توحيد قضبان التوجيه: استخدم قضبان التوجيه الآلية التي يتم ضبطها تلقائيًا حسب العروض المحددة مسبقًا.
- إجراء عمليات التحقق المرئي: قم بتزويد المشغلين بمؤشرات مرئية واضحة تؤكد نقاط التغيير المقفلة.
تتطلب مقاييس الخردة والنفايات اهتمامًا وثيقًا. مراجعة بيانات الشركة المصنعة بشأن نفايات المواد خلال مراحل محددة. غالبًا ما تهدر الآلات عددًا كبيرًا من الأفلام أثناء تسلسل بدء التشغيل. يؤدي إيقاف الآلة أيضًا إلى توليد الخردة. من المعروف أن مراحل التغيير تعتبر مسرفة. يجب عليك تحديد المعدات التي تقلل من هذه النفايات الانتقالية. يقوم النظام الفعال بتتبع مقاييس الخردة والإبلاغ عنها باستمرار.
3. البصمة والتخطيط والتكامل الميكانيكي
يتطلب دمج المعدات الجديدة تخطيطًا مكانيًا دقيقًا. يجب عليك تحليل متطلبات البصمة الدقيقة عن كثب. تحتاج الآلة إلى مساحة أكبر بكثير مما توحي به أبعادها الأساسية. يجب عليك حساب التصريح اللازم لوصول المشغل. تتطلب لفات الأفلام الثقيلة معدات رفع مخصصة. تحتاج الرافعات الشوكية إلى نصف قطر دوران كافٍ بالقرب من الماكينة. تحتاج فرق الصيانة إلى ممرات واسعة لفتح أبواب الخدمة بالكامل. تعمل حراسة السلامة أيضًا على توسيع الغلاف المكاني الشامل. يؤدي إهمال هذه الموافقات إلى خلق ظروف عمل خطيرة وضيقة. تمثل ارتفاعات التغذية والتغذية الخارجية مصيدة تكامل شائعة أخرى. يجب عليك التحقق من ارتفاعات الناقل بالضبط. ويجب أن تتطابق تمامًا مع خطوط الإنتاج الحالية لديك. تجبرك الارتفاعات المنحرفة على إنشاء انتقالات ميكانيكية مخصصة. في بعض الأحيان يحتاجون إلى مصاعد مائلة باهظة الثمن. تعمل هذه الإضافات المخصصة على زيادة متطلبات الميزانية بسرعة. كما أنها تقدم نقاطًا جديدة للعطل الميكانيكي. يؤدي توثيق متطلبات المرافق إلى منع ترقيات المرافق المكلفة لاحقًا. يجب عليك تأكيد المتطلبات الكهربائية المحددة على الفور. قم بتوثيق الجهد المطلوب والمرحلة والتيار الإجمالي. غالبًا ما تفتقر المرافق القديمة إلى اللوحات الحديثة ذات التيار العالي. يؤدي إسقاط جهاز جديد في شبكة كهربائية قديمة إلى تعثر القواطع بشكل متكرر. يؤدي انخفاض الجهد إلى إجبار PLCs على إعادة التشغيل بشكل غير متوقع. وهذا يدمر دفعات الإنتاج على الفور. تتطلب المتطلبات الهوائية أيضًا التحقق الصارم. لاحظ القدم المكعبة الدقيقة في الدقيقة (CFM) والضغط (PSI) المطلوب. إذا لم تتمكن البنية التحتية لمنشأتك من دعم الجهاز، فستتضاعف تكاليف الترقية بسرعة.
قائمة مراجعة المرافق والمواصفات المكانية،
| فئة المواصفات، |
المقاييس الهامة للتحقق من |
تأثير التكامل |
| التخطيط المكاني |
البصمة الأساسية، وأراجيح الأبواب، ومناطق الأمان |
يضمن الوصول الآمن للمشغل ومساحة الصيانة المتوافقة |
| ارتفاعات الخط |
ارتفاع التغذية، ارتفاع التغذية، إمكانية التعديل |
يزيل الناقلات المخصصة ويقلل من انسداد المواد |
| الطاقة الكهربائية |
الجهد الكهربي، الطور (ثلاثي الطور مقابل المفرد)، التيار |
يمنع التحميل الزائد على اللوحة وترقيات المحطات الفرعية المكلفة |
| العرض الهوائي |
مطلوب CFM، تشغيل PSI، جودة الهواء |
يضمن أداءً ثابتًا للمشغل دون إجهاد الضاغط |
4. أنظمة التحكم، وHMI، وأتمتة البيانات
إن تقييم وحدة التحكم المنطقية القابلة للبرمجة (PLC) أمر غير قابل للتفاوض. يجب عليك الإصرار على أنظمة الهندسة المعمارية المفتوحة. يؤدي توحيد الأنظمة غير المسجلة الملكية إلى مزايا كبيرة. العلامات التجارية مثل Allen-Bradley أو Siemens أو Omron معترف بها عالميًا. يمكن للفنيين المحليين خدمة هذه المنصات الموحدة بسهولة. تعمل وحدات التحكم الخاصة على تأمين دخولك إلى شبكة الخدمة الحصرية للشركة المصنعة. تتطلب البرمجيات الاحتكارية رسوم ترخيص باهظة الثمن. ويجب عليك الانتظار أياماً حتى يصل فني متخصص. تعمل الأنظمة الأساسية ذات البنية المفتوحة على تمكين فريق الصيانة الداخلي لديك. يمكنهم استكشاف مشكلات المنطق وإصلاحها على الفور. وهذا يمنع حدوث خلل بسيط في البرامج من التسبب في فترات توقف طويلة. تحدد واجهة الإنسان والآلة (HMI) كفاءة المشغل بشكل مباشر. يجب أن تتميز الواجهة الحديثة بتشخيصات بديهية للغاية. يسمح تتبع الأخطاء المرئي للمشغلين بحل حالات الاختناق البسيطة على الفور. يعرض تتبع الأخطاء المرئية مواقع المستشعرات الدقيقة على عرض الجهاز ثلاثي الأبعاد. يساعد الدعم متعدد اللغات القوى العاملة المتنوعة على تشغيل المعدات بأمان. إن HMI المعقد يحبط الموظفين الجدد. إنه يزيد بشكل كبير من وقت تدريب المشغل المطلوب. اختر الشاشات التي تستخدم رسومات واضحة بدلاً من القوائم ذات النصوص الثقيلة. إن الاتصال بالصناعة 4.0 يقود ذكاء التصنيع الحديث. متقدمة
يجب أن تتواصل آلة التعبئة الأوتوماتيكية دون عناء. ابحث عن الامتثال الصارم لـ PackML. يضمن هذا المعيار تقديم تقارير متسقة عن حالة الجهاز. يقوم PackML بتصنيف حالات الآلة عالميًا. المصطلحات مثل خامل أو تنفيذ أو معلق تعني نفس الشيء في جميع خطوطك. قم بتقييم التوافق باستخدام بروتوكولات Ethernet/IP أو OPC UA. تسمح أطر الاتصال هذه باستخراج البيانات بسلاسة. إنها تغذي بيانات الأداء في الوقت الفعلي مباشرةً في أنظمة تخطيط موارد المؤسسات (ERP) الخاصة بك. كما أنها تتصل بشبكات SCADA لنمذجة الصيانة التنبؤية.
5. الامتثال والسلامة والتقييمات البيئية
تحدد التقييمات البيئية المكان الذي يمكنك فيه تركيب المعدات بأمان. بالنسبة لتطبيقات الأطعمة أو المشروبات أو الأدوية، يجب عليك تحديد تقييمات الغسيل المطلوبة. يتعامل تصنيف IP65 مع نفاثات المياه ذات الضغط المنخفض بأمان. ومع ذلك، تتطلب بروتوكولات الصرف الصحي الصارمة شهادة IP69K. تستخدم بيئات تجهيز الأغذية مواد كيميائية للتنظيف القاسية. تعمل عوامل الرغوة الكاوية على تدمير مكونات الألومنيوم القياسية بسرعة. يتحمل IP69K عمليات الغسل الكاوية ذات الضغط العالي ودرجة الحرارة العالية. تتميز حاويات IP69K بأسقف مائلة. تتخلص هذه الأسطح من المياه بسرعة أثناء الصرف الصحي. يجب عليك أيضًا تحديد درجات الفولاذ المقاوم للصدأ المناسبة. معيار 304 غير القابل للصدأ يعمل للتطبيقات العامة. تتطلب البيئات المسببة للتآكل الفولاذ المقاوم للصدأ 316L الفائق. معايير السلامة هي متطلبات قانونية مطلقة. إنها ليست ترقيات اختيارية أبدًا. يجب عليك تأكيد الامتثال الصارم لتوجيهات السلامة الإقليمية. تتطلب المعدات الموجهة إلى أوروبا علامة CE شرعية. تتطلب التركيبات في أمريكا الشمالية شهادة UL أو CSA. تأكد من أن التصميم يلبي جميع معايير OSHA المعمول بها محليًا. تجاهل هذه الشهادات يدعو إلى فرض غرامات تنظيمية شديدة. كما أنه يعرض المشغلين لمخاطر غير مقبولة في مكان العمل. تتطلب أقفال الحماية والسلامة إجراء فحص مادي شامل. قم بتقييم ميزات السلامة الأساسية للجهاز بدقة. تستخدم دوائر السلامة من الفئة 4 أسلاكًا زائدة عن الحاجة. في حالة فشل أحد مرحل الأمان، يقوم مرحل النسخ الاحتياطي بإيقاف الجهاز بأمان.
- أقفال الأمان: تحقق من وجود أقفال تعشيقية زائدة من الفئة 3 أو 4 على جميع أبواب الوصول.
- الستائر الخفيفة: تأكد من أن الحواجز البصرية تحمي مناطق التغذية المفتوحة تلقائيًا. يؤدي كسر هذا الحاجز إلى توقف فوري ومتحكم فيه.
- توقفات الطوارئ: تحقق من الموضع الاستراتيجي لأزرار التوقف الإلكتروني حول المحيط بأكمله.
- عزل الطاقة: تأكد من سهولة الوصول إلى نقاط القفل/العلامة (LOTO) لأطقم الصيانة.
الاستنتاج
يتطلب تقييم حل التغليف الصناعي اتباع نهج منضبط للغاية. يجب أن تنظر إلى ما هو أبعد من ادعاءات سرعة الكتيب اللامع. التركيز بشكل كبير على حقائق التكامل الميكانيكي يضمن النجاح على المدى الطويل. تؤثر سرعة التغيير بشكل مباشر على ربحيتك اليومية. تملي اعتبارات دعم دورة الحياة مشكلات الصيانة المستقبلية. يوازن الشراء الاستراتيجي بين القدرة الفورية والموثوقية التشغيلية المستدامة. عند دمج جديد
آلة التعبئة التلقائية في سير العمل الحالي لديك، مع إعطاء الأولوية للتوحيد القياسي وسلامة العمال قبل كل شيء. اتخذ هذه الخطوات التالية النهائية قبل توقيع أي عقد:
- قم بتجميع احتياجاتك التشغيلية الدقيقة في مستند رسمي لمواصفات متطلبات المستخدم (URS).
- قم بتوزيع URS هذا على العديد من البائعين لضمان عرض أسعار موحد.
- قم بتقييم المخططات المقترحة مقابل قياسات أرضية المصنع الفعلية.
- فرض اختبار قبول المصنع الشامل (FAT) كشرط عقد غير قابل للتفاوض.
- قم بإجراء FAT باستخدام منتجك الفعلي وفيلم الإنتاج لضمان الأداء.
التعليمات
س: ما هو اختبار قبول المصنع (FAT) لآلة التعبئة؟
ج: يعد اختبار قبول المصنع بروتوكولًا صارمًا للتحقق من الصحة. يتم ذلك في منشأة الشركة المصنعة قبل شحن المعدات. يمكنك تشغيل منتجك الفعلي ومواد التعبئة والتغليف من خلال المعدات. تثبت هذه العملية أن الآلة تلبي جميع المواصفات المتعاقد عليها. يسمح لك بتحديد العيوب وإصلاحها قبل التسليم.
س: كيف يمكنني حساب عائد الاستثمار على آلة التعبئة الأوتوماتيكية؟
ج: يمكنك حساب عائد الاستثمار من خلال مقارنة النفقات الرأسمالية مع المدخرات التشغيلية الشاملة. عامل في انخفاض كبير في تكاليف العمالة. أضف المنفعة المالية لزيادة حجم الإنتاج. قم بتضمين التوفير من خلال تقليل هدر المواد وتقليل وقت التوقف عن العمل. قم بتخطيط هذه المدخرات المتراكمة على جدول استهلاك قياسي مدته 3 إلى 5 سنوات لتحديد فترات الاسترداد.
س: هل يجب أن أشتري آلة تعبئة أوتوماتيكية مخصصة أو قياسية؟
ج: توفر النماذج القياسية فترات زمنية أسرع بشكل ملحوظ. إنها توفر موثوقية ميكانيكية مثبتة وقطع غيار أرخص. تحمل الآلات المخصصة مخاطر أعلى ومراحل تصميم أطول. يجب عليك فقط متابعة المعدات المخصصة لأشكال المنتجات شديدة الملكية. كما أنها ضرورية للقيود المكانية الشديدة التي لا تستطيع الإطارات القياسية استيعابها.


