
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-13 Origen: Sitio


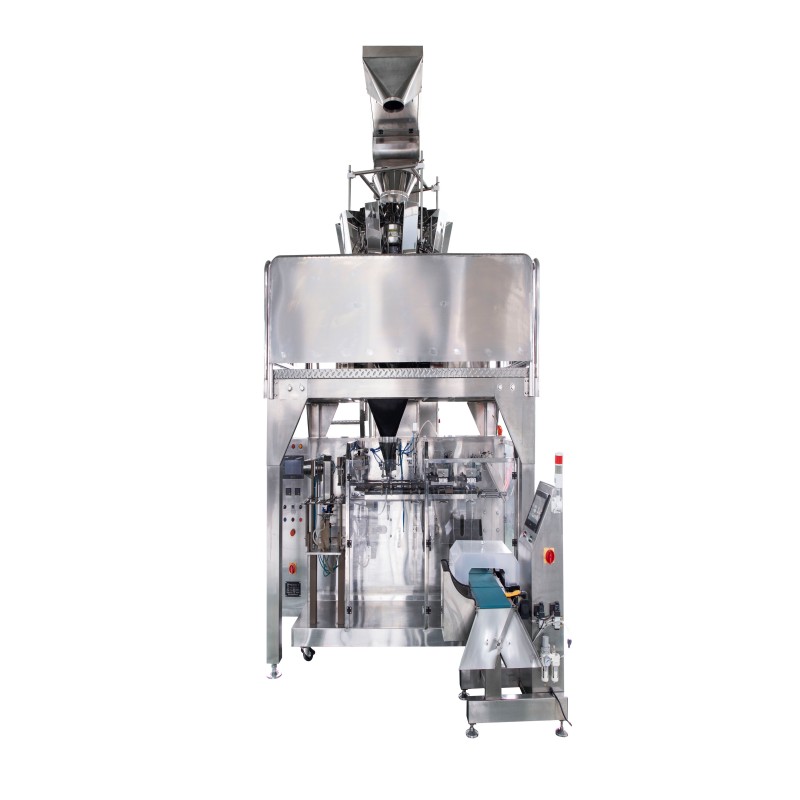
Los requisitos de envasado de alimentos para mascotas han cambiado drásticamente. Los consumidores esperan bolsas resistentes, resellables y visualmente perfectas para sus animales. Los gerentes de planta se enfrentan a una dura realidad: las líneas de envasado heredadas luchan con estos formatos complejos. Necesita un mayor rendimiento y la capacidad de ejecutar múltiples SKU (diferentes tamaños de bolsas, cremalleras deslizantes y materiales laminados) sin aumentar sus tasas de desechos. Depender del embolsado manual o forzar un antiguo sistema en línea a ejecutar bolsas con sellado cuádruple acaba con la eficiencia de su línea. Pasar a sistemas automatizados que manipulen bolsas preformadas resuelve este cuello de botella directamente. Analizaremos las realidades mecánicas, los requisitos de diseño y las ventajas operativas de la integración máquinas empacadoras de bolsas prefabricadas para alimentos para mascotas en sus líneas de producción de croquetas secas, golosinas y alimentos húmedos.
Integridad superior del sellado: las bolsas preformadas permanecen estables en la línea, lo que permite estaciones de sellado dedicadas de alta presión que reducen drásticamente las tasas de desechos en comparación con la formación de películas en línea.
Agilidad de SKU inigualable: los cambios sin herramientas permiten a las instalaciones cambiar entre bolsas de golosinas pequeñas y bolsas de croquetas a granel en minutos, maximizando la eficacia general del equipo (OEE).
Cumplimiento sanitario: Los sistemas modernos cuentan con clasificaciones de lavado IP65/IP69K, fundamentales para mitigar la contaminación cruzada en la producción de alimentos húmedos y croquetas con alto contenido de grasa.
Integración escalable: estas máquinas se sincronizan perfectamente con pesadoras de cabezales múltiples ascendentes y equipos de inspección posteriores, creando un ecosistema cohesivo y automatizado.
Las bolsas verticales, los sellos cuádruples y las cremalleras deslizantes lucen muy bien en los estantes de las tiendas minoristas, pero causan pesadillas en la planta de producción si se utiliza el equipo incorrecto. Los diseños complejos de bolsas provocan un tiempo de inactividad excesivo en las máquinas tradicionales de formación, llenado y sellado (FFS). Los operadores pasan horas luchando con complejos ajustes de seguimiento de la película. Los collares de formación requieren ajustes continuos para manejar adecuadamente las películas laminadas pesadas. Cada minuto dedicado a ajustar la alineación de la película reduce el rendimiento general de la línea. Los sistemas heredados carecen de la flexibilidad mecánica para manejar de manera eficiente las demandas de embalaje modernas. Terminas eligiendo entre correr a velocidades óptimas o correr con estilos de bolsa complejos.
Las microfugas en los envases de alimentos para mascotas tienen graves consecuencias financieras. Los sellos comprometidos reducen drásticamente la vida útil del producto. Las croquetas ricas en grasas se oxidan rápidamente cuando se exponen al aire ambiente, lo que provoca que se pongan rancias. Los minoristas emiten costosas devoluciones de cargo por productos estropeados o dañados que llegan a los centros de distribución. Depender de una tecnología de sellado en línea obsoleta aumenta la frecuencia de estas fallas. Las instalaciones modernas requieren estaciones de sellado dedicadas que garanticen cierres herméticos en cada ciclo. La eliminación de las microfugas protege el producto y evita envíos rechazados.
Los procesos de carga manuales y semiautomáticos ocultan importantes costes operativos. Los trabajadores se enfrentan a una tensión ergonómica constante al levantar repetidamente supersacos pesados. Los movimientos repetitivos provocan fatiga, disminución de la concentración y lesiones en el lugar de trabajo. Los riesgos de seguridad se multiplican cuando se manipulan manualmente formatos de embalaje incómodos durante un turno de ocho horas. La escasez de mano de obra expone la fragilidad de las operaciones de embalaje manual. La automatización del proceso de manipulación de bolsas elimina por completo estos riesgos ergonómicos. Puede reasignar la mano de obra a tareas de control de calidad y gestión de línea de mayor valor.
Métrica operativa |
Sistemas FFS heredados |
Sistemas automatizados de bolsas prefabricadas |
|---|---|---|
Tiempo de cambio |
1 a 3 horas (requiere cambiar los tubos formadores y los rollos de película) |
10 a 15 minutos (ajustes HMI sin herramientas) |
Tasa de chatarra |
Alto (errores de seguimiento de la película, malos sellos durante el inicio) |
Near Zero (bolsas preformadas, estaciones de sellado dedicadas) |
Flexibilidad de estilo de bolso |
Bajo (limitado a dimensiones específicas del collar de formación) |
Alto (asas verticales, cierre cuádruple, fondo plano, cremalleras) |
Calidad del sello |
Variable (dependiente de la tensión de la película y del movimiento continuo) |
Consistente (mordazas de sellado estacionarias de alta presión) |
Los proveedores de embalaje fabrican bolsas preformadas fuera de sus instalaciones bajo estrictos controles de calidad. El único objetivo de la máquina sigue siendo abrir, llenar y sellar la bolsa. Esta división del trabajo elimina por completo el riesgo de gráficos sesgados. Los refuerzos desalineados se convierten en un problema del pasado. Las marcas logran una coherencia estética perfecta en cada unidad producida. Las máquinas FFS luchan por igualar este nivel de perfección visual durante los ciclos de producción de alta velocidad porque forman la bolsa y la llenan simultáneamente. Las bolsas preformadas garantizan que el producto final tenga el aspecto exacto que pretendía el equipo de marketing.
La eliminación del paso de formación de película simplifica drásticamente la arquitectura de la máquina. Los sistemas prefabricados cuentan con muchas menos piezas móviles que los equipos FFS tradicionales. Eliminan tubos formadores, correas de tracción y empalmadores de películas complejos. Esta simplicidad mecánica se traduce directamente en una solución de problemas más sencilla para los operadores. Los equipos de mantenimiento dedican menos tiempo a diagnosticar problemas complejos de manejo web. Los operadores centran su atención en la precisión del llenado y la integridad del sellado en lugar de luchar contra la tensión de la película.
Los programas de producción exigen transiciones rápidas entre diferentes tiradas de productos diariamente. Un sistema de bolsa prefabricado requiere sólo de 10 a 15 minutos para un cambio completo. Los operadores ajustan el ancho de las pinzas mediante controles HMI automatizados e intuitivos. Cambiar los tubos formadores y los rollos de película pesados en una máquina FFS suele llevar varias horas. Esta enorme reducción del tiempo de inactividad durante el cambio maximiza la capacidad de producción. Las instalaciones manejan programas de producción de alta combinación sin sacrificar los objetivos de producción diarios.
Las máquinas prefabricadas y las bolsas preformadas conllevan un costo inicial de material por unidad más alto. Sin embargo, la drástica reducción del material de desecho compensa rápidamente este gasto. Los menores requisitos de mantenimiento y la eliminación del tiempo de inactividad por cambio generan un retorno de la inversión más rápido. Los entornos de producción de alta combinación son los que más se benefician de esta agilidad. La producción predecible y la reducción del desperdicio justifican el gasto de capital inicial. Deja de pagar por la película desperdiciada y empieza a pagar por una producción garantizada.
Comprender la mecánica interna de una máquina rotativa de bolsas prefabricadas ayuda a los equipos de mantenimiento a optimizar el rendimiento. La mayoría de los sistemas utilizan un diseño de torreta giratoria de 8 estaciones. Cada estación realiza una tarea específica y aislada a medida que la bolsa avanza por el círculo.
Alimentación de bolsas: los operadores cargan pilas de bolsas vacías en el cargador. Las correas de vacío o los brazos robóticos recogen bolsas individuales y las introducen en las pinzas de la torreta giratoria.
Codificación de fecha: una impresora de transferencia térmica (TTO) o un codificador de inyección de tinta aplica números de lote, fechas de vencimiento y códigos de barras a la bolsa plana y vacía.
Apertura de cremallera: Dedos mecánicos especializados abren previamente los rieles de la cremallera resellable sin romper el perfil de plástico.
Apertura de la bolsa: Las ventosas de vacío separan los paneles de la bolsa. Las ráfagas de aire dirigidas inflan la bolsa completamente desde el interior para romper cualquier adherencia estática.
Llenado: Los embudos de buceo ingresan a la bolsa directamente antes de que comience la dispensación. La pesadora situada previamente coloca la dosis exacta del producto en la bolsa.
Asentamiento y extracción de polvo: las placas vibratorias agitan la bolsa para asentar las croquetas. Las campanas de aspiración eliminan el polvo en suspensión en el aire de la zona de sellado.
Sellado térmico: las mandíbulas calentadas aplican presión y temperatura precisas para derretir la capa de sellador interior.
Enfriamiento y descarga: Las barras de enfriamiento fijan inmediatamente el sello y restauran la resistencia del material. El producto terminado cae sobre un transportador de salida.
La dosificación precisa evita el costoso desperdicio de producto y la contaminación de la línea. La máquina integra embudos de inmersión que ingresan a la bolsa directamente antes de que comience la dispensación. Este enfoque específico garantiza un llenado eficiente y evita derrames por los bordes de la bolsa. Los embudos mantienen la zona de sellado completamente libre de polvo de producto o residuos de grasa. Las zonas de sellado limpias son obligatorias para lograr cierres herméticos. Cualquier contaminación en esta área garantiza una falla del sello más adelante en el proceso.
La etapa final asegura el producto para la distribución minorista. La máquina emplea un proceso de sellado de varias etapas para una máxima resistencia. Las mandíbulas calentadas aplican presión y temperatura precisas para derretir la capa de sellador interior. Inmediatamente siguen barras de enfriamiento para fijar el sello y restaurar la resistencia del material al instante. Esto produce sellos herméticos capaces de soportar tensiones de transporte severas. Luego, el producto terminado se descarga sobre un transportador de salida. De ahí, pasa a la inspección final, el control de peso y el empaquetado de cajas.
Los alimentos secos para mascotas generan importantes partículas durante el envasado. A La máquina empacadora de gránulos en bolsas prefabricadas integra sistemas especializados de extracción de polvo. Estas aspiradoras eliminan las partículas en el aire antes de que se depositen en las superficies de sellado. Los mecanismos de asentamiento por vibración sacuden la bolsa suavemente durante el ciclo de llenado. Esto garantiza que las croquetas se asienten debajo de la zona de sellado antes del cierre de la mandíbula. La sedimentación adecuada maximiza la utilización del volumen de la bolsa y evita que las croquetas atrapadas rompan el sello. La gestión del polvo mantiene la línea funcionando continuamente.
Los alimentos para mascotas a granel requieren una ingeniería sólida para soportar el estrés físico. A La máquina envasadora de gránulos en bolsas grandes maneja pesos que van desde 5 kg hasta 20 kg sin esfuerzo. Pinzas mecánicas de alta resistencia aseguran firmemente los materiales laminados gruesos. Los transportadores de soporte inferior son absolutamente imprescindibles para estos grandes formatos. Quitan el peso físico de las juntas superiores y las pinzas durante el proceso de llenado. Esto evita que la bolsa se estire o se rompa bajo la carga de croquetas pesadas. La sincronización entre el transportador y la torreta giratoria evita la caída de bolsas.
Los productos viscosos exigen estrictos protocolos de higiene para garantizar la seguridad alimentaria. La manipulación de alimentos húmedos requiere estándares de lavado sanitario en toda la máquina. La sólida construcción de acero inoxidable evita la corrosión provocada por productos químicos de limpieza diarios agresivos. Las superficies inclinadas evitan que el agua se acumule después de los ciclos de saneamiento, eliminando los puntos de refugio de bacterias. Las bombas dosificadoras de líquidos especializadas garantizan un llenado preciso de salsas y trozos húmedos. Estas bombas se desmontan fácilmente para procedimientos de limpieza in situ (CIP) para evitar la contaminación cruzada entre lotes.
El diseño de la pinza impacta directamente en la calidad del sello final. Las pinzas mecánicas proporcionan una fuerza de sujeción superior en comparación con las alternativas neumáticas estándar. Mantienen la tensión absoluta de la bolsa a medida que la bolsa se mueve rápidamente entre estaciones. Una tensión constante evita que se formen arrugas en el área del sello. Una superficie plana y tensa garantiza cierres herméticos. Las pinzas débiles permiten que la bolsa se hunda bajo el peso del producto. Esto conduce a sellos doblados, vida útil comprometida y productos rechazados.
un centro La máquina empacadora de alimentos para mascotas rara vez funciona de forma aislada. Se comunica perfectamente con el equipo ascendente para mantener la velocidad de la línea. Las pesadoras de cabezales múltiples, los llenadores de tornillo sin fin y los elevadores de cangilones alimentan el producto al sistema de manera continua. Una arquitectura unificada de controlador lógico programable (PLC) sincroniza estos componentes mediante protocolos Ethernet/IP o PROFINET. Esta integración evita cuellos de botella y garantiza que la báscula solo dispense cuando la bolsa esté lista. La comunicación fluida maximiza la eficiencia general de la línea y evita el vertido de productos.
Para ampliar la vida útil es necesario controlar con precisión el entorno interno de la bolsa. Los sistemas de lavado con gas nitrógeno desplazan el oxígeno antes de que se aplique el sello final. Esta técnica de envasado en atmósfera modificada (MAP) protege los alimentos para mascotas naturales y sin conservantes. La eliminación de oxígeno previene la oxidación de las grasas y retrasa significativamente su deterioro. La dosificación precisa del gas garantiza que los niveles de oxígeno residual se mantengan por debajo de los umbrales objetivo estrictos. Esto protege el sabor, el aroma y el valor nutricional del producto durante largos tiempos de tránsito y almacenamiento en almacén.
Los sistemas automatizados detectan y aíslan errores de forma independiente para proteger la calidad de la salida. Las funciones de verificación integradas protegen la integridad de la producción en cada paso. Los sensores 'Sin bolsa, sin llenado' evitan que la pesadora deje caer el producto si una bolsa no se abre. Las estaciones de rechazo automático retiran las bolsas con sellos abiertos de la línea mediante un barrido mecánico. La integración con sistemas de detección de metales o rayos X en línea garantiza la seguridad absoluta del producto. Estos mecanismos evitan que las unidades defectuosas lleguen al mercado de consumo.
Las bolsas preformadas mal fabricadas atascan la máquina repetidamente. La adherencia estática impide que las bolsas se abran correctamente en la estación de vacío. Las cremalleras fusionadas destruyen instantáneamente los dedos de apertura mecánica. Establezca estrictas tolerancias de materiales con los proveedores de embalajes para mitigar este riesgo. Realice rigurosas pruebas de aceptación en fábrica (FAT) utilizando películas de producción reales. Las pruebas con las bolsas exactas utilizadas en las operaciones diarias revelan problemas de compatibilidad ocultos antes de la instalación. Los proveedores de demanda proporcionan calificaciones consistentes de coeficiente de fricción (COF).
Los requisitos de espacio difieren significativamente entre los tipos de máquinas. Las máquinas rotativas de bolsas prefabricadas exigen un tamaño diferente al de las máquinas verticales FFS. Requieren distancias operativas más amplias para los almacenes de bolsas. Realice un mapeo espacial 3D detallado de la instalación antes de la compra. Tenga en cuenta las puertas de acceso para mantenimiento, la separación del gabinete eléctrico y los pasillos del operador. Una planificación adecuada del diseño garantiza que la máquina se integre sin problemas sin interrumpir los flujos de tráfico de montacargas existentes ni crear riesgos de seguridad.
La transición de equipos mecánicos a sistemas servoaccionados altamente automatizados presenta una curva de aprendizaje pronunciada. Los equipos de mantenimiento se ven abrumados por la lógica del PLC desconocida y las fallas de los servomotores. Exigir programas integrales de capacitación proporcionados por los proveedores para todos los operadores y técnicos. Priorice las máquinas equipadas con diagnósticos intuitivos de interfaz hombre-máquina (HMI) que muestran códigos de falla claros. Implemente estrictos programas de mantenimiento predictivo para evitar averías inesperadas. La capacitación adecuada garantiza que el equipo solucione problemas menores de forma independiente sin llamar al soporte OEM.
Elemento de la lista de verificación previa a la instalación |
Detalles del requisito |
|---|---|
Suministro eléctrico |
Verifique que los requisitos de voltaje, fase y amperaje coincidan con las especificaciones de la máquina. Instale caídas dedicadas. |
Aire comprimido |
Asegure un suministro de aire limpio y seco a los CFM y PSI requeridos para operar cilindros neumáticos y generadores de vacío. |
Carga de piso |
Confirme que la losa de concreto pueda soportar el peso estático y dinámico de la máquina y las básculas anteriores. |
Drenaje de lavado |
Para las líneas de alimentos húmedos, verifique que los desagües del piso estén colocados correctamente para manejar el escurrimiento de alto volumen de saneamiento. |
Audite sus tasas de desechos actuales para identificar el costo financiero exacto de las fallas en los sellos y la película desperdiciada durante el último trimestre fiscal.
Mapee el espacio de su instalación para confirmar que tiene el espacio libre necesario para la huella de una máquina rotativa y las zonas de carga del almacén de bolsas.
Envíe su formato de bolsa más resistente y el producto más difícil de procesar al fabricante del equipo para una prueba de aceptación de fábrica (FAT) integral.
Verifique que las clasificaciones de lavado IP del equipo propuesto coincidan con los requisitos sanitarios de su línea específica de alimentos secos o húmedos para mascotas.
R: Un cambio estándar tarda entre 10 y 20 minutos. El proceso se basa en ajustes sin herramientas. Los operadores utilizan controles HMI automatizados para cambiar los anchos de las pinzas y ajustar el cargador de bolsas. Esta rápida transición permite a las instalaciones cambiar entre diferentes tamaños y formatos de bolsas varias veces al día sin perder importantes horas de producción.
R: Estas máquinas utilizan boquillas de inmersión y embudos de transición que ingresan a la bolsa antes de dispensarse. Esto dirige el producto directamente al fondo. Además, la tecnología de sensor 'sin bolsa, sin llenado' garantiza que la pesadora anterior solo deje caer ingredientes costosos si la bolsa se abre y se bloquea con éxito en su lugar.
R: Sí, a través de estaciones de servicio modulares. Sin embargo, la manipulación de alimentos húmedos requiere mejoras específicas. La máquina debe contar con altas clasificaciones de lavado IP (IP65/IP69K) y una construcción de acero inoxidable para resistir una limpieza intensa. También se necesitan bombas dosificadoras de líquidos especializadas para manipular con precisión las golosinas húmedas viscosas.
R: La acumulación de polvo se gestiona mediante extracción por vacío específica y campanas antipolvo cerca de la estación de llenado. La máquina también utiliza vibración gradual para asentar las croquetas rápidamente. Esto garantiza que todas las partículas caigan por debajo de la zona de sellado antes de que las mordazas calentadas cierren, garantizando un cierre hermético.
R: La principal limitación es la velocidad. Grandes volúmenes de croquetas requieren tiempos de asentamiento más prolongados dentro de la bolsa. Además, manipular bolsas de 10 kg a 20 kg requiere mecanismos de soporte inferior. Esta ingeniería de alta resistencia alivia la tensión en las pinzas superiores pero limita los ciclos máximos por minuto en comparación con las máquinas de bolsas de golosinas más pequeñas.
R: Sí, pero requieren una calibración precisa. Las películas monomaterial sostenibles suelen tener ventanas de termosellado más estrechas que los laminados tradicionales. La máquina debe contar con un control de temperatura altamente preciso en las mordazas de sellado para derretir la capa de sellador sin quemar ni distorsionar la película reciclable exterior.
R: Los sistemas sanitarios utilizan componentes con clasificación IP65 o IP69K, lo que permite la limpieza con agua a alta presión. Cuentan con gabinetes NEMA 4X para proteger los componentes electrónicos sensibles. Los principios de diseño higiénico de la máquina incluyen superficies inclinadas para evitar la acumulación de agua y una construcción sólida de acero inoxidable para eliminar los puntos de refugio de bacterias.


