
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-19 Origen: Sitio


Ampliar la producción de alimentos requiere la transición de equipos de envasado aislados a un sistema totalmente integrado. El manejo de múltiples estados de productos presenta complejos desafíos de ingeniería. Los administradores de instalaciones enfrentan realidades distintas en el manejo de materiales en el piso. Los polvos generan polvo en el aire que compromete los sellos y ensucia la maquinaria. Los líquidos presentan variaciones de viscosidad, riesgos de salpicaduras y requisitos estrictos de limpieza in situ. Diseñando un sistema unificado La línea de envasado de alimentos requiere una evaluación rigurosa de los mecanismos de dosificación, las tecnologías de sellado y los estándares de diseño higiénico. Debe alinear estos elementos para garantizar una alta eficacia general del equipo y el cumplimiento normativo. Explicaremos exactamente cómo especificar, seleccionar e integrar la maquinaria adecuada para entornos de productos mixtos.
El comportamiento del material dicta el equipo: la fluidez del polvo (flujo libre versus flujo no libre) y la viscosidad del líquido son las principales métricas de referencia para seleccionar tecnologías de dosificación y llenado.
Flexibilidad de formato versus rendimiento: las líneas dedicadas de alta velocidad ofrecen el máximo rendimiento, mientras que los sistemas modulares que utilizan bolsas prefabricadas ofrecen cambios más rápidos para diversas carteras de productos que van desde sobres individuales hasta bolsas a granel.
El diseño higiénico no es negociable: los riesgos de contaminación cruzada entre ambientes húmedos y secos requieren una zonificación estricta, ventilación especializada y capacidades de lavado verificables.
La creación de un entorno de producción eficaz comienza con la definición de líneas de base operativas estrictas. No puede seleccionar maquinaria sin comprender primero sus métricas de producción específicas. Los operadores de instalaciones deben establecer expectativas claras de rendimiento. Defina las bolsas por minuto requeridas para cada SKU de producto. Calcule las tolerancias aceptables para la precisión del llenado. La precisión estricta minimiza el desperdicio del producto. También garantiza el estricto cumplimiento de la normativa de peso neto. Los tamaños de lote dictan la velocidad necesaria de los cambios de formato.
Para medir con precisión el éxito de su operación de embalaje, debe realizar un seguimiento de la eficacia general del equipo. Implemente estos pasos para calcular su línea de base:
Mida el tiempo de producción planificado restando el tiempo de inactividad programado del tiempo total del turno.
Calcule la disponibilidad dividiendo el tiempo de ejecución real por el tiempo de producción planificado.
Determine el rendimiento multiplicando el tiempo de ciclo ideal por el recuento total y luego dividiéndolo por el tiempo de ejecución real.
Evalúe la calidad dividiendo las unidades buenas por el total de unidades iniciadas.
La caracterización de materiales constituye la base de la selección de equipos. Los polvos y los líquidos se comportan de manera completamente diferente bajo tensión mecánica. Debe evaluar la densidad aparente del polvo y la sensibilidad a la humedad. Las características del flujo dictan el mecanismo de dosificación. El azúcar granulada fluye libremente. La leche en polvo cohesiva se aglutina y resiste la gravedad. Los ingenieros miden el ángulo de reposo para determinar cómo se comporta un polvo cuando se vierte. Un ángulo pronunciado indica una fluidez deficiente, lo que requiere agitación mecánica para mover el producto a través del relleno.
La caracterización de líquidos requiere medir la viscosidad a temperaturas de funcionamiento específicas. Evaluar la sensibilidad al corte del fluido. Identifique cualquier contenido de partículas, como trozos de fruta en el yogur o semillas en un aderezo. Las tendencias a la formación de espuma también dictan el diseño de la boquilla de llenado. Los líquidos altamente aireados requieren boquillas antiespumantes especializadas o tiempos de sedimentación prolongados antes de sellar.
La evaluación del rango de formatos garantiza una flexibilidad operativa a largo plazo. Planifique todos los formatos de embalaje requeridos. Estos van desde bolsitas monodosis hasta bolsitas multidosis. Compare los costos de tiempo de inactividad asociados con los cambios de herramientas. La transición de un cabezal de llenado de líquidos a una unidad dosificadora de polvo lleva tiempo. Los cambios rápidos mantienen los programas de producción al día. Los sistemas modulares suelen proporcionar el mejor equilibrio entre velocidad y flexibilidad.
La manipulación de productos secos requiere sistemas de dosificación especializados. Debes evaluar diferentes Máquinas envasadoras de polvo basadas en el control y la precisión del polvo. Los rellenos de barrena proporcionan la mejor precisión para polvos que no fluyen libremente. Utilizan un tornillo giratorio para forzar materiales cohesivos a través de un embudo. El servomotor controla el número exacto de revoluciones del sinfín para lograr el peso objetivo. Los llenadores de vasos volumétricos funcionan mejor con gránulos que fluyen libremente. Miden el producto por volumen en lugar de por desplazamiento forzado.
Los sistemas de extracción de polvo son obligatorios. Las cámaras de dosificación cerradas evitan que las partículas en el aire contaminen el área del sello. La extracción adecuada también mitiga los peligros graves del polvo combustible. Cuando el polvo se deposita en las mordazas de sellado, impide que las capas de película se fusionen por completo. Esto crea microfugas. Las configuraciones de bolsitas de varios carriles funcionan mejor para productos en polvo de gran volumen y de una sola porción. Estas máquinas ejecutan múltiples carriles paralelos simultáneamente, lo que aumenta drásticamente la producción sin aumentar la velocidad lineal de la película.
Aumentar el volumen de producción requiere sistemas verticales robustos. Debes analizar sistemas como un Máquina empacadora vertical de bolsas grandes para empaque de servicios de alimentos a granel. Estas unidades manejan cargas útiles pesadas que oscilan entre cinco y veinticinco kilogramos. Evaluar los sistemas de tensado de películas. Los mecanismos de mandíbula servoaccionados proporcionan la fuerza de sujeción necesaria para películas gruesas. Las capacidades de refuerzo ayudan a crear bolsas estables de fondo plano que se apilan fácilmente en paletas.
Los sacos pesados requieren estrategias de mitigación de altura de caída. Reducir la distancia de caída evita la degradación del producto. También detiene la acumulación masiva de polvo durante el ciclo de llenado final. Los ingenieros suelen instalar puertas de paso dentro del tubo de formación. Estas puertas atrapan el polvo a mitad de la caída y lo liberan suavemente en el fondo de la bolsa.
Para ampliar la vida útil es necesario controlar la atmósfera dentro del paquete. Integre las capacidades de envasado en atmósfera modificada en sus sistemas verticales. El lavado con nitrógeno desplaza el oxígeno ambiental dentro de la bolsa. Este proceso prolonga significativamente la vida útil de los productos sensibles. Las fórmulas infantiles y los lácteos en polvo se degradan rápidamente cuando se exponen al oxígeno. El lavado constante de gas mantiene la integridad del producto desde la fábrica hasta el consumidor. Las mezclas de gases comunes incluyen:
100% Nitrógeno: Se utiliza en café y leche en polvo para evitar la oxidación.
Mezclas de dióxido de carbono/nitrógeno: se utilizan en productos horneados para inhibir el crecimiento de moho.
Argón: Ocasionalmente se utiliza para polvos premium altamente sensibles debido a su densidad.
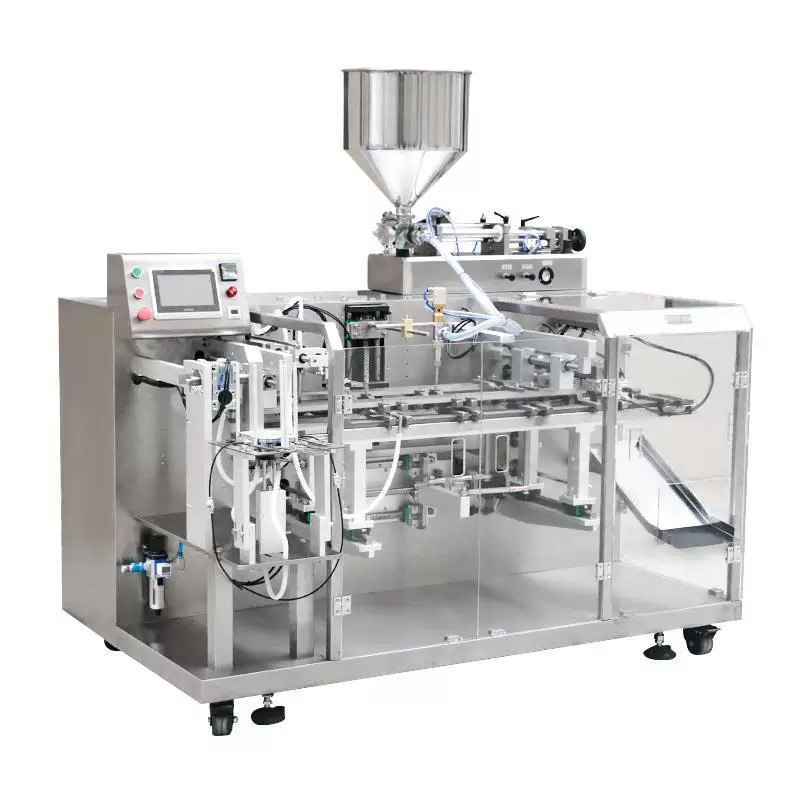
El envasado de líquidos exige un control preciso de la dinámica de fluidos. Debes establecer especificaciones estrictas para un Máquina envasadora de líquidos en bolsas prefabricadas . Analice las ventajas mecánicas de los sistemas de embalaje de bolsas rotativos versus en línea. Los sistemas rotativos destacan por su tamaño compacto y operaciones de alta velocidad. Mueven las bolsas a través de una secuencia circular de estaciones: carga, apertura, llenado y sellado. Los sistemas en línea mueven las bolsas en línea recta. Ofrecen un acceso más fácil para mantenimiento y lavado.
La selección de la bomba depende completamente de la viscosidad del líquido. Haga coincidir las características de su fluido con la tecnología de bombeo correcta:
Bombas de pistón: ideales para productos de alta viscosidad como mantequilla de maní o salsas espesas.
Bombas de lóbulos: ideales para líquidos sensibles al corte que contienen partículas, como conservas de frutas.
Bombas peristálticas: utilizadas para líquidos estériles donde el fluido no puede tocar la mecánica de la bomba.
Medidores de flujo magnéticos: perfectos para líquidos finos y altamente conductores, como jugos y caldos.
El control de la temperatura afecta directamente la viscosidad del líquido. Evaluar la necesidad de tolvas calentadas encima de la estación de llenado. Las tuberías con camisa mantienen temperaturas del líquido constantes durante la producción. Las temperaturas constantes garantizan caudales uniformes. Los caudales uniformes garantizan pesos de llenado precisos. Los líquidos fríos fluyen más lentamente y pueden provocar inconsistencias en la dosificación.
Gestionar las salpicaduras y la integridad del sello evita un deterioro catastrófico. Identifique las tecnologías correctas de boquillas antigoteo. Los métodos de llenado de abajo hacia arriba bajan la boquilla dentro de la bolsa antes de dispensar. La boquilla sube a medida que el líquido llena la bolsa. Esto evita salpicaduras sobre el área del sello. Los sellos contaminados provocan fugas y crecimiento bacteriano.
Evaluar la tecnología de sellado ultrasónico para ambientes húmedos. Las ondas ultrasónicas hacen vibrar las moléculas de la película para generar calor internamente. Este método elimina fácilmente la contaminación líquida para garantizar cierres herméticos. El termosellado tradicional depende de la conducción externa y tiene problemas con las superficies húmedas. Si una gota de líquido cae en la zona del sello, las mordazas térmicas tradicionales hervirán el líquido, creando una fuga perforada en el paquete final.
Una instalación exitosa depende de una perfecta integración upstream y downstream. Mapear la integración de los sistemas de alimentación de materiales. Los polvos requieren transportadores por vacío o elevadores de cangilones cerrados. Los líquidos requieren tuberías sanitarias y tanques de retención agitados. Especifique los requisitos posteriores para crear un flujo de trabajo completamente conectado.
Las máquinas de codificación de lotes y fecha en línea garantizan la trazabilidad. Las máquinas etiquetadoras aplican marcas y datos nutricionales. Los estuchadores y paletizadores automatizados preparan los productos para el envío. El equipo de inspección posterior es obligatorio para el control de calidad:
Controladoras de peso: rechace paquetes insuficientemente o demasiado llenos para mantener el cumplimiento legal.
Detectores de metales: identifique contaminantes ferrosos, no ferrosos y de acero inoxidable.
Inspección por rayos X: detecte vidrio, huesos, plásticos de alta densidad y componentes faltantes dentro de bolsas opacas selladas.
El diseño de las instalaciones dicta la eficiencia operativa y la seguridad. Determine el espacio de piso requerido para toda la línea. Asegure un espacio libre adecuado para el acceso de mantenimiento. Los operadores necesitan pasillos seguros alrededor de la maquinaria en movimiento. Las áreas de preparación de materiales requieren pies cuadrados dedicados. La separación ambiental es obligatoria para las instalaciones de productos mixtos.
Parámetro ambiental |
Zona de polvo seco |
Zona de líquido húmedo |
|---|---|---|
Ventilación |
Extracción de polvo de alta capacidad, bajo control de humedad. |
Ventilación estándar, accesorios resistentes a la humedad. |
Requisitos del piso |
Perfectamente nivelado, revestimiento antiestático, diseño de barrido en seco. |
Inclinado hacia desagües sanitarios, revestimiento antideslizante. |
Protocolo de limpieza |
Estricto lavado en seco, aspiración y desmontaje sin herramientas. |
Lavado a alta presión, espumación química. |
Control de vibración |
Obligatorio para básculas de dosificación precisas de alta velocidad. |
Requerido para la estabilidad de la controladora de peso. |
Asegúrese de que el suelo esté perfectamente nivelado en toda la instalación. Las básculas dosificadoras de alta velocidad requieren una estabilidad absoluta. Las controladoras de peso posteriores pierden precisión en superficies irregulares. Implementar zonas de aislamiento de vibraciones alrededor de equipos de pesaje sensibles. El tráfico intenso de montacargas puede alterar la calibración de la báscula si los pisos carecen del aislamiento adecuado.
El cumplimiento normativo impulsa el diseño de equipos en la industria alimentaria. Evalúe la construcción de la máquina según estrictos estándares de diseño higiénico. Busque el cumplimiento de las normas sanitarias FDA, EHEDG o 3-A. Los materiales de construcción de las máquinas son muy importantes. El acero inoxidable 316L ofrece una resistencia a la corrosión superior en comparación con el acero inoxidable 304 estándar. Utilice 316L para todas las piezas en contacto con líquidos y zonas de lavado.
Elimine los puntos de refugio en toda la máquina. Las grietas, los hilos expuestos y las superficies planas acumulan bacterias. Los marcos tubulares y las superficies inclinadas garantizan un drenaje completo del agua.
Los protocolos de saneamiento difieren drásticamente entre líneas húmedas y secas. Evaluar los protocolos de limpieza automatizada de líneas de líquidos. Las capacidades de limpieza in situ son obligatorias para los envases de líquidos. Los sistemas automatizados hacen circular agua, detergentes y desinfectantes a través de las tuberías internas. Los sistemas de esterilización in situ utilizan vapor a alta presión para una esterilización completa. Estos protocolos automatizados previenen el crecimiento microbiano. También previenen la contaminación cruzada entre diferentes perfiles de sabor.
Las líneas de polvo requieren enfoques de saneamiento completamente diferentes. Revisar los protocolos de limpieza en seco para todos los equipos de polvo. Introducir agua en una zona de polvo seco crea enormes riesgos bacterianos. La humedad hace que el polvo residual forme depósitos duros similares al hormigón. Exija funciones de desmontaje sin herramientas para máquinas de pólvora. Los operadores deben retirar fácilmente los sinfines, embudos y tolvas. Las piezas se llevan a un baño exclusivo, se limpian, se secan por completo y se vuelven a instalar. Nunca use agua a alta presión cerca de equipos de dosificación secos.
La implementación de nueva tecnología de embalaje introduce distintos riesgos operativos. La identificación temprana de estos riesgos previene fallas catastróficas en la producción. La calidad inconsistente del sello es el mayor factor de riesgo. Los sellos débiles provocan deterioro del producto, fugas y costosas retiradas del mercado. Mitigue este riesgo implementando sistemas automatizados de inspección de sellos. Las cámaras termográficas escanean cada bolsa que sale de la máquina. Detectan variaciones microscópicas de temperatura que indican un sello comprometido. Los mecanismos de rechazo eliminan automáticamente las bolsas defectuosas de la línea.
Los cuellos de botella en la integración con frecuencia descarrilan el lanzamiento de nuevas instalaciones. La conexión de máquinas de diferentes fabricantes provoca fallos de comunicación. Los transportadores pueden funcionar a velocidades conflictivas. Los informes de datos se fragmentan. Mitigue esto utilizando un único integrador de sistemas. Alternativamente, exija que todos los equipos utilicen protocolos de comunicación PLC estandarizados. PackML proporciona un lenguaje común para máquinas de embalaje. La comunicación estandarizada garantiza transferencias fluidas entre la llenadora, la controladora de peso y la estuchadora.
La degradación del producto durante el proceso de llenado reduce la calidad final. Los polvos pueden romperse. Los líquidos pueden airearse y formar espuma. Mitigue la degradación del polvo minimizando la altura de caída. Utilice compuertas de paso dentro del tubo de llenado para frenar el descenso del producto. Mitigar la aireación del líquido mediante el uso de boquillas de llenado de abajo hacia arriba. Controle la velocidad de la bomba para que coincida con la sensibilidad al corte específica del fluido.
Documente una especificación de requisitos del usuario completa que detalle todas las características del material, los objetivos de rendimiento y las limitaciones de las instalaciones.
Solicite pruebas físicas de materiales utilizando sus productos líquidos y en polvo reales en el equipo de prueba del fabricante.
Programe una rigurosa prueba de aceptación en fábrica para verificar el rendimiento de la máquina, la integridad del sello y las velocidades de cambio antes del envío.
Establezca estrictos protocolos de zonificación en sus instalaciones para separar físicamente la manipulación de polvo seco de las áreas de lavado húmedo.
R: El espacio varía según los niveles de automatización. Una línea semiautomática básica requiere aproximadamente de 200 a 400 pies cuadrados. Los sistemas totalmente integrados con alimentación ascendente, llenado automatizado, control de peso y paletizado robótico pueden superar los 1500 pies cuadrados. Tenga siempre en cuenta un espacio adicional para la seguridad del operador y el acceso para mantenimiento.
R: La prevención del polvo requiere cámaras de dosificación cerradas y extracción de vacío activa. La máquina aleja las partículas suspendidas en el aire de las mordazas de sellado durante el ciclo de llenado. Además, las barras antiestáticas neutralizan la electricidad estática, evitando que el polvo se adhiera a las superficies internas de la película antes de que se cierren las mandíbulas.
R: Sí, pero requiere sistemas de bombeo intercambiables. Los líquidos finos como el jugo requieren medidores de flujo o llenadores por gravedad. Las pastas espesas como la mantequilla de maní requieren bombas de pistón robustas. Las máquinas modulares permiten a los operadores intercambiar estos cabezales dosificadores durante los cambios de formato para manejar diversas viscosidades.
R: Una máquina formadora, llenadora y selladora vertical crea sus propias bolsas a partir de un rollo continuo de película plana, llenándolas y sellándolas simultáneamente. Una máquina de bolsas prefabricadas recoge bolsas individuales preformadas de un cargador, las abre, llena el producto y sella la parte superior.
R: La limpieza in situ requiere un proceso automatizado de cuatro pasos: un enjuague previo para eliminar los residuos sueltos, un lavado químico cáustico para descomponer las grasas y proteínas, un enjuague con agua dulce y una descarga desinfectante final. El sistema debe mantener velocidades de flujo y temperaturas específicas para garantizar el saneamiento.
R: Las máquinas servomotoras modernas cuentan con cambios sin herramientas que demoran entre 15 y 30 minutos. Esto implica intercambiar tubos de formación, ajustar los rieles guía y seleccionar una nueva receta en la HMI. Los sistemas mecánicos más antiguos que requieren ajustes manuales con llave pueden tardar varias horas en reconfigurarse.


